La sfida
Il componente è a vista e destinato alla cromatura: la superficie non ammette porosità, giunzioni fredde o difetti di riempimento, perché dopo la finitura galvanica ogni difetto diventa scarto.
È questo che rende fondamentale il controllo del processo di pressofusione.
A questo si aggiungevano un peso stampata fino a 4 kg e spessori di parete elevati: in zama sono le condizioni che portano al limite il riempimento, l'evacuazione dei gas e lo smaltimento del calore.
A ciò si aggiungeva la richiesta di produrre su una pressa da 200 t, una taglia normalmente considerata insufficiente per una stampata di questo peso.
Infine la versatilità: un'unica attrezzatura per 10 differenti tipologie di rubinetto, anziché dieci stampi.
L'approccio convenzionale avrebbe moltiplicato investimento, tempi di sviluppo e attrezzature da gestire.
Un progetto che richiedeva quindi di integrare nello stesso sistema:
- Qualità estetica
- Complessità cinematica
- Gestione termica
- Flessibilità produttiva
- Controllo del riempimento
- Stabilità del processo
Un sistema di movimentazione integrato nello stampo
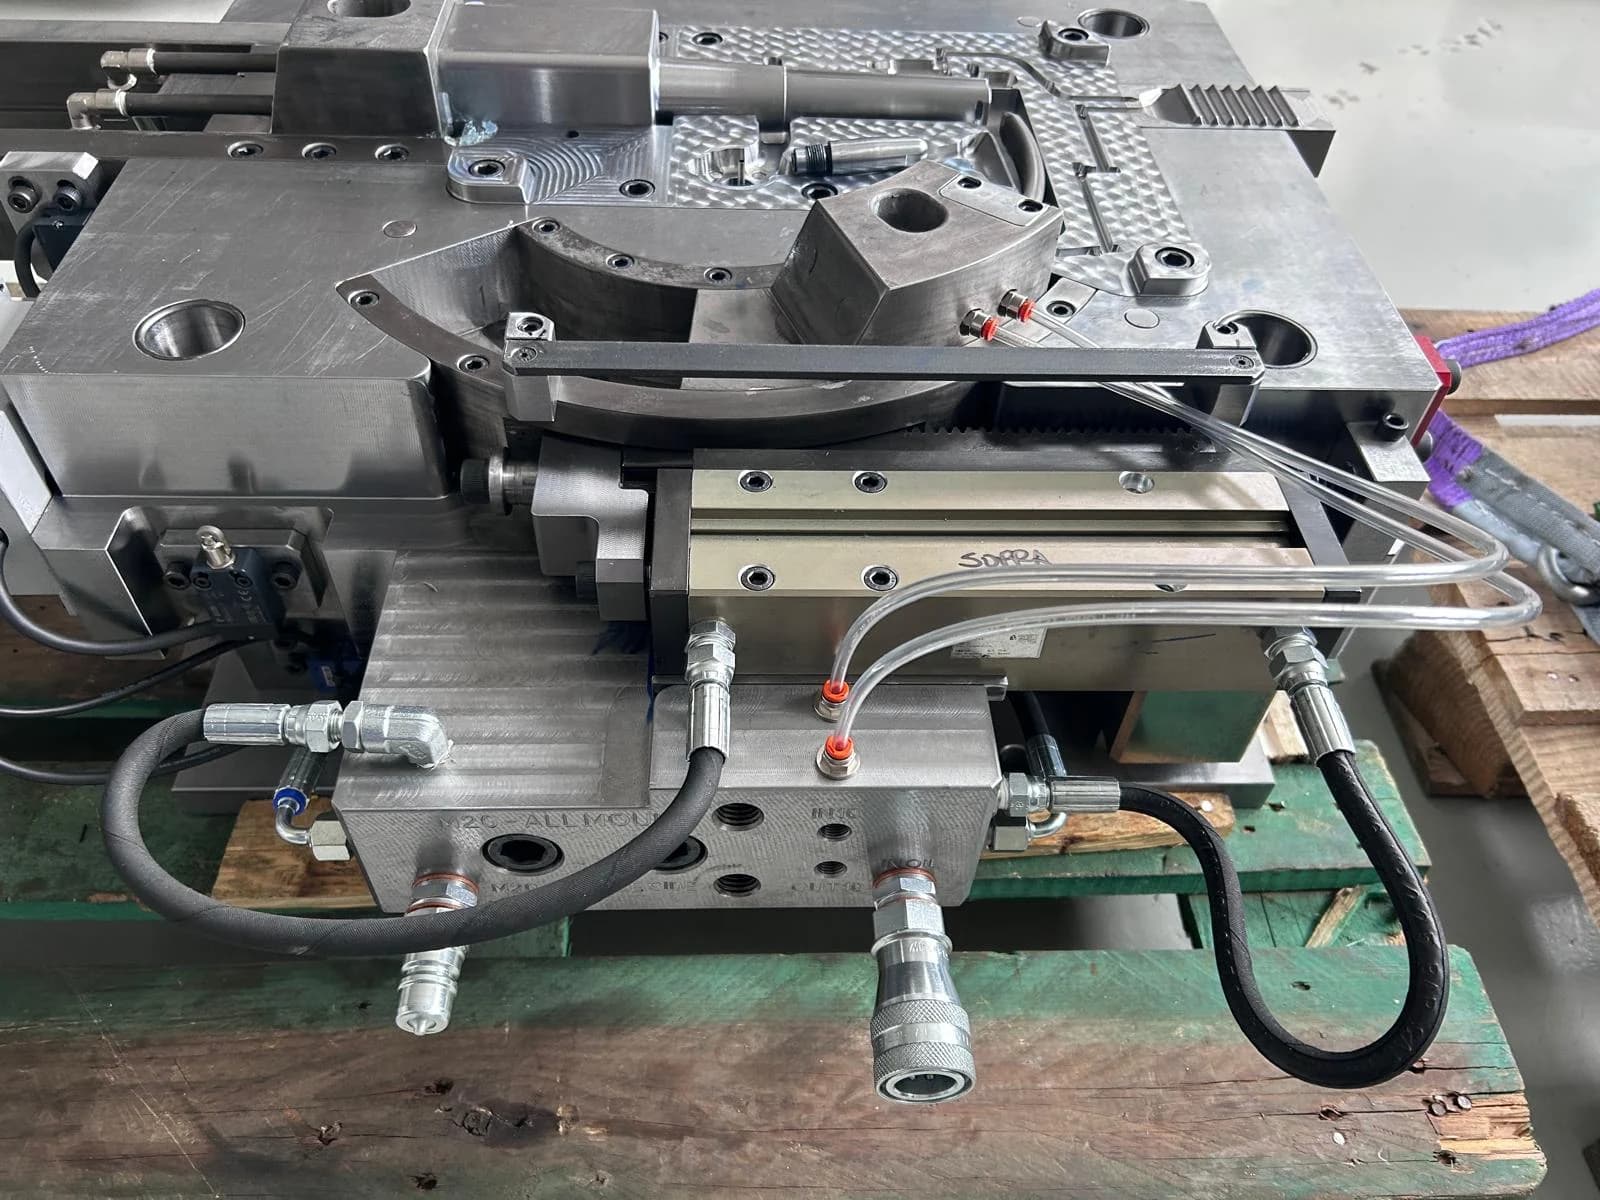
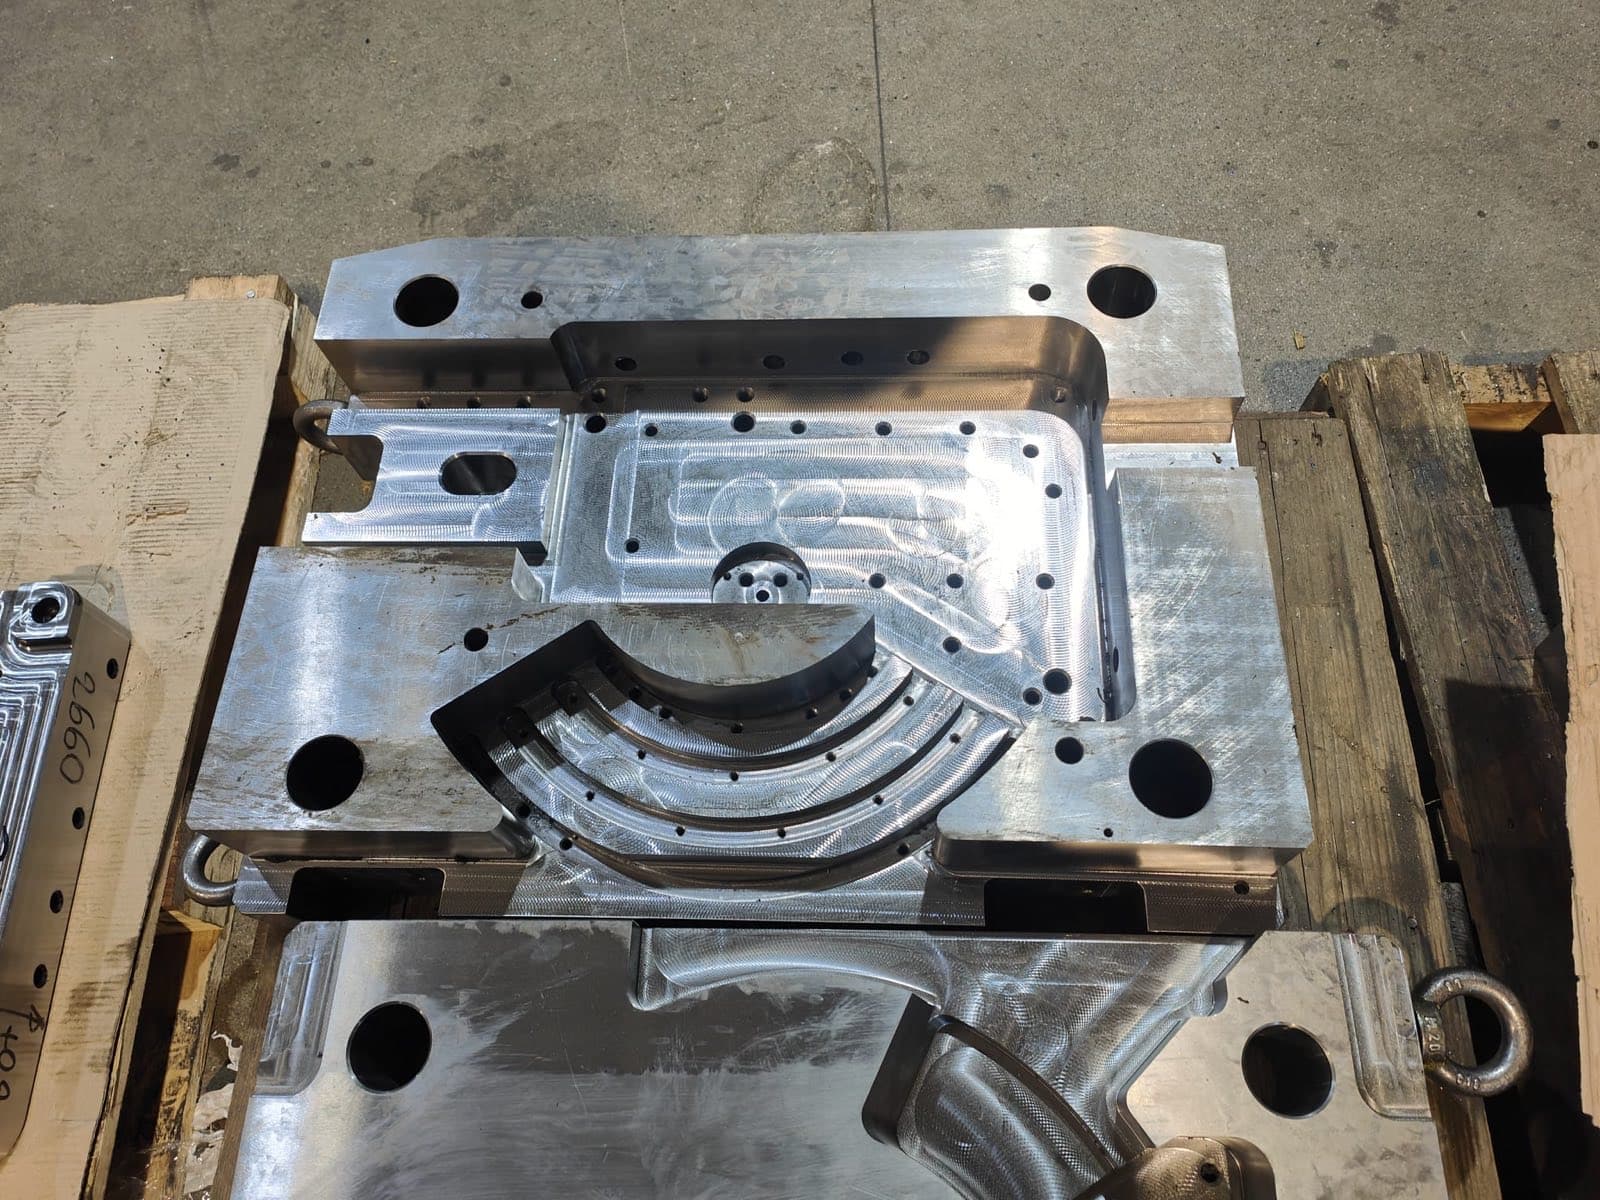
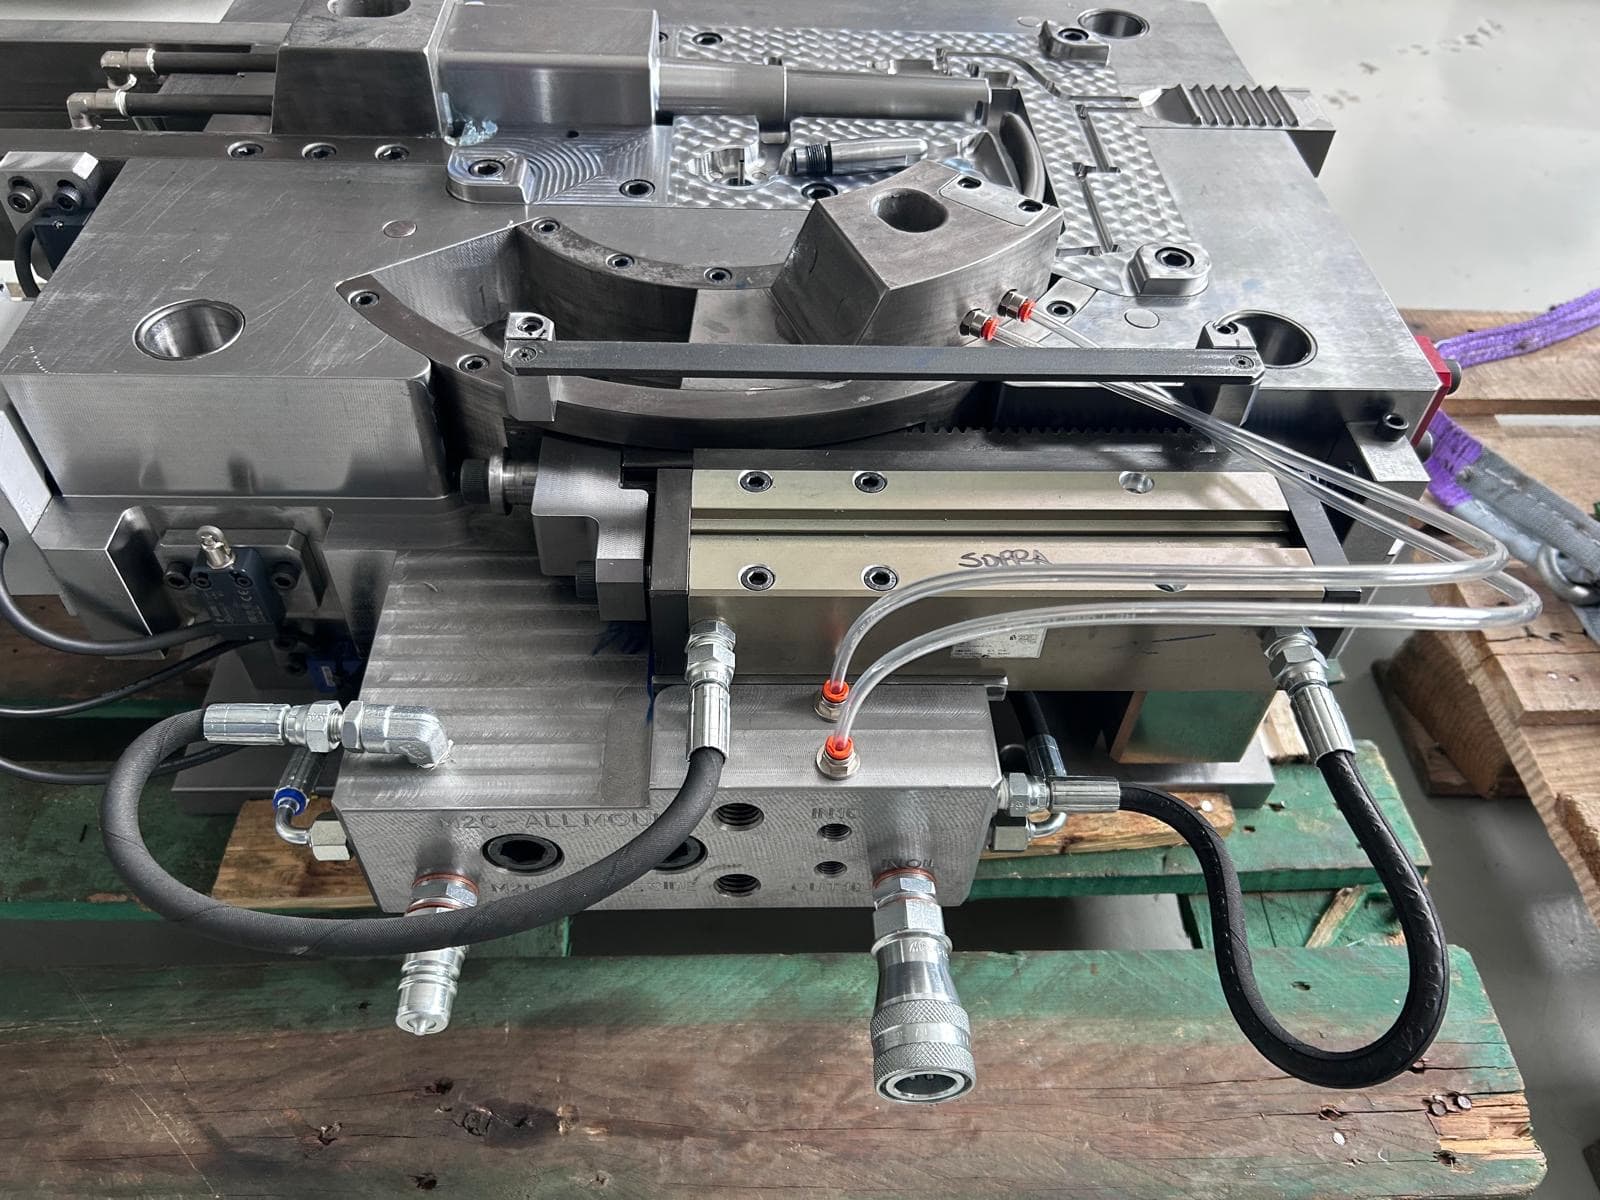
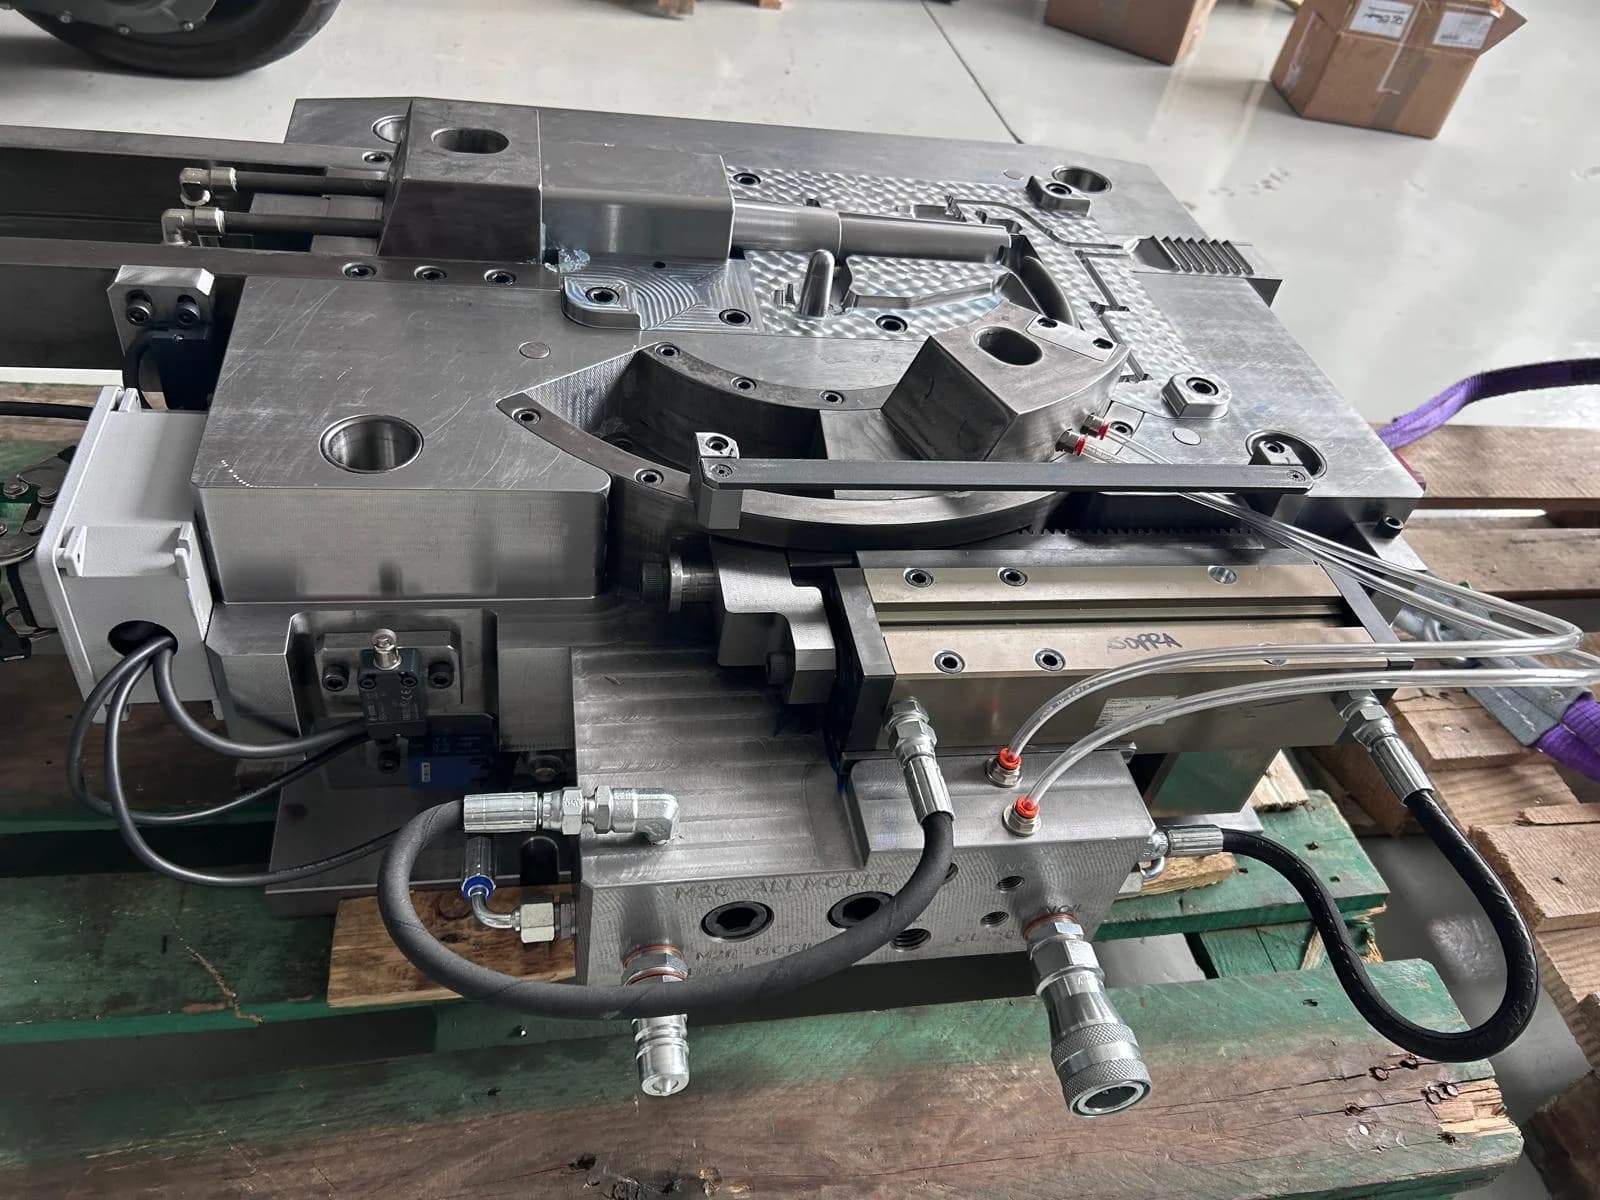
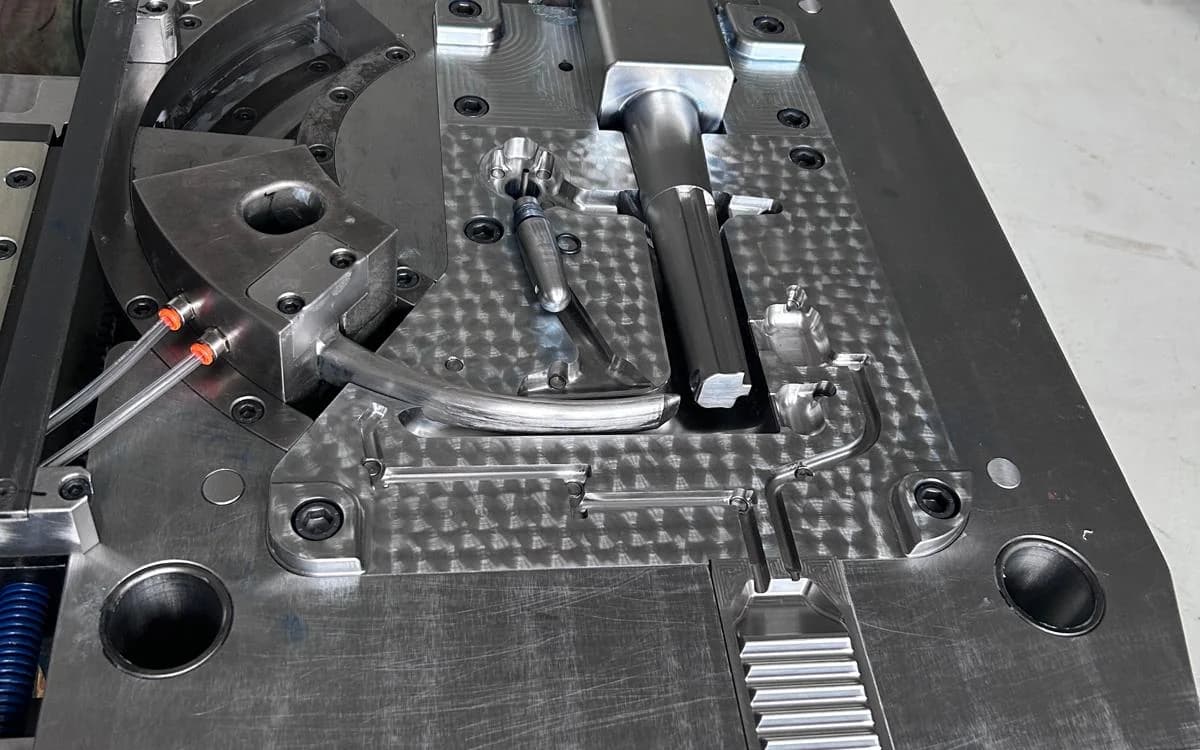
Una delle caratteristiche principali dell'attrezzatura è la presenza di un carro interno con movimentazione rotatoria dell'inserto stampante.
Il movimento viene gestito attraverso un azionamento idraulico, integrando direttamente nello stampo la cinematica necessaria alla realizzazione della geometria del componente.
La progettazione del sistema di movimento ha quindi rappresentato una parte fondamentale dello sviluppo dell'attrezzatura, permettendo di gestire in maniera controllata una geometria particolarmente articolata.
Additive manufacturing per la gestione termica
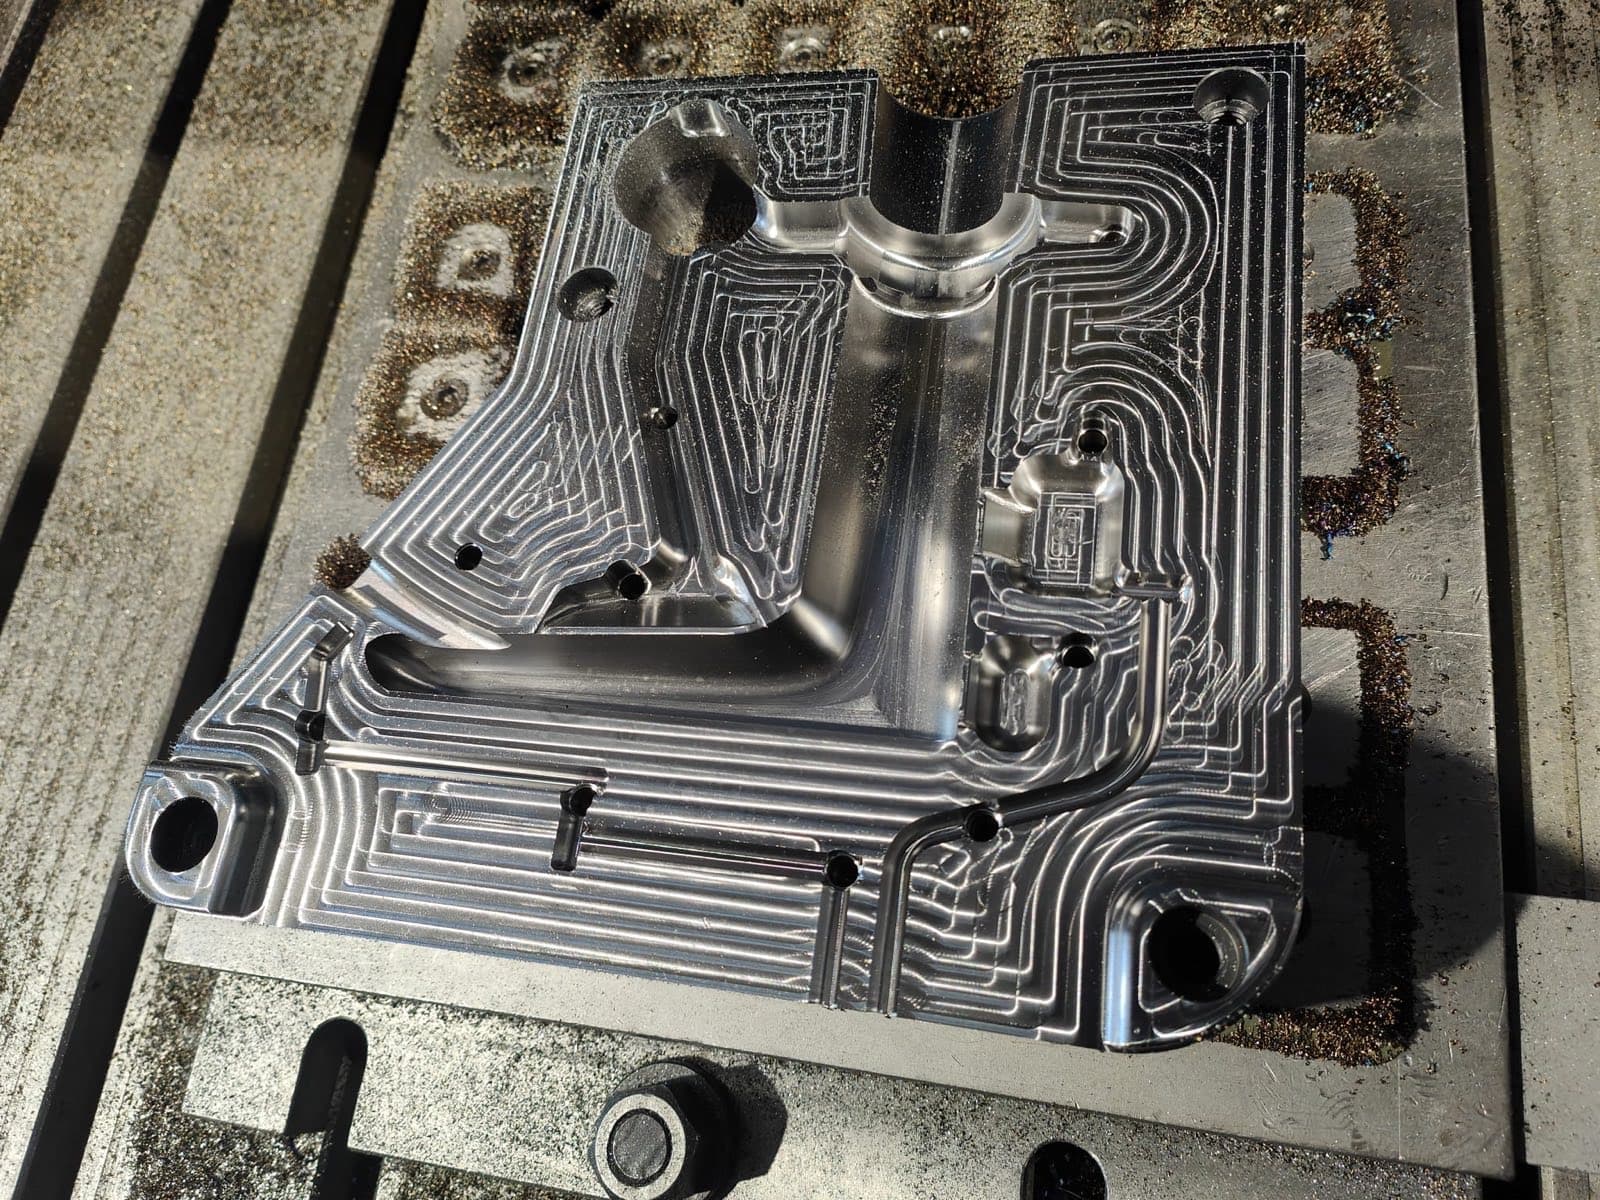
Spessori elevati e metallo ad alta temperatura comportano una grande quantità di calore da smaltire nel cuore del pezzo, proprio nella zona non raggiungibile con le lavorazioni tradizionali.
Per questo la spina rotante — l'elemento che forma la geometria interna del corpo rubinetto — è stata realizzata con tecnologia additiva: al suo interno sono ricavati circuiti di raffreddamento conformato, che seguono la forma dell'impronta anziché essere forati in linea retta.
Il risultato è un controllo termico mirato nel punto più critico: mantiene sotto controllo ritiri e porosità e garantisce un tempo ciclo compatibile con la produzione.
Uno stampo, dieci configurazioni
La flessibilità è stata uno dei punti centrali dell'intero progetto.
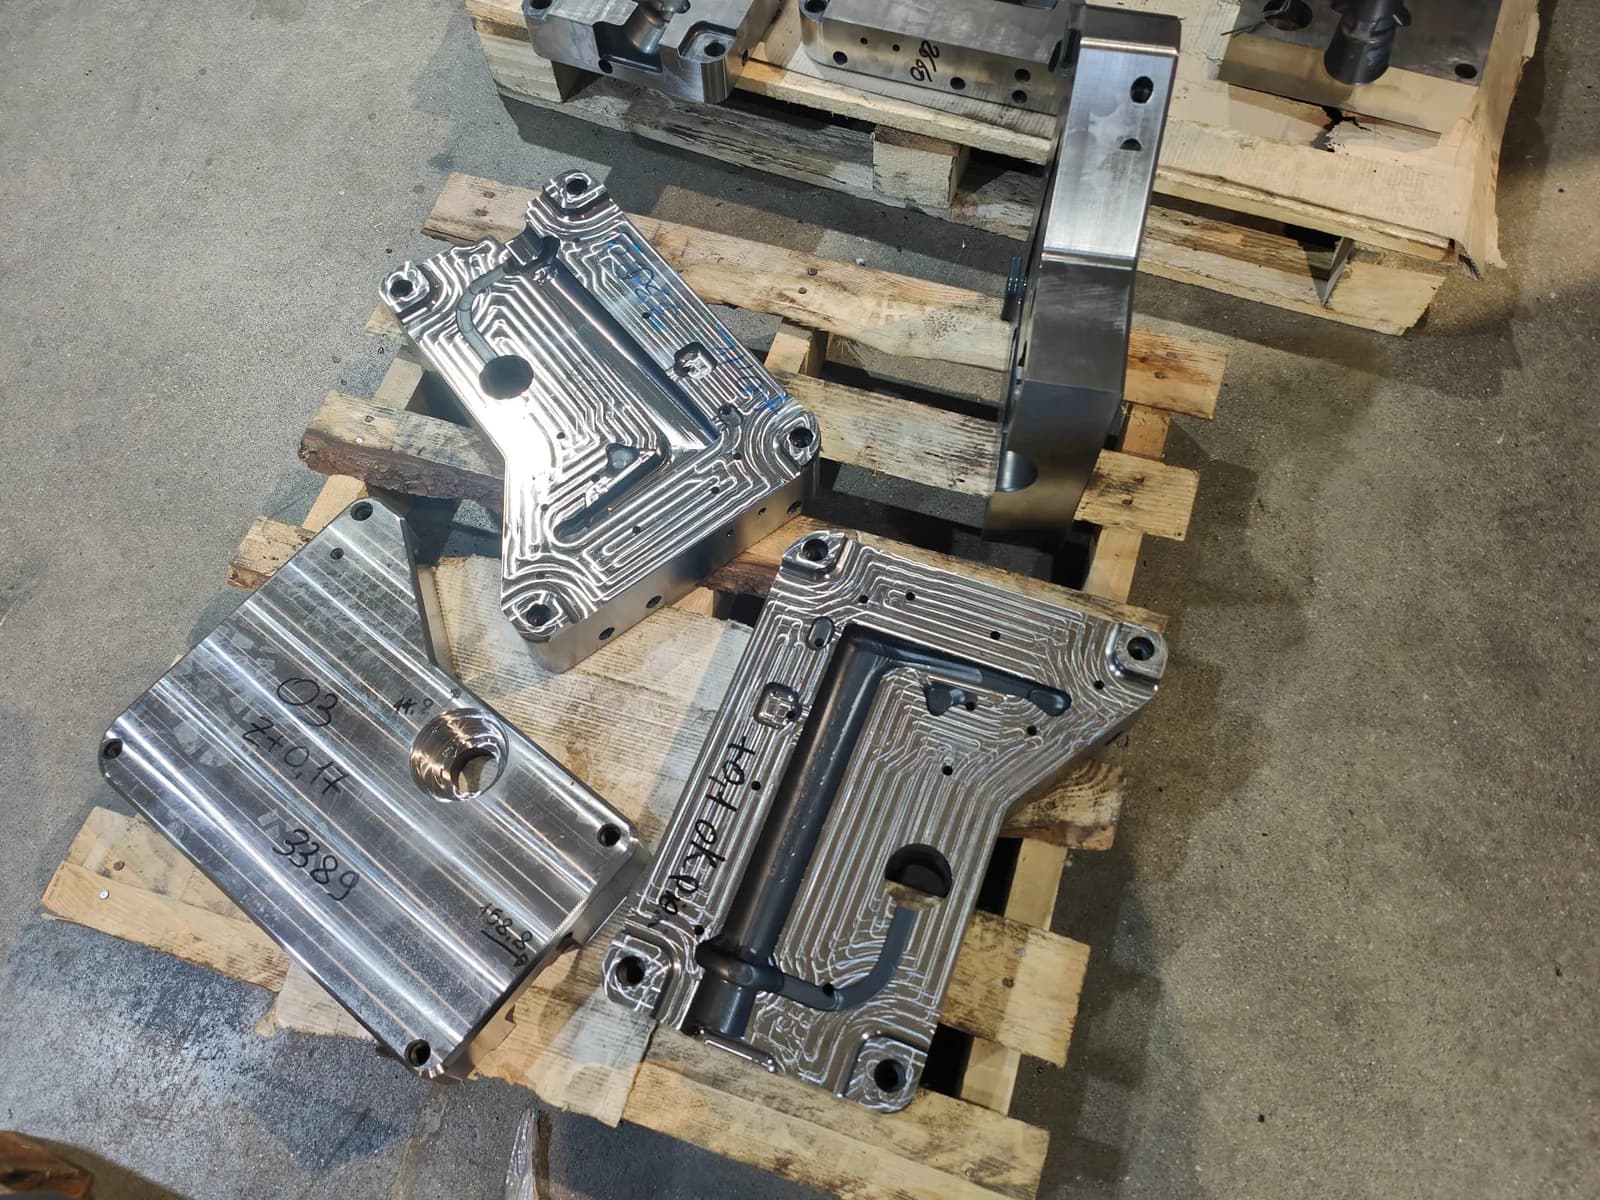
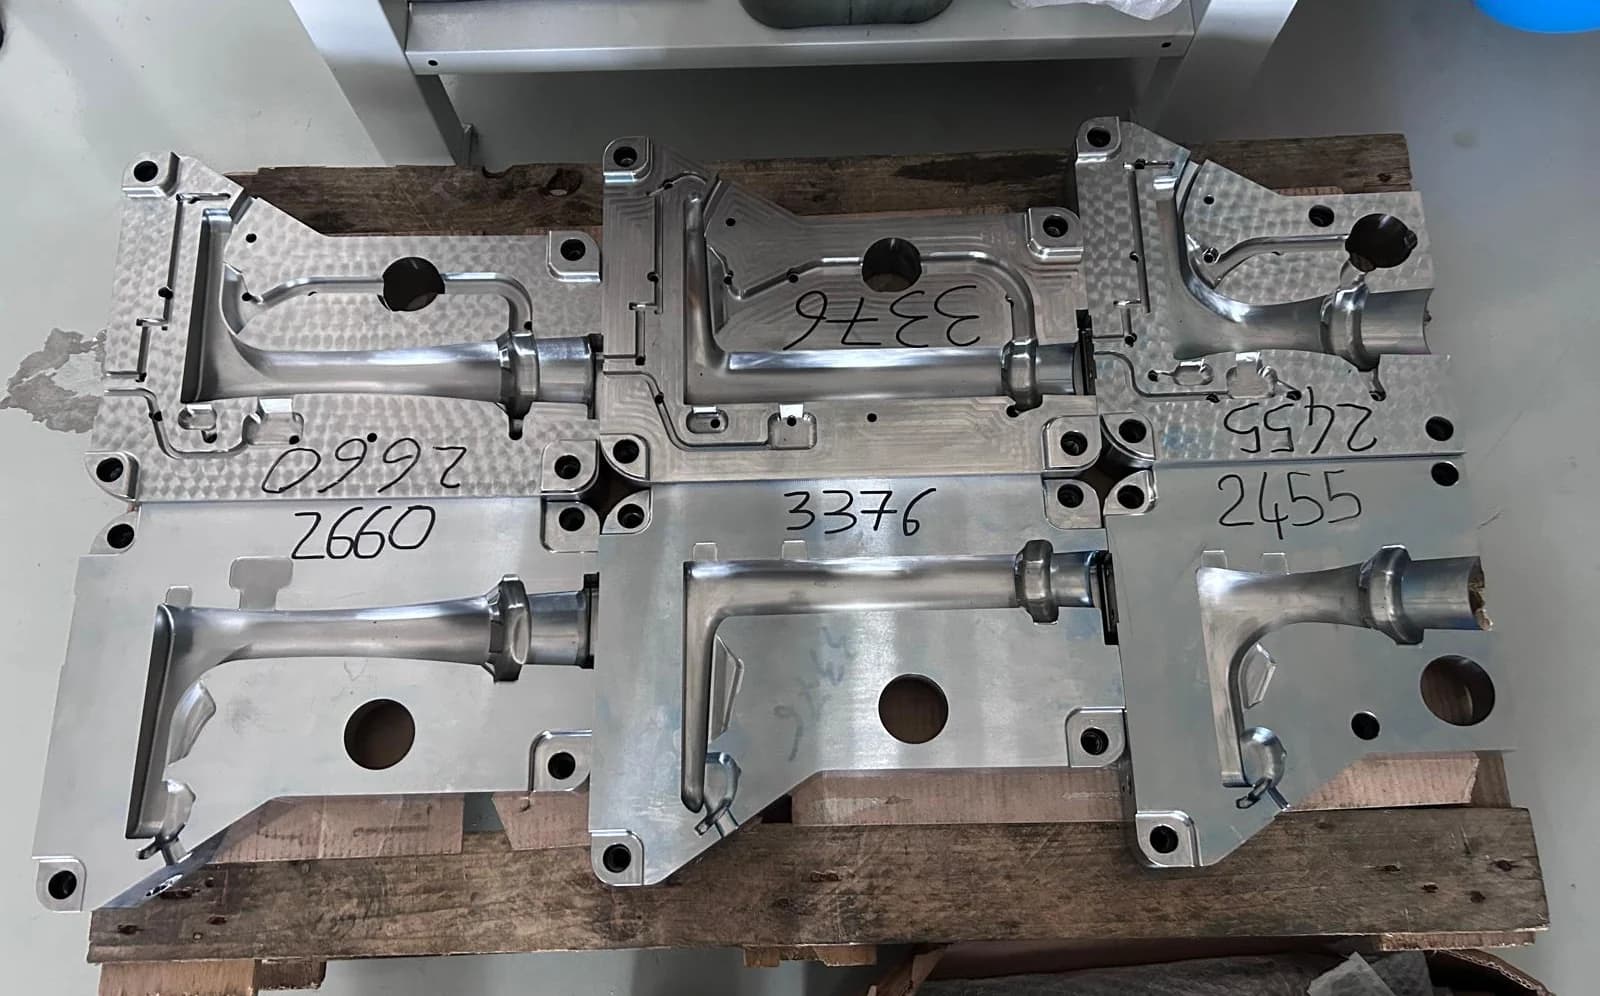
L'attrezzatura è stata predisposta per permettere la produzione di 10 differenti tipologie di rubinetto, trasformando lo stampo in una piattaforma produttiva capace di adattarsi a più configurazioni.
Questa impostazione ha richiesto di considerare fin dalle prime fasi di ingegnerizzazione non soltanto il singolo componente, ma l'intera famiglia di prodotti che lo stampo avrebbe dovuto gestire.
Il risultato è un'attrezzatura progettata per combinare specializzazione del processo e versatilità produttiva.
Il cambio inserto richiede circa mezz'ora, contro le due ore di una soluzione convenzionale: su dieci varianti che si alternano in produzione, è la differenza fra un'attrezzatura effettivamente utilizzabile e una che vincola la pianificazione.
Dalla progettazione alla validazione
Il progetto non si è limitato allo sviluppo teorico dello stampo.
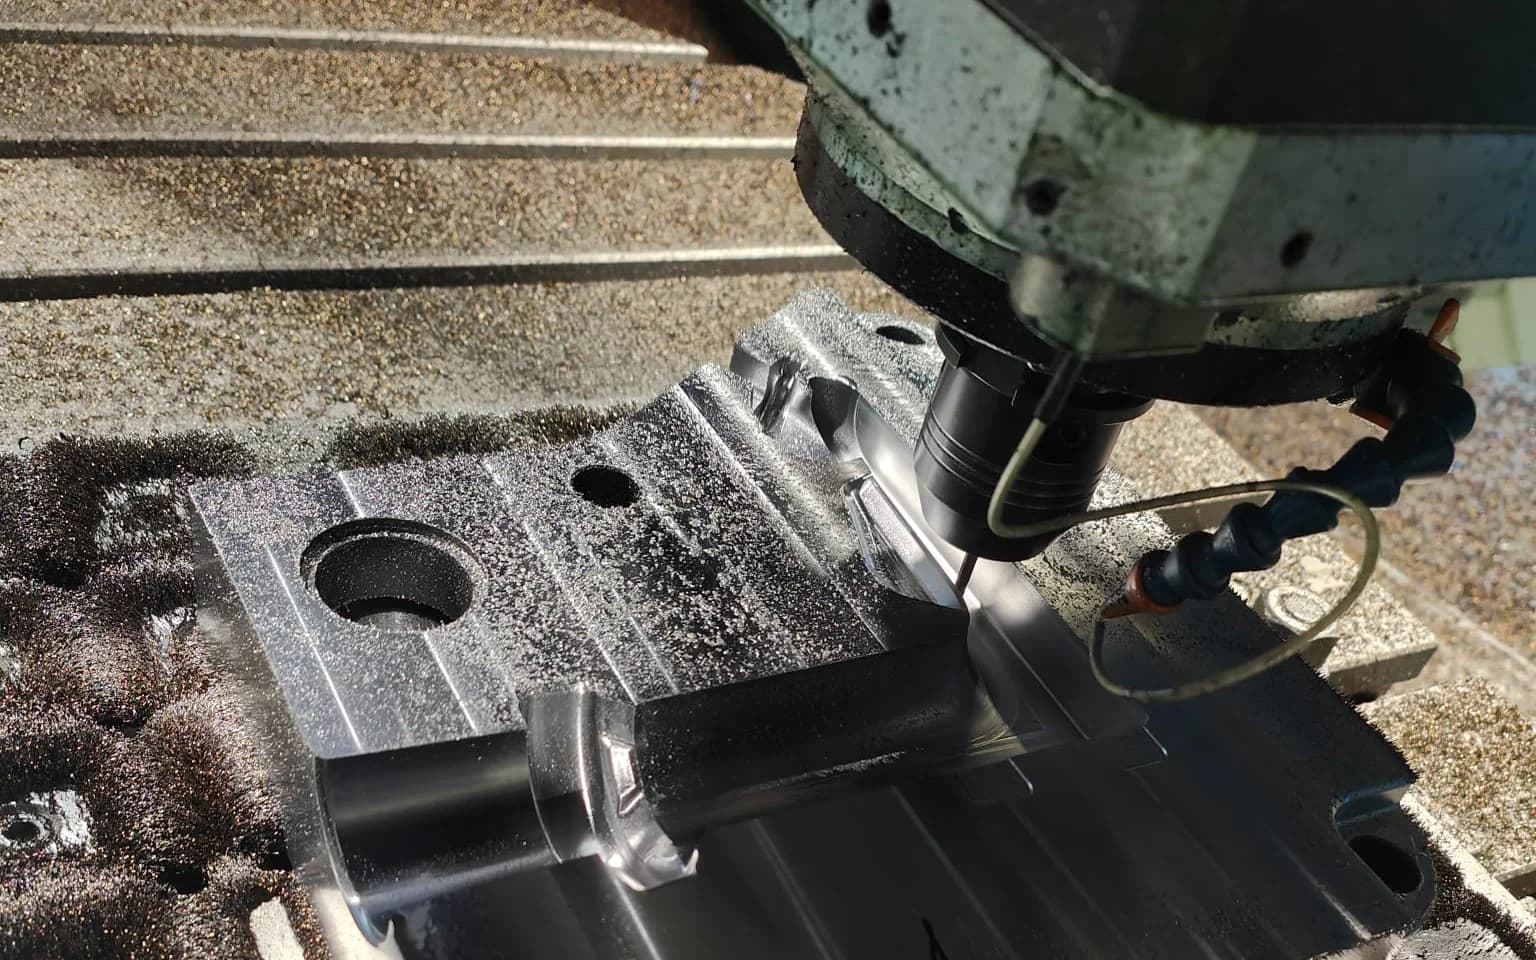
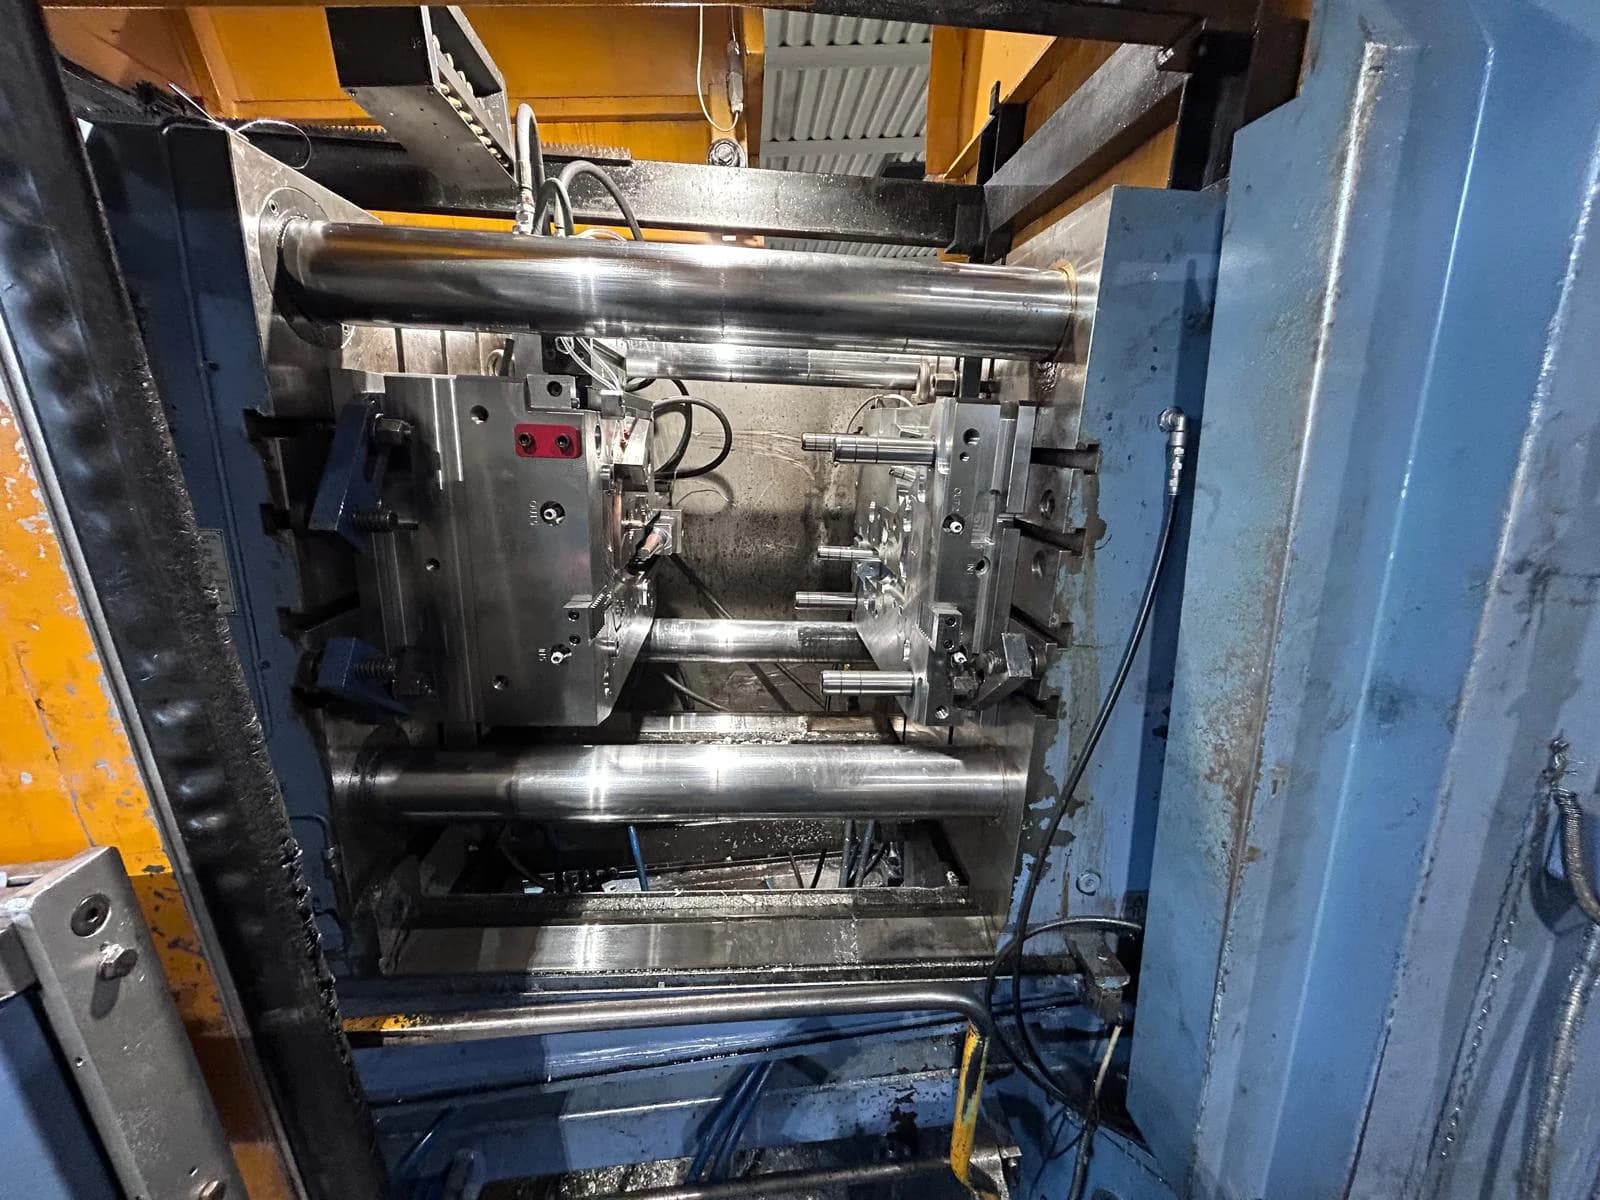
L'attività ha seguito l'intero percorso: ingegnerizzazione del componente, progettazione dello stampo, costruzione, messa a punto, validazione del processo.
Questo approccio ha permesso di verificare direttamente sul campo il comportamento delle soluzioni progettuali adottate e di portare l'attrezzatura rapidamente verso condizioni produttive stabili.
I risultati
La validazione dello stampo ha fornito risultati positivi già dopo pochi cicli, consentendo di raggiungere rapidamente le condizioni richieste.
Il processo ottenuto si è dimostrato:
nella propria finestra di funzionamento: i parametri che governano lo stampaggio — temperature, velocità, tempi — possono variare in modo significativo senza generare pezzi di scarto.
dopo una perturbazione, sia essa un disturbo esterno o un'oscillazione di carico, il processo torna autonomamente alla condizione di equilibrio, senza intervento dell'operatore né controllo automatico.
le condizioni di produzione vengono raggiunte dopo pochi cicli, senza la messa a punto per tentativi che normalmente accompagna uno stampo di questa complessità.
i pezzi non conformi sono quelli del transitorio di avviamento dell'attrezzatura.
A regime la produzione è conforme.
su tutte le versioni, senza impianti di vuoto attivo.
in attrezzatura: un parco stampi ridotto a un decimo.
Tutto questo su una pressa da 200 tonnellate, per una stampata da 4 kg: una taglia normalmente considerata insufficiente per quel peso.
Non è un risultato casuale, ma la conseguenza delle scelte progettuali precedenti, che riducono le forze e le pressioni necessarie al processo.
Per il cliente significa un costo orario macchina inferiore, maggiore disponibilità di presse e minore consumo energetico.
Tecnologia integrata al servizio del processo
Questo progetto rappresenta un esempio di sviluppo nel quale progettazione meccanica, movimentazioni idrauliche, additive manufacturing, gestione termica e controllo del processo di fusione vengono integrate all'interno di un'unica attrezzatura.
La qualità finale non deriva da una singola soluzione, ma dalla progettazione coordinata dell'intero sistema.
Dalla geometria dello stampo alla movimentazione dell'inserto, dai circuiti di condizionamento alla gestione della fusione tramite ugello caldo e Venturi: ogni elemento è stato sviluppato con l'obiettivo di ottenere qualità estetica, flessibilità produttiva e un processo stabile fin dai primi cicli.
I dettagli del progetto
Per massimizzare la qualità della fusione sono state integrate nello stampo due soluzioni specifiche, complementari e non semplicemente affiancate: la seconda è necessaria perché la prima modifica le condizioni di processo.
L'ugello caldo permette di iniettare la lega a una temperatura molto superiore a quella sostenibile da un sistema tradizionale, senza solidificazione anticipata nel canale di alimentazione.
Il metallo raggiunge la cavità con la massima fluidità e riempie completamente spessori elevati e geometrie complesse, ciclo dopo ciclo.
Un metallo così caldo e fluido riempie però rapidamente, e i gas devono essere evacuati altrettanto rapidamente.
Da qui il Venturi, dimensionato su questa stampata: genera il vuoto sfruttando il moto stesso del metallo in ingresso, senza pompe né impianti ausiliari, ed evacua i gas prima che restino intrappolati sotto la superficie destinata alla cromatura.