Salta al contenuto
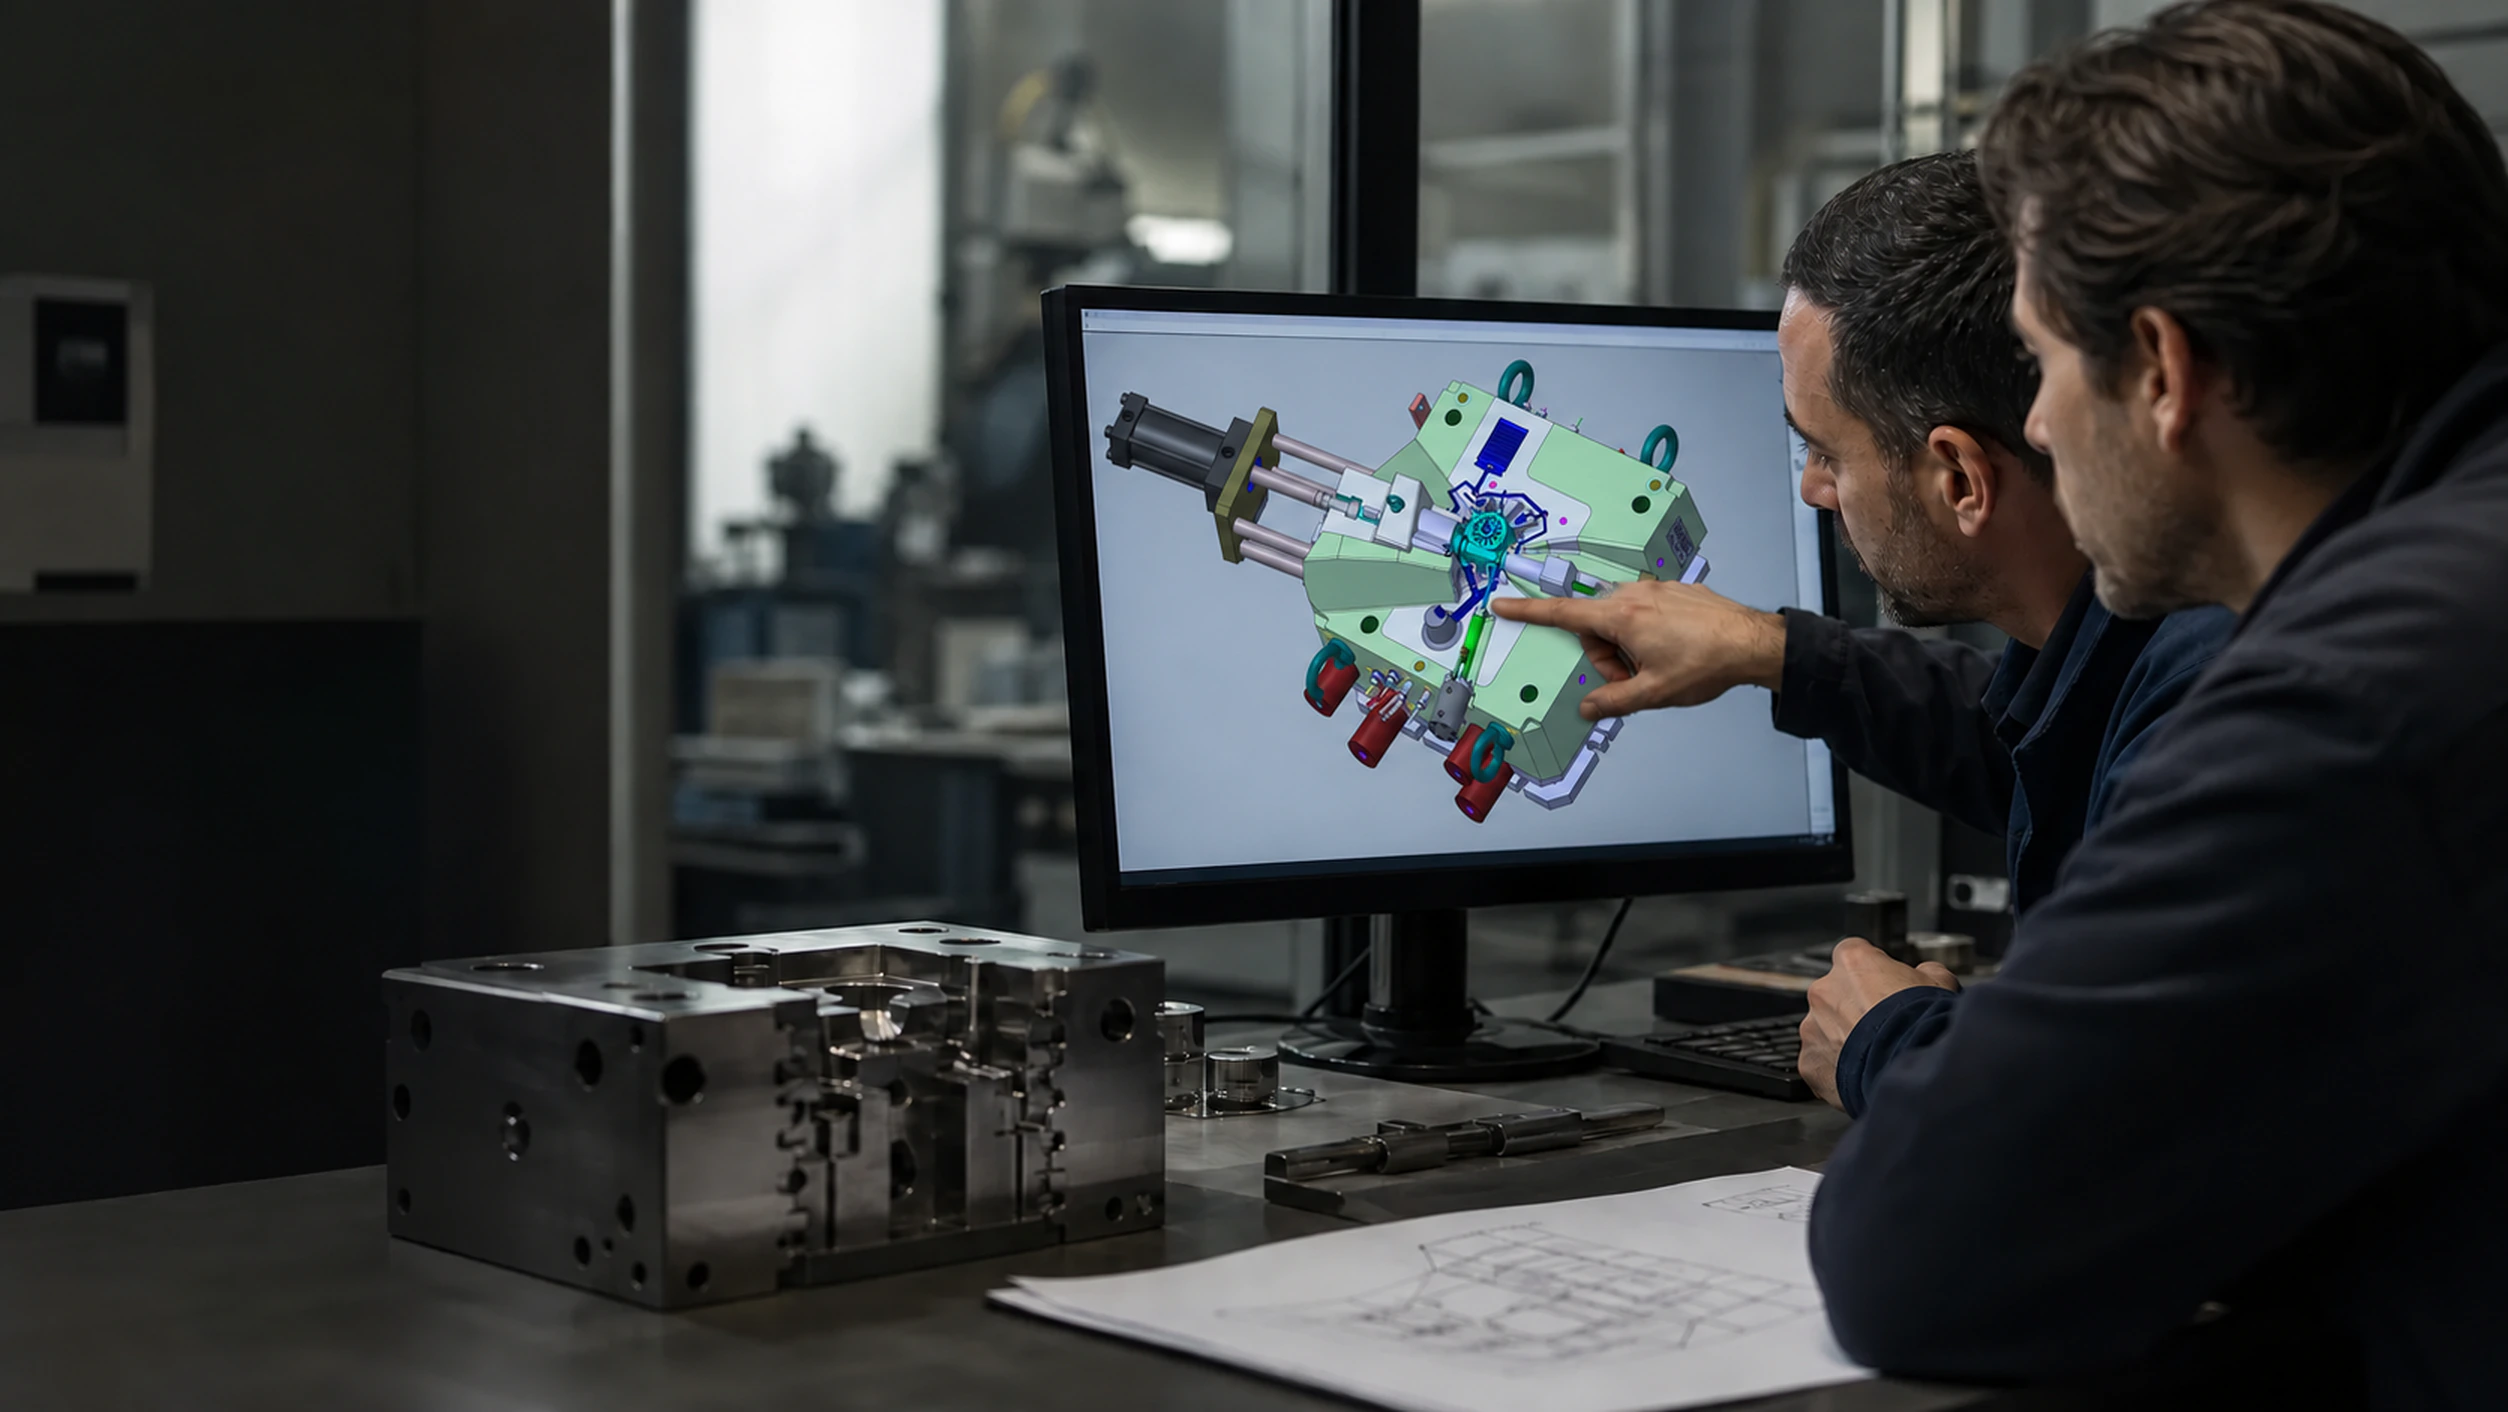
Due tecnici esaminano il modello CAD di uno stampo

Stampi nuovi.E stampi da recuperare.

Il punto di partenza può essere un prodotto da realizzare, uno stampo esistente o un difetto ricorrente.
Seguiamo progettazione, costruzione, prove e messa a punto fino all'avviamento in produzione.

Cosa facciamo

I nostri servizi.

È possibile affidarci l'intero progetto oppure un singolo intervento.
In entrambi i casi verifichiamo che la modifica funzioni sul pezzo e in produzione.

  • Analizziamo il pezzo prima dello stampo: geometria, materiale, riempimento e resistenza.

  • Progettazione e costruzione in funzione della macchina su cui lo stampo dovrà produrre.

  • Misuriamo il comportamento in produzione e definiamo la finestra di processo.

  • Partiamo dal difetto ricorrente e individuiamo l'intervento più efficace.

Nuovo prodotto

Un prodotto nuovo: il percorso di sviluppo.

Analizziamo il pezzo con co-design, DFM e verifiche FEM, per garantirne la producibilità prima della costruzione dello stampo.

Progettiamo e costruiamo lo stampo in funzione della macchina, del materiale e delle condizioni di produzione previste.

Collaudiamo lo stampo a bordo macchina e regoliamo i parametri fino a ottenere un pezzo conforme.

Consegniamo anche le impostazioni verificate: al lotto successivo la produzione riparte da condizioni note.

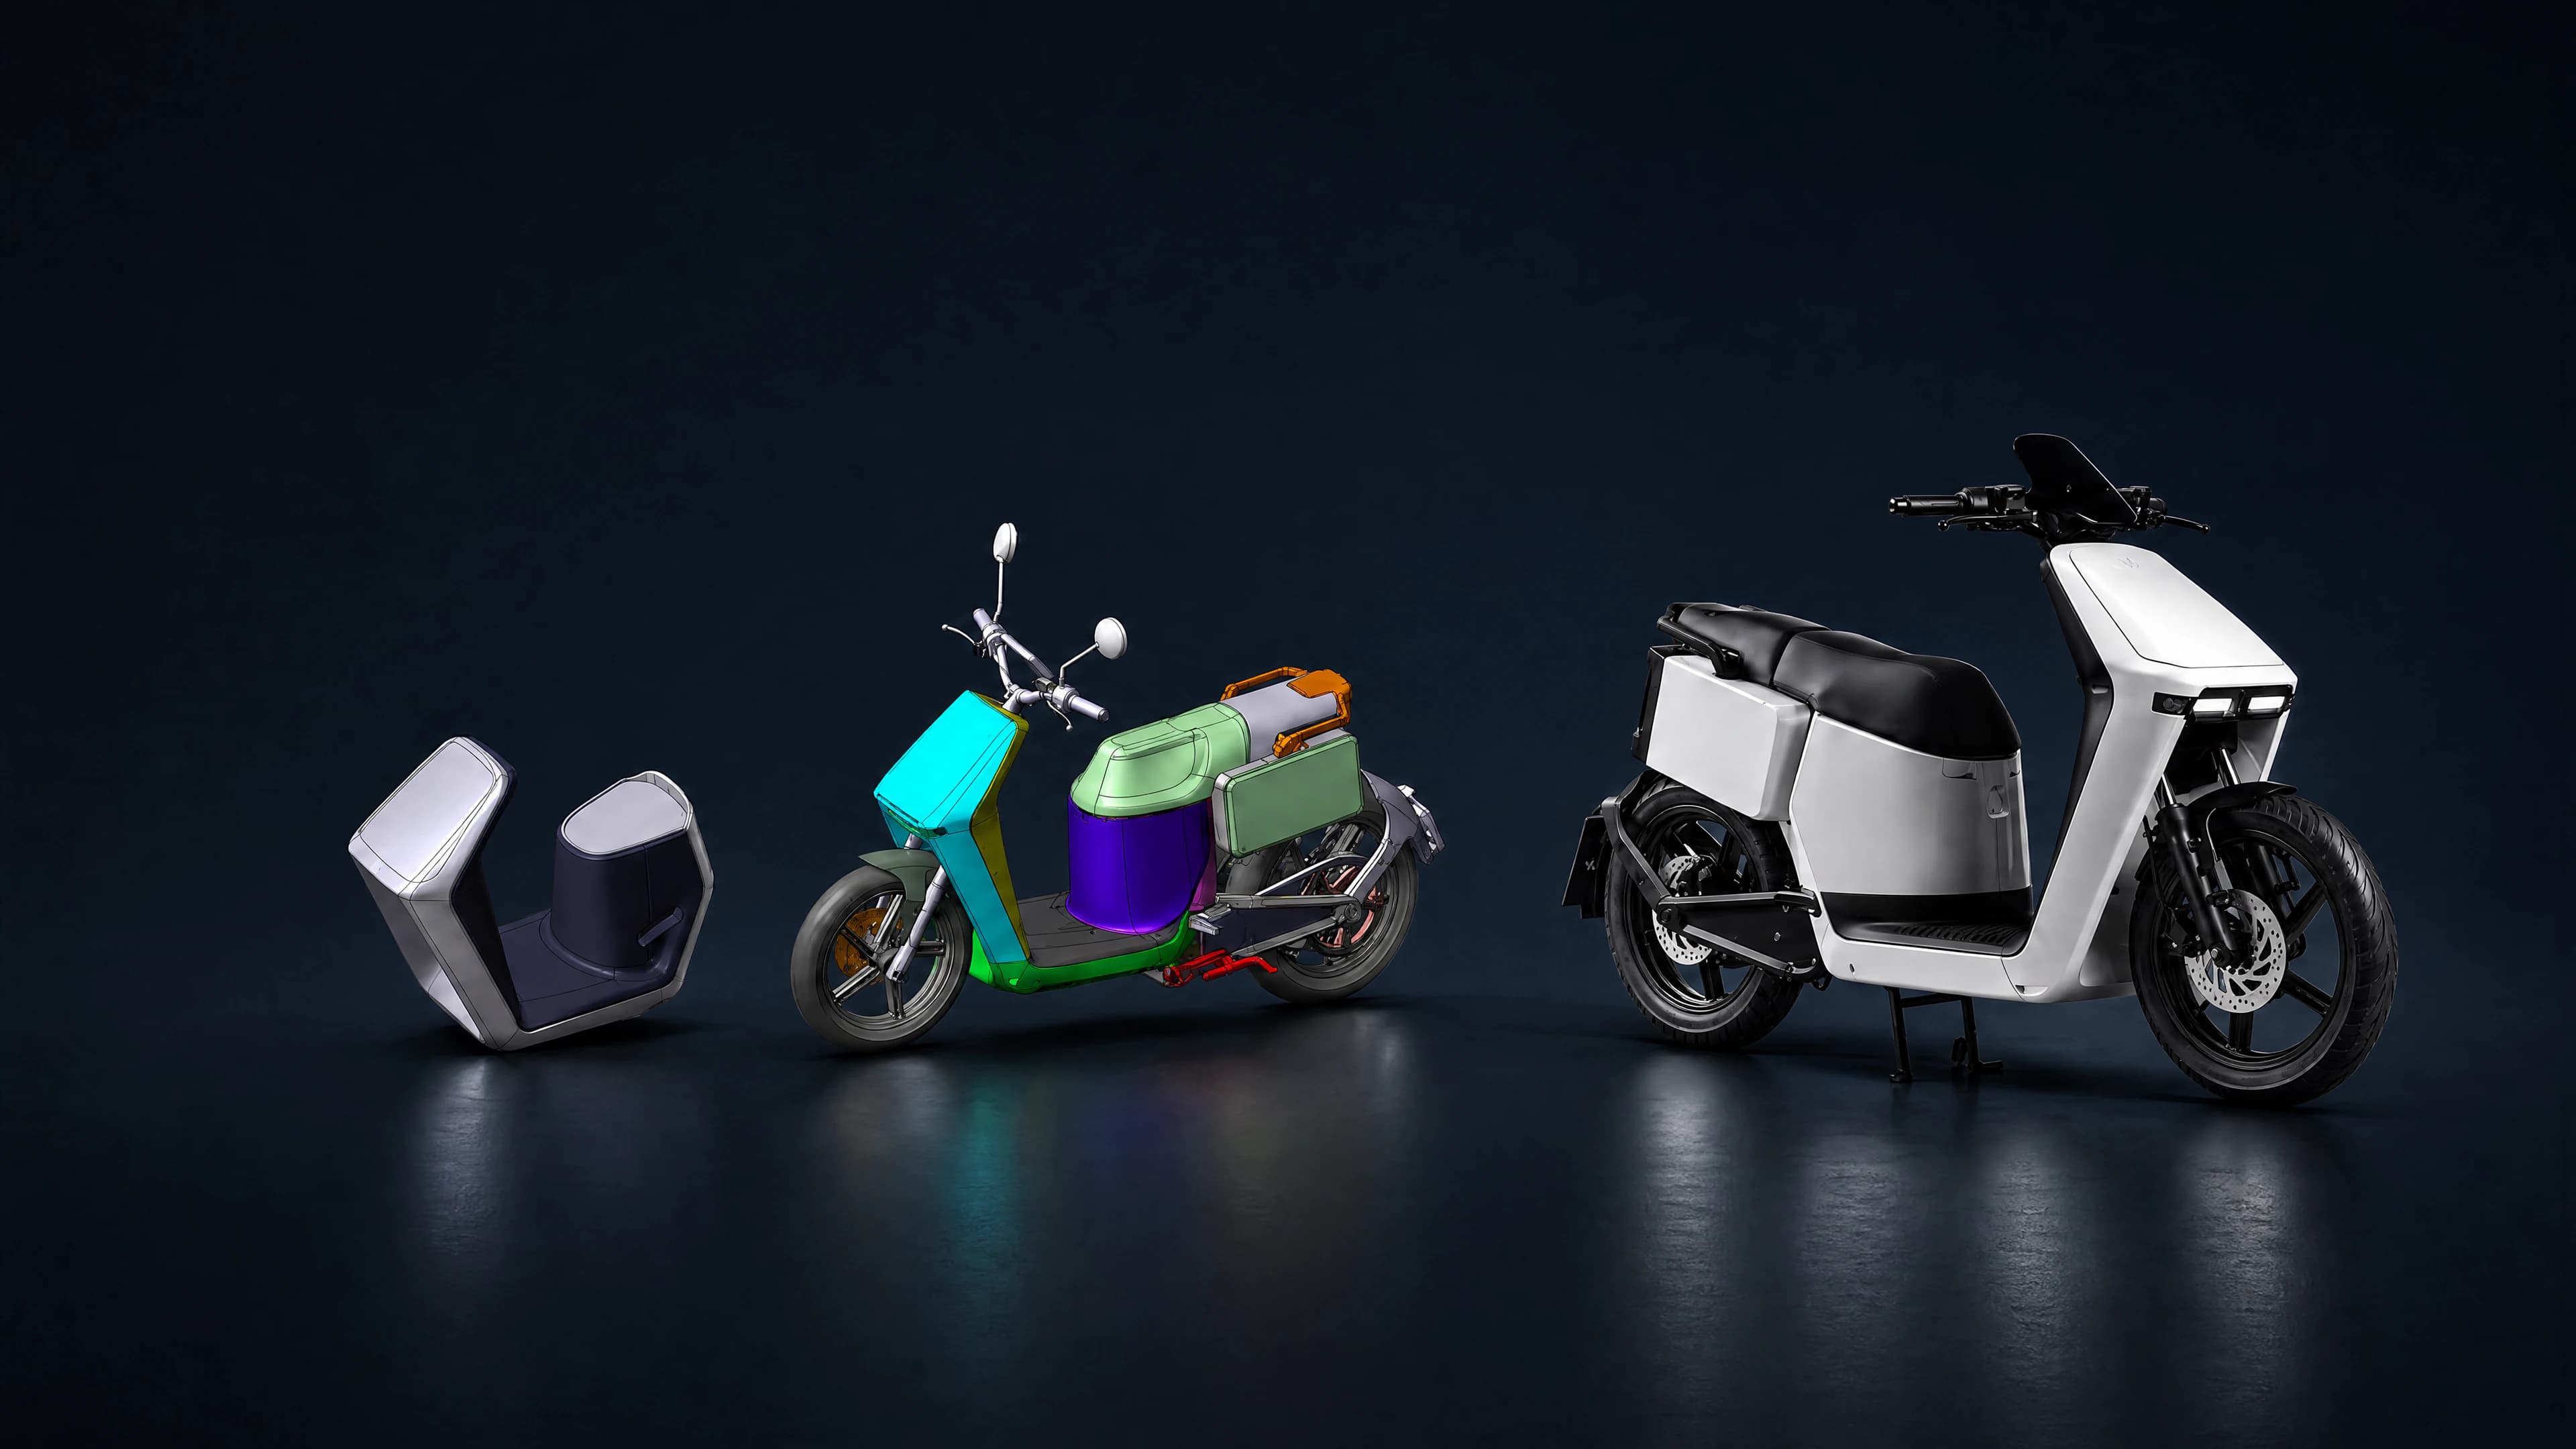
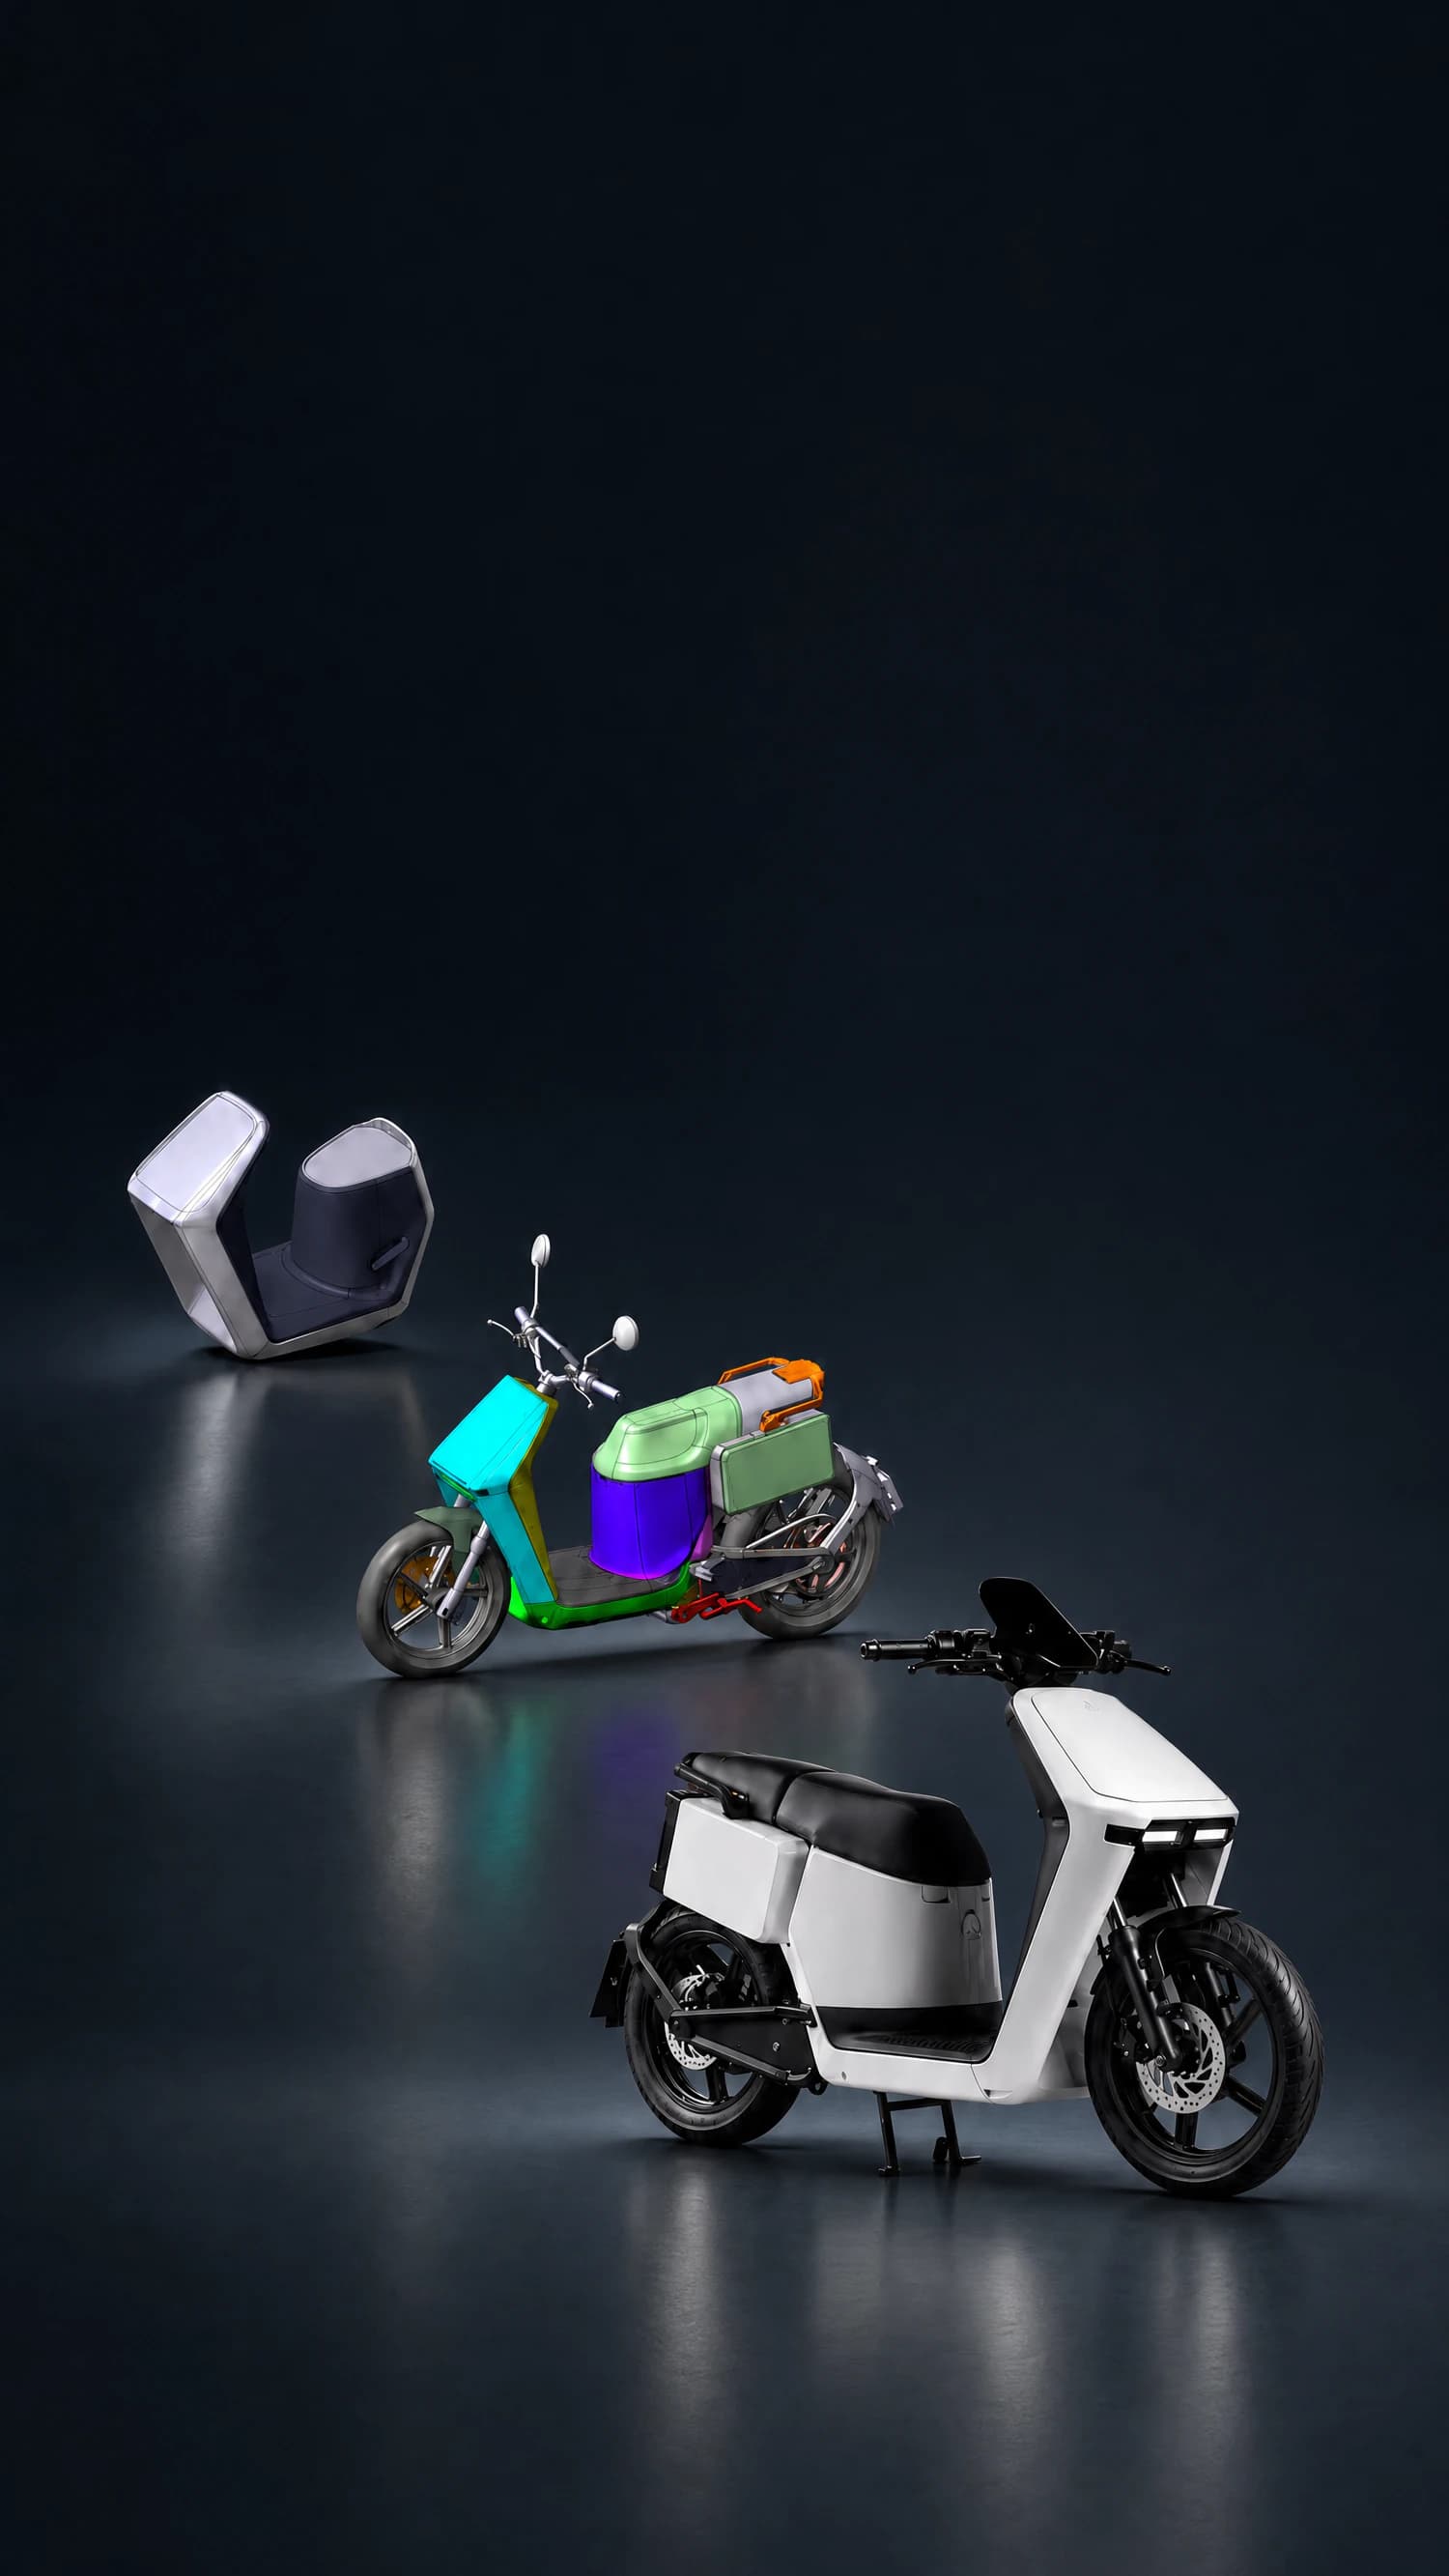
Dal disegno allo stampo.

Prima di costruire lo stampo verifichiamo geometria, materiale, riempimento e resistenza del pezzo.

Una modifica sul disegno richiede un'ora di lavoro. La stessa modifica a stampo costruito comporta una lavorazione meccanica, un nuovo campionamento e una pressa ferma.

Spostare una parete, modificare uno spessore, correggere il punto di iniezione: si interviene sul file e si ripete la simulazione.
Un'ora di lavoro, senza alcun impatto sulla produzione.

La stessa modifica comporta ora lo smontaggio dello stampo, la rilavorazione in officina, il rimontaggio e un nuovo campionamento.
Per tutta la durata dell'intervento la pressa è ferma.

Le capacità di uno stampo si definiscono in fase di progetto e non sono modificabili in seguito.
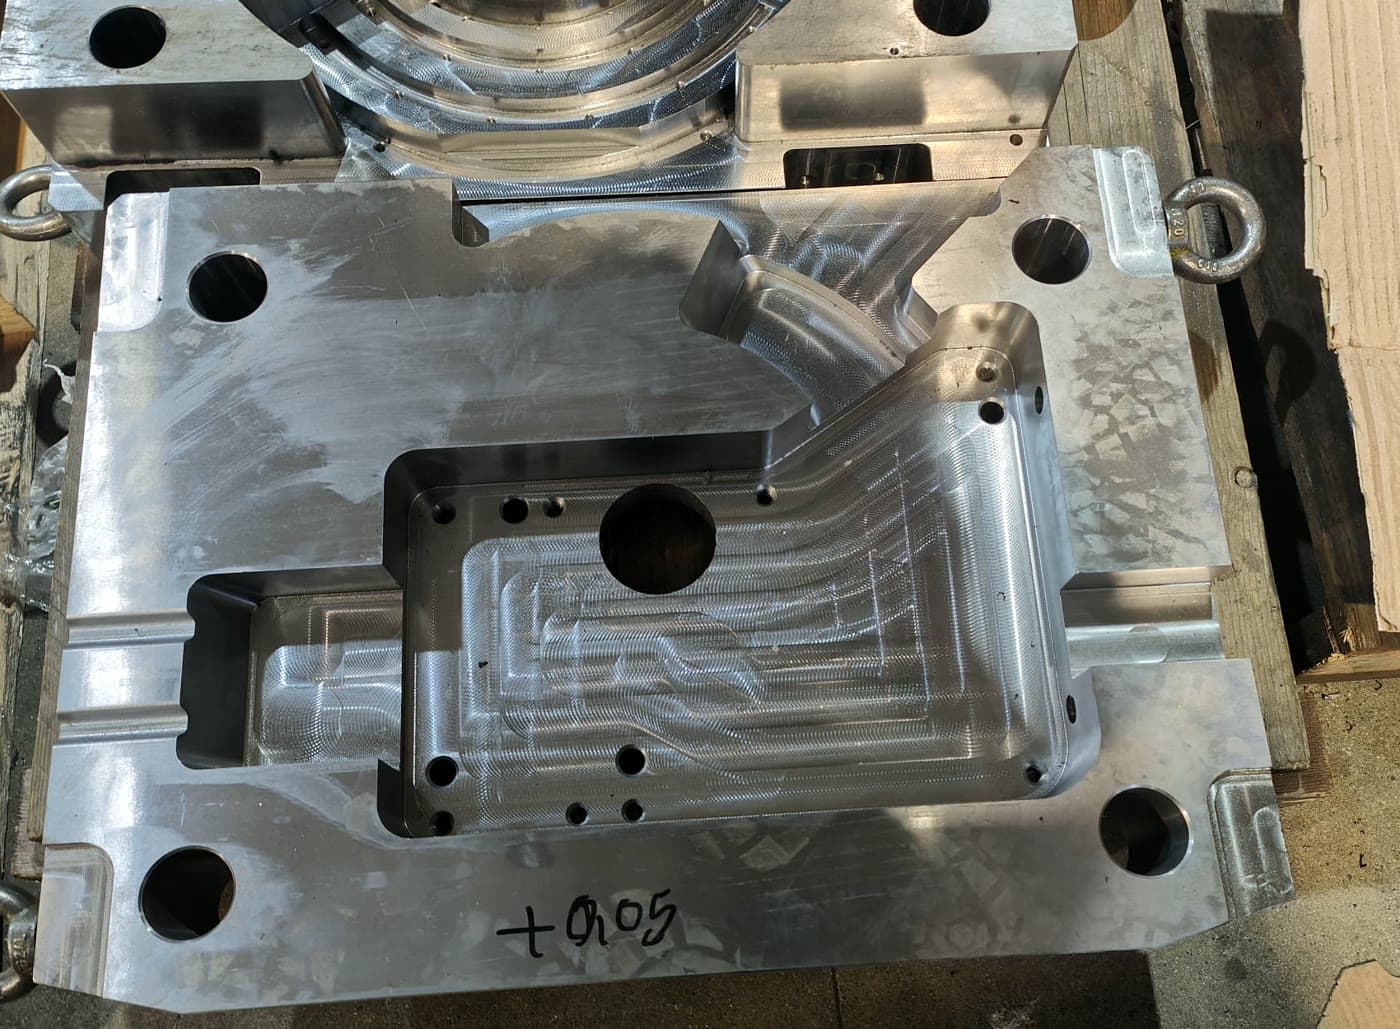
Lo stampo qui a fianco produce dieci rubinetti diversi con la stessa attrezzatura, con un cambio versione di mezz'ora anziché due.
Una scelta presa dopo avrebbe richiesto dieci stampi.

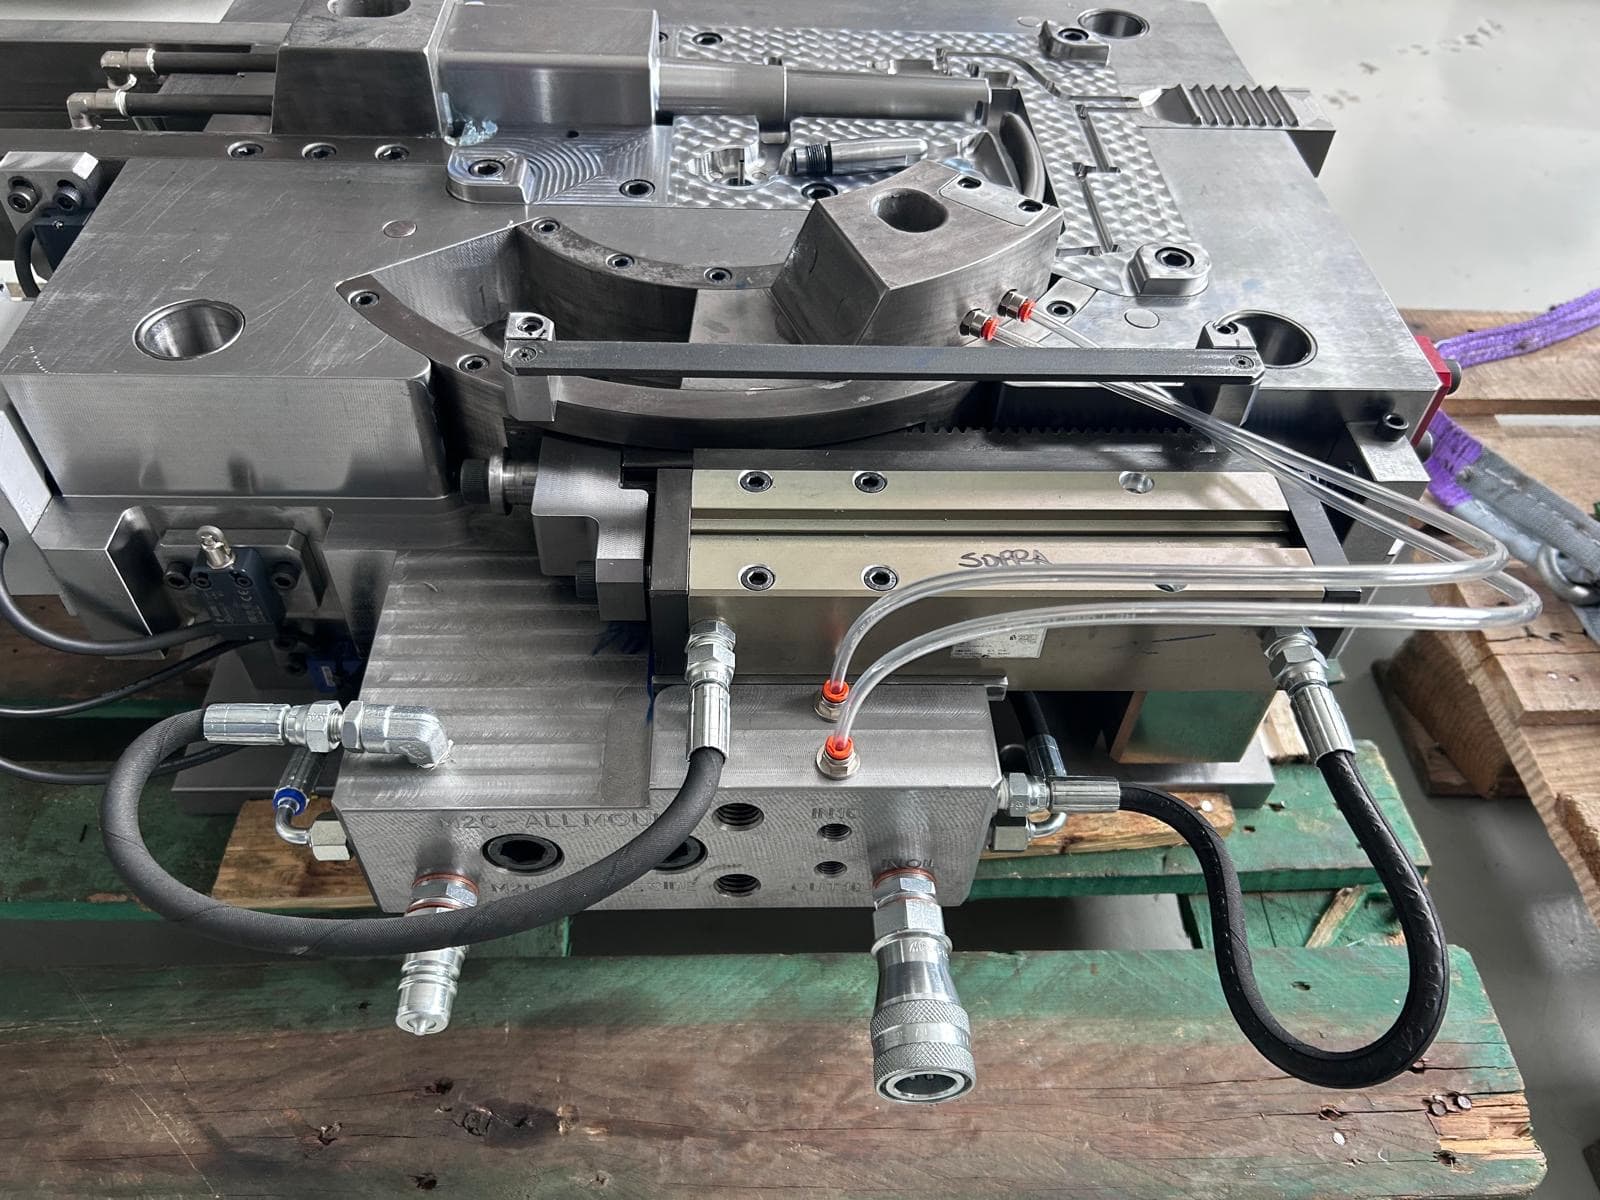
Lo stampo finito con la movimentazione idraulica del carro rotante montata.
Caso 01

Il componente richiedeva una qualità estetica particolarmente elevata, rendendo fondamentale il controllo del processo di pressofusione e del comportamento del materiale all'interno dello stampo.

Zama, un'impronta, qualità estetica. Stampata massima 4 kg su pressa da 200 t.
Stampo esistente

Uno stampo esistente con criticità: il percorso di intervento.
Stabiliamo quando compare il difetto e come viene attualmente controllato.
Confrontiamo cicli, parametri e pezzi prodotti sulla pressa.

Regolazione, venting, alimentazione o modifica dello stampo.

Ripetiamo la prova e confrontiamo i pezzi prima e dopo l'intervento.

Stesso stampo, due sistemi di evacuazione dell'aria.

La cavità dello stampo contiene aria, che il metallo in ingresso deve espellere.
Se non trova una via di uscita, resta intrappolata nel pezzo e genera porosità.
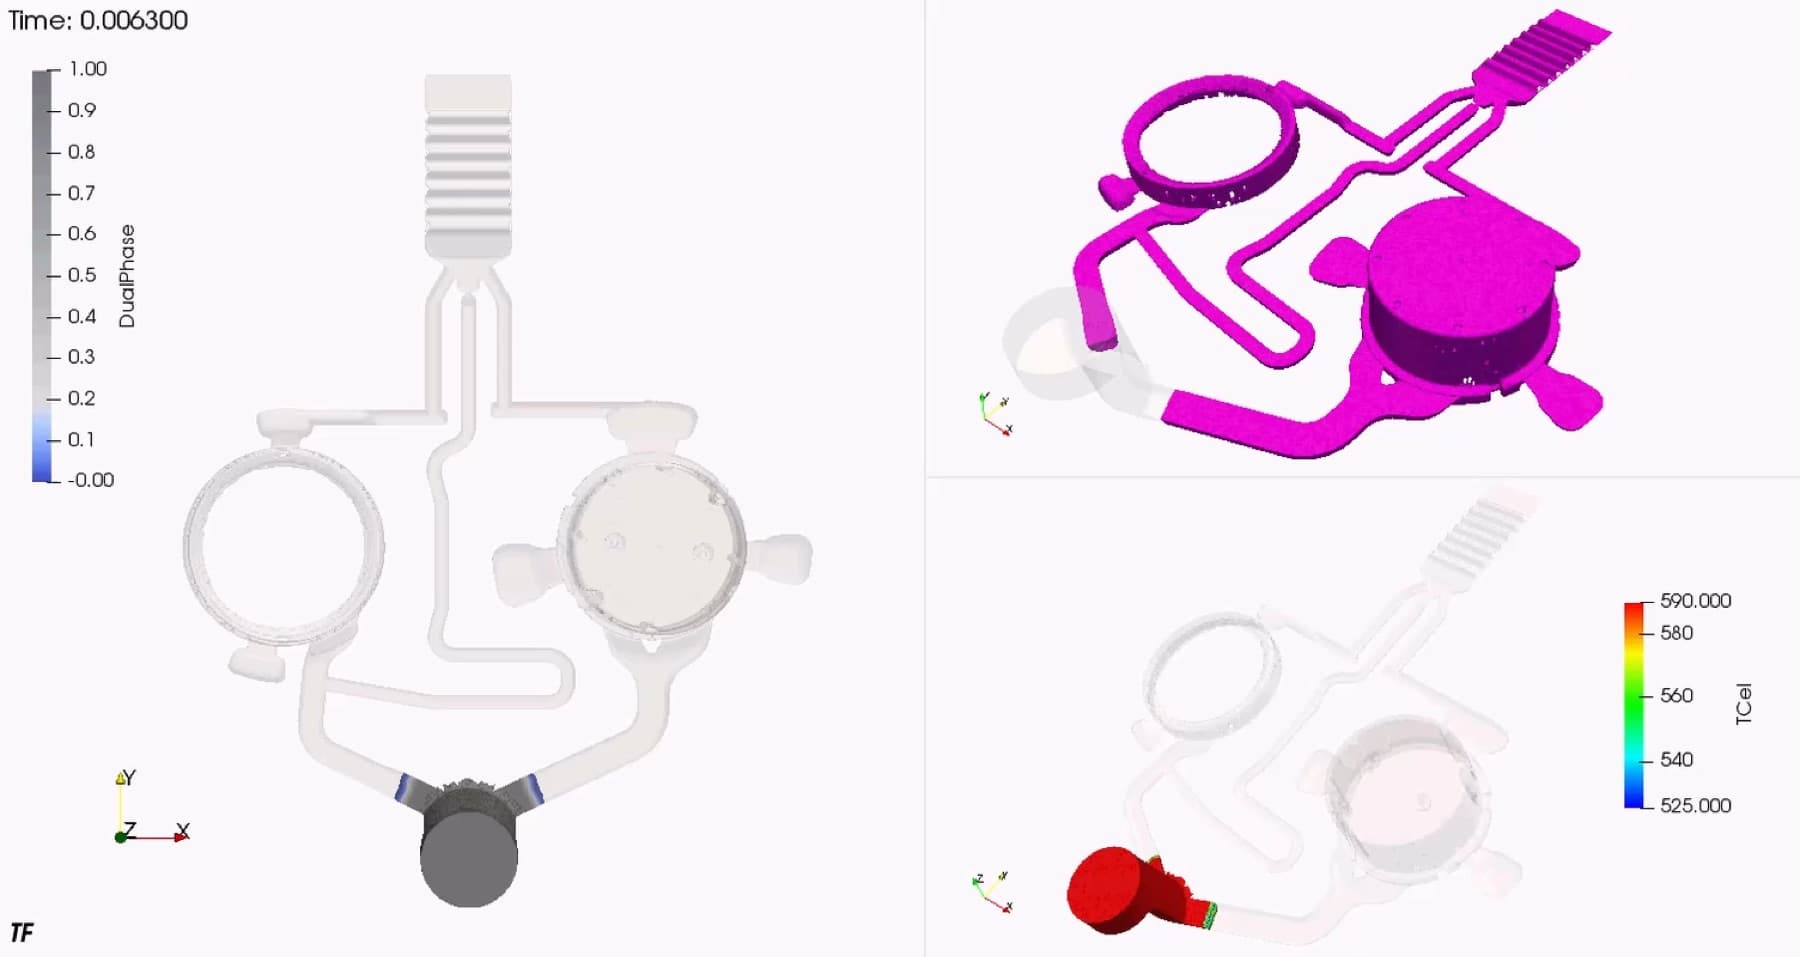
In questo confronto lo stampo e i parametri di pressa sono gli stessi: cambia solo il sistema di sfiato.
Con la nostra valvola Venturi il getto risulta compatto, e lo stampo è in produzione da due anni senza ulteriori interventi.
La contropressione dell'aria a fine riempimento passa da 2,8 a 1,7 bar.

Senza valvolacontropressione dell'aria · 2,8 barL'aria non trova una via di uscita e resta nel getto.
Con la nostra valvola Venturicontropressione dell'aria · 1,7 barLa valvola aspira l'aria mentre il metallo avanza.
Fotogramma della simulazione a fine riempimento: riempimento, aria residua in magenta e temperatura del metallo.
Caso 01

Gli stampi erano recenti, ma i getti presentavano blister: bolle sotto la superficie che emergevano in verniciatura, a pezzo finito, trasformandolo in scarto.

Alluminio EN AC-46100, un'impronta per stampo, qualità estetica.

Tre casi affrontati

Tre criticità già risolte.

Un difetto ricorrente raramente ha origine dove si manifesta.
In questi tre casi siamo partiti dal pezzo scartato e abbiamo individuato la causa a monte: l'aria intrappolata nello stampo, il sistema di alimentazione, le condizioni di produzione.

  • Confronto fra diverse soluzioni di evacuazione dell'aria sullo stampo esistente, senza sostituire l'attrezzatura originaria.

  • Analisi della stabilità del processo e del sistema di alimentazione.

  • Il difetto compariva dopo la verniciatura, a pezzo finito.
    La causa è stata individuata nelle condizioni di produzione, non nella geometria dello stampo: è stato sufficiente correggere il processo, senza intervenire sull'attrezzatura.

Materiali e processi

Lavoriamo

plastica

iniezione termoplastici

Cambiano macchina, materiale e difetti tipici. Il metodo resta lo stesso.

Misuriamo il processo.
Poi lo documentiamo.

Pila è il dispositivo che installiamo sulla pressa per misurare il processo ciclo dopo ciclo. Invece di ricercare la regolazione per tentativi, sottoponiamo lo stampo a un piano di prove strutturato, il DOE: facciamo variare i parametri significativi e misuriamo le quote del pezzo.
Poche decine di cicli sono sufficienti per caratterizzare lo stampo e definire il punto di lavoro.

Il dispositivo Pila, modello tridimensionale interattivo.Trascinare per ruotare
Pila · dispositivo a bordo pressa

Registra pressione, velocità di iniezione, temperature e tempi.

Le misure di ogni ciclo vengono incrociate con i parametri impostati, per stabilire quali incidono realmente sul risultato e in quale misura.

I parametri entro cui il pezzo risulta conforme vengono documentati: il setup diventa ripetibile senza una nuova messa a punto.

Referenze

Le aziende che ci hanno già scelto.

150+clienti attivi
250+stampi all'anno
50+dispositivi a bordo pressa

Alcune di loro.

Team TF Lab, Ti risponde chi segue il tuo caso

Team TF Lab

Contattaci

Il punto di partenza

Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.