Rischio 01 / 3
Ogni scarto costa due volte
Il metallo può essere rifuso.L'energia, il tempo macchina e la produzione mancata non si recuperano.
Simulazione, misura e verifica in produzione.
Partiamo dal difetto, analizziamo riempimento ed evacuazione dell'aria, quindi mettiamo a punto i parametri sulla vostra pressa: meno scarti, più produzione.
Prima di intervenire
Rischio 01 / 3
Il metallo può essere rifuso.L'energia, il tempo macchina e la produzione mancata non si recuperano.
Rischio 02 / 3
Prima verifichiamo se il difetto dipende dalla geometria, dall'aria intrappolata o dalle condizioni del processo.
Rischio 03 / 3
Registriamo parametri e risultato di ogni prova, così non dovrà essere ripetuta per giungere alle stesse conclusioni.
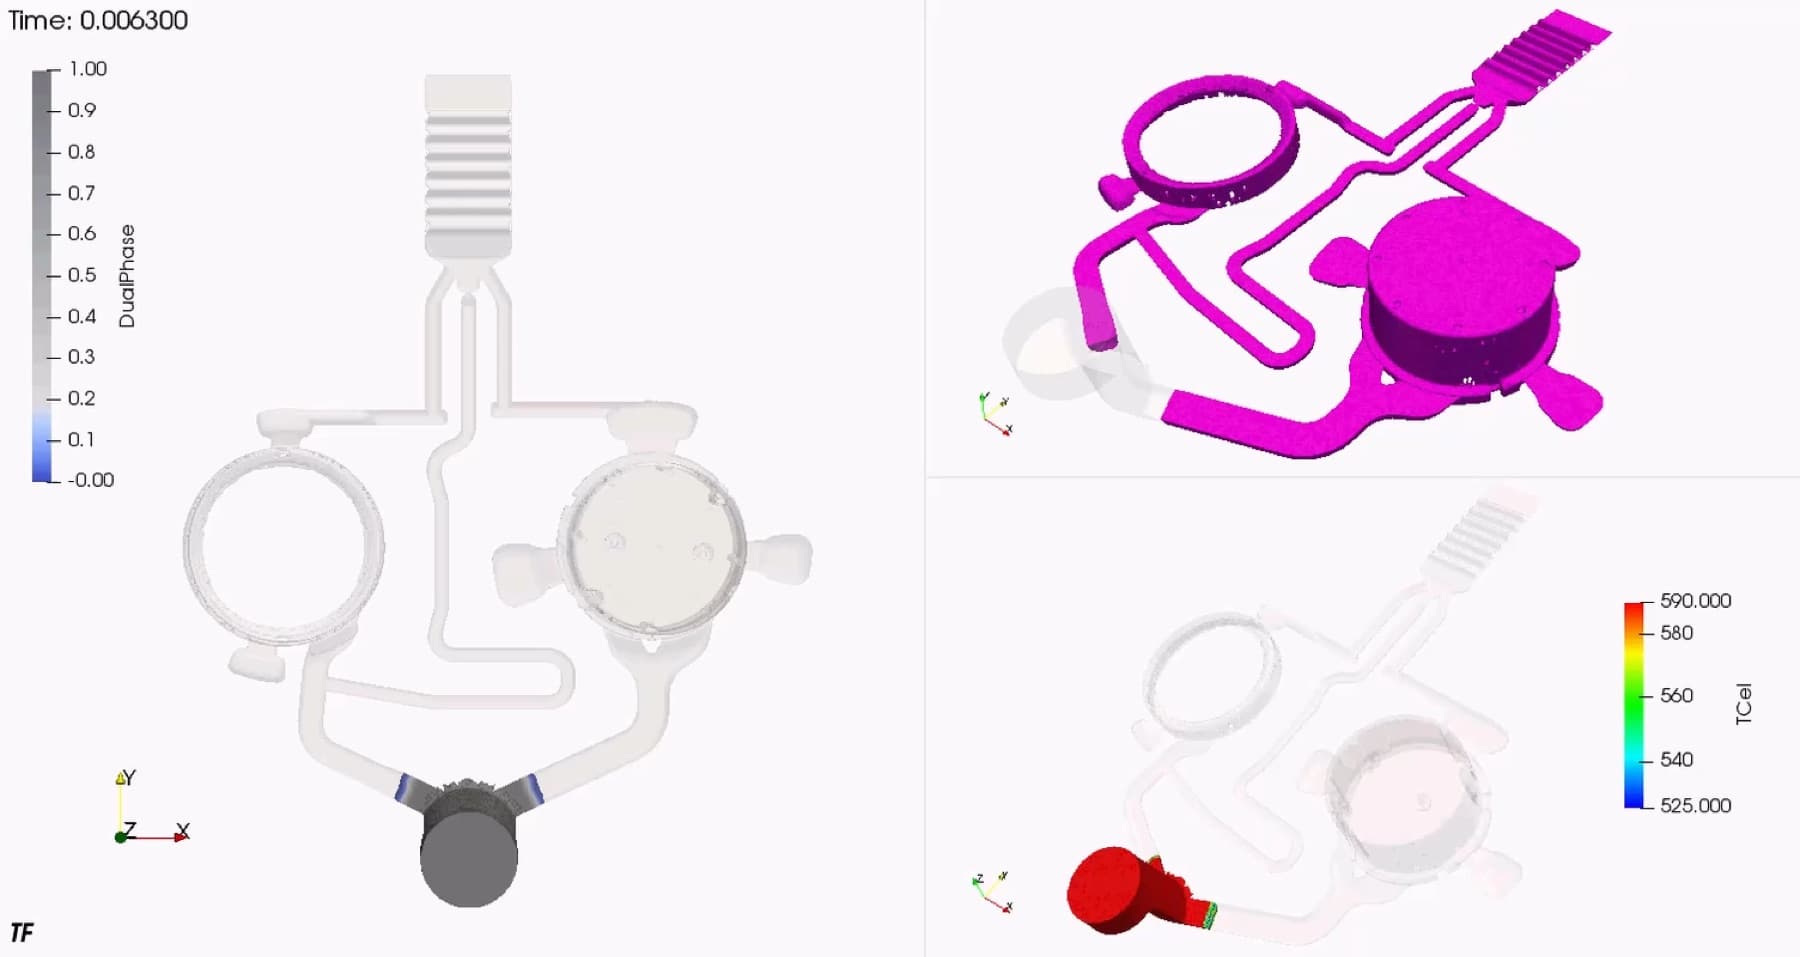
Stesso stampo · tre sistemi di sfiatoTre sistemi di sfiato
Abbiamo confrontato due sistemi tradizionali con la nostra valvola Venturi.Geometria e condizioni della simulazione restano uguali: cambia soltanto il sistema di evacuazione dell'aria.
La simulazione serve a selezionare la soluzione da provare.Il risultato viene poi verificato in pressa, confrontando condizioni e pezzi prodotti.
La variante viene testata in simulazione, con la stessa geometria e le stesse condizioni del confronto precedente.Serve a decidere l'intervento, non a dichiararne il risultato.
Modificare uno stampo ha un costo: tempo, lavorazioni, macchina ferma.Per questo si interviene una volta sola, sulla soluzione già individuata.
La verifica viene eseguita sui pezzi prodotti, con la vostra lega e nelle condizioni del vostro reparto.L'eliminazione del difetto conferma l'efficacia dell'intervento.
Gli stampi erano recenti, ma i getti presentavano blister: bolle sotto la superficie che emergevano in verniciatura, a pezzo finito, trasformandolo in scarto.
Alluminio EN AC-46100, un'impronta per stampo, qualità estetica.
Il metodo MolDna® applicato alla pressofusioneMetodo MolDna®
Simulazione, misura e prova in pressa fanno parte dello stesso percorso.Con il metodo MolDna® colleghiamo ciò che si osserva sul componente con ciò che è avvenuto durante la colata.
Fase 01
Partiamo dal componente, dallo stampo e dalle condizioni di produzione attuali: analizziamo il difetto e le sue possibili origini.
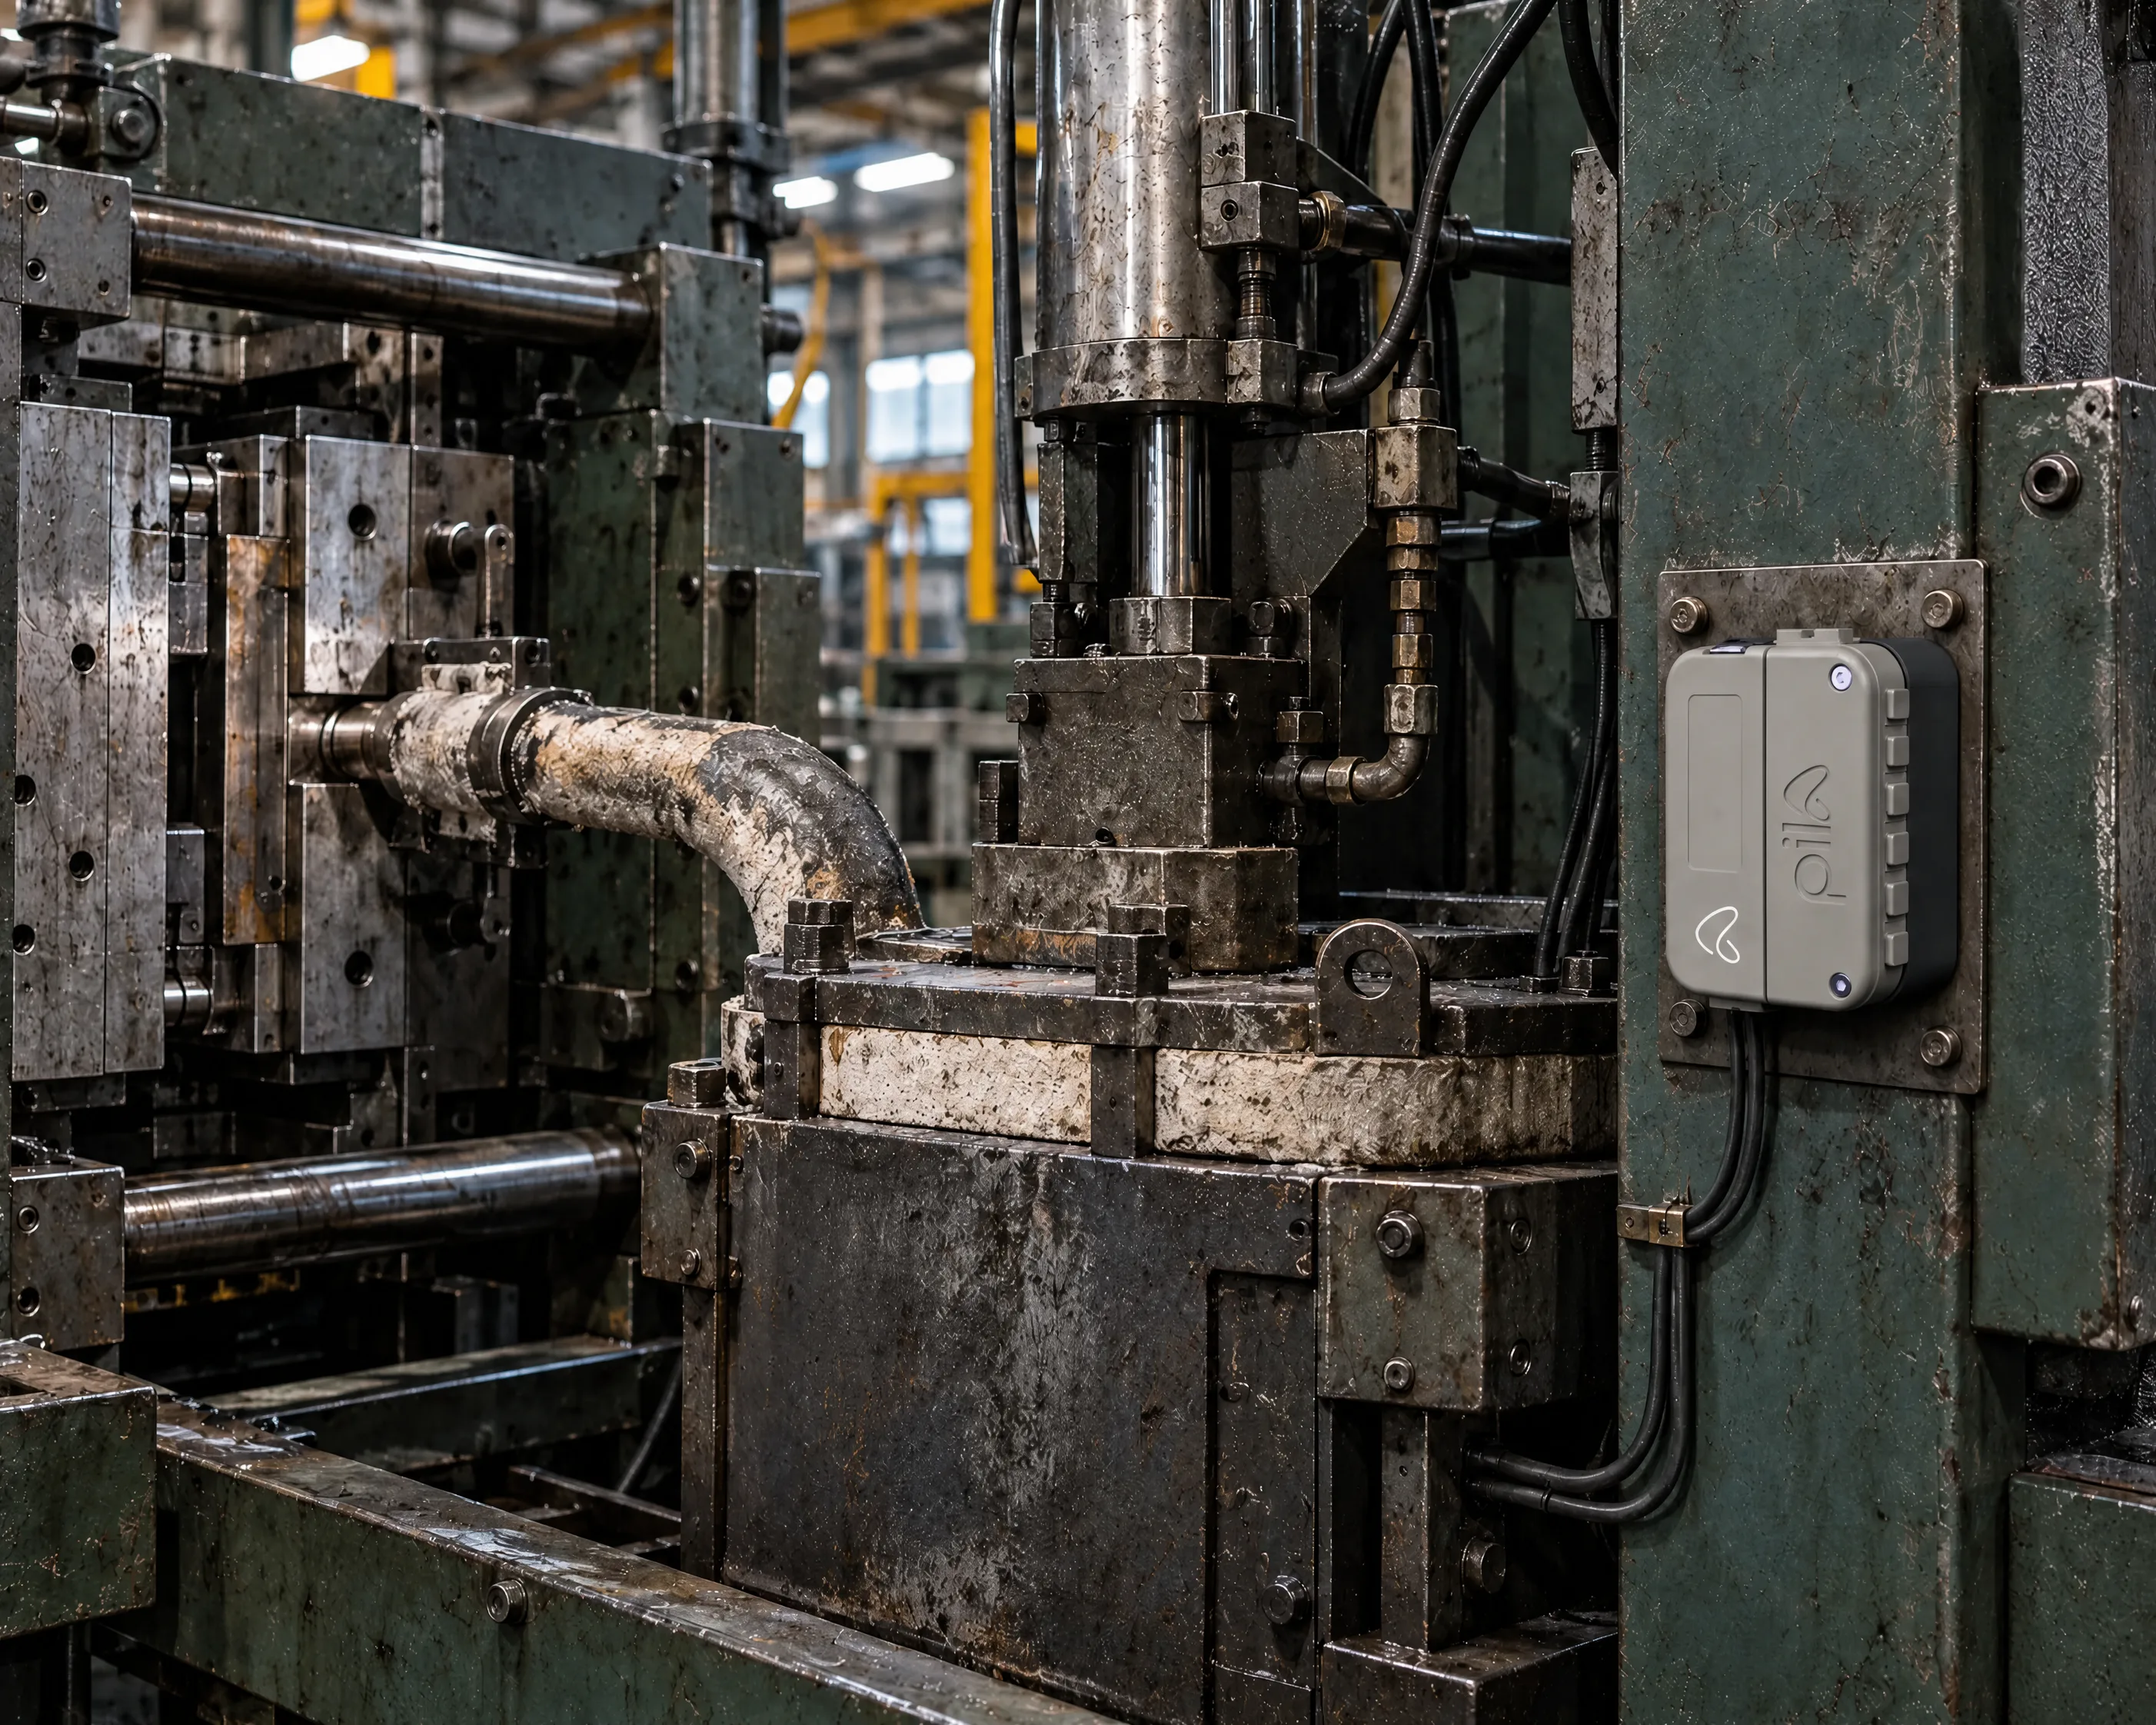
Immagine generata con l'IA: Pila su una pressa.
Fase 02
Con la simulazione individuiamo le zone critiche e la soluzione da testare, dallo sfiato alla geometria.
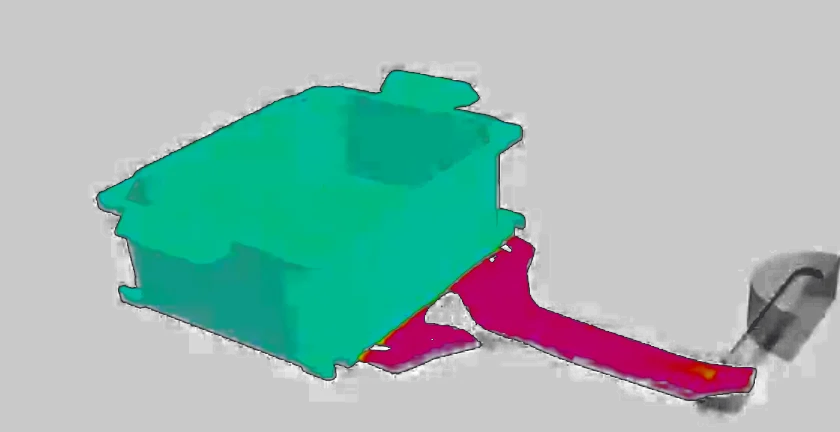
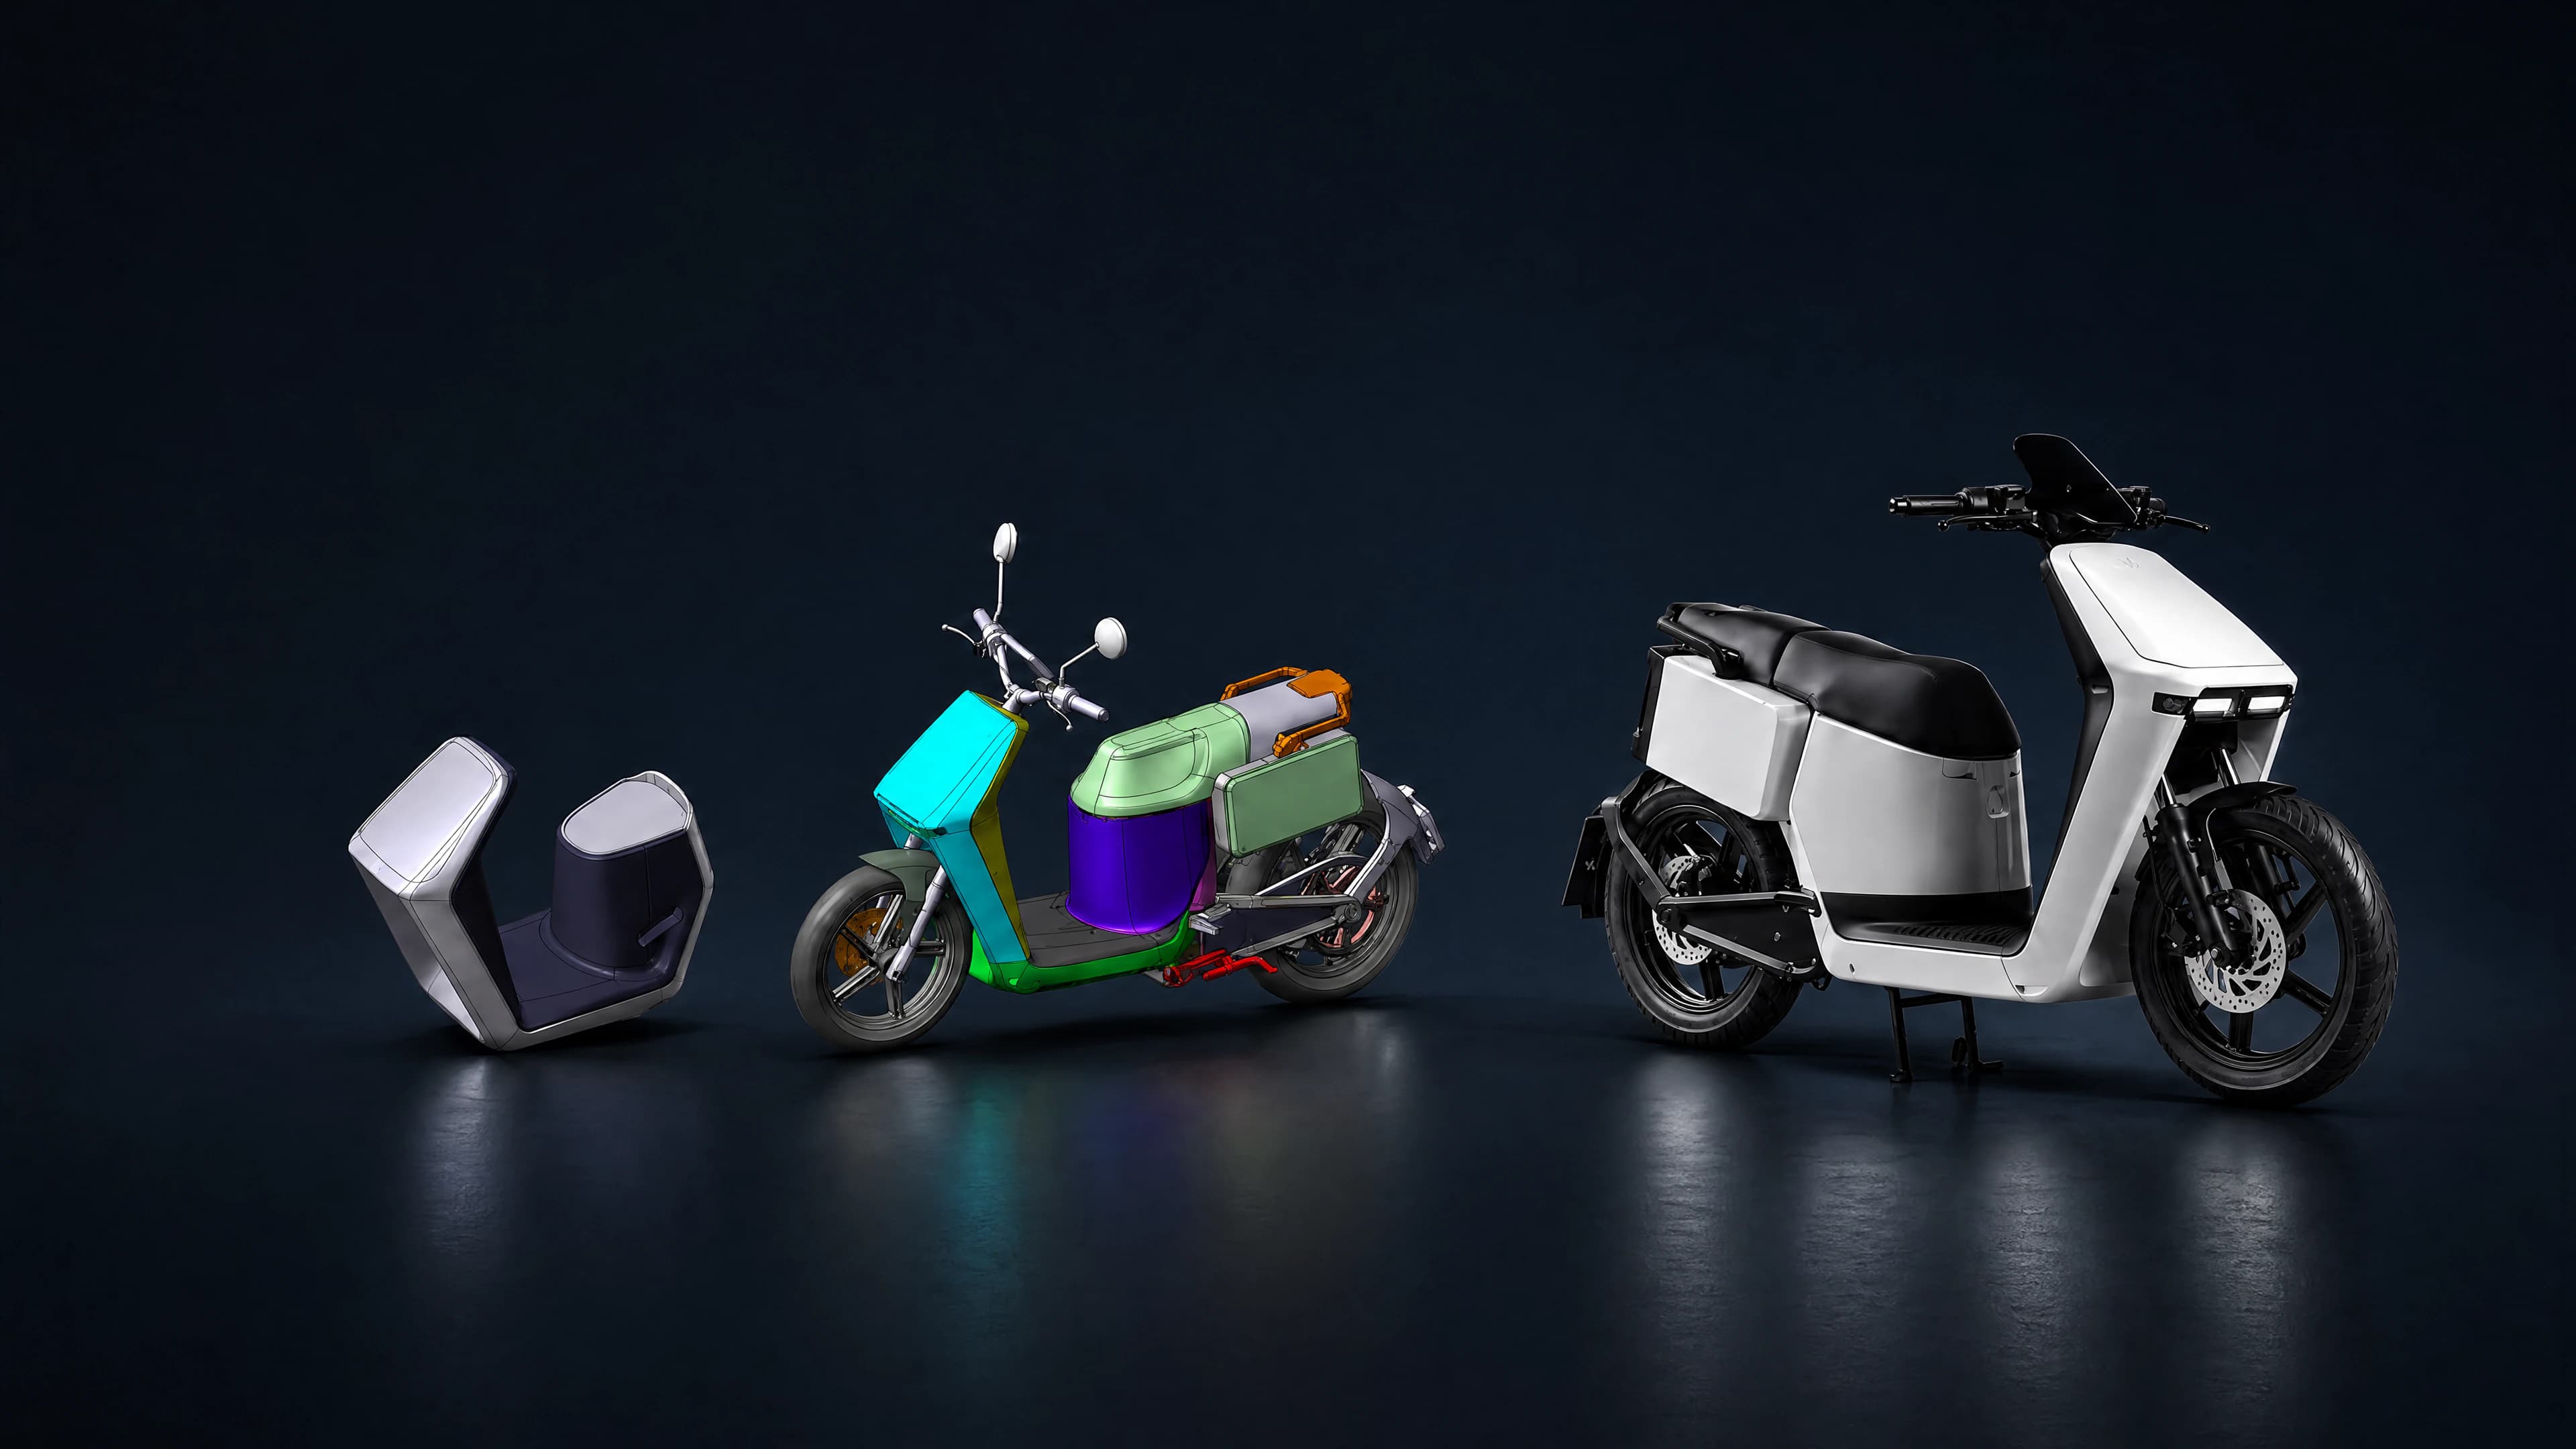
Simulazione del cliente: scatola in alluminio.
Fase 03
Pila, installato a bordo macchina, acquisisce i dati del ciclo a ogni colata.Con prove pianificate correliamo le impostazioni con i risultati.
Prove e porosità illustrative. Colonne: velocità di seconda fase. Righe: temperatura dello stampo.
Fase 04
Dai dati acquisiti in macchina e dai pezzi finiti definiamo entro quali valori il processo resta stabile e quali parametri correggere per aumentare la produzione.
Valori e limiti illustrativi.
La simulazione serve a scegliere cosa testare, non a certificare il risultato: quello lo determina la pressa, con il vostro stampo, la vostra lega e le condizioni del vostro reparto.
Cosa può influenzare il risultato
Temperatura dell'acqua, stato dello stampo, lega e condizioni della macchina.Se una di queste variabili incide sul pezzo, la misuriamo e la teniamo sotto controllo.
Casi e materiali reali
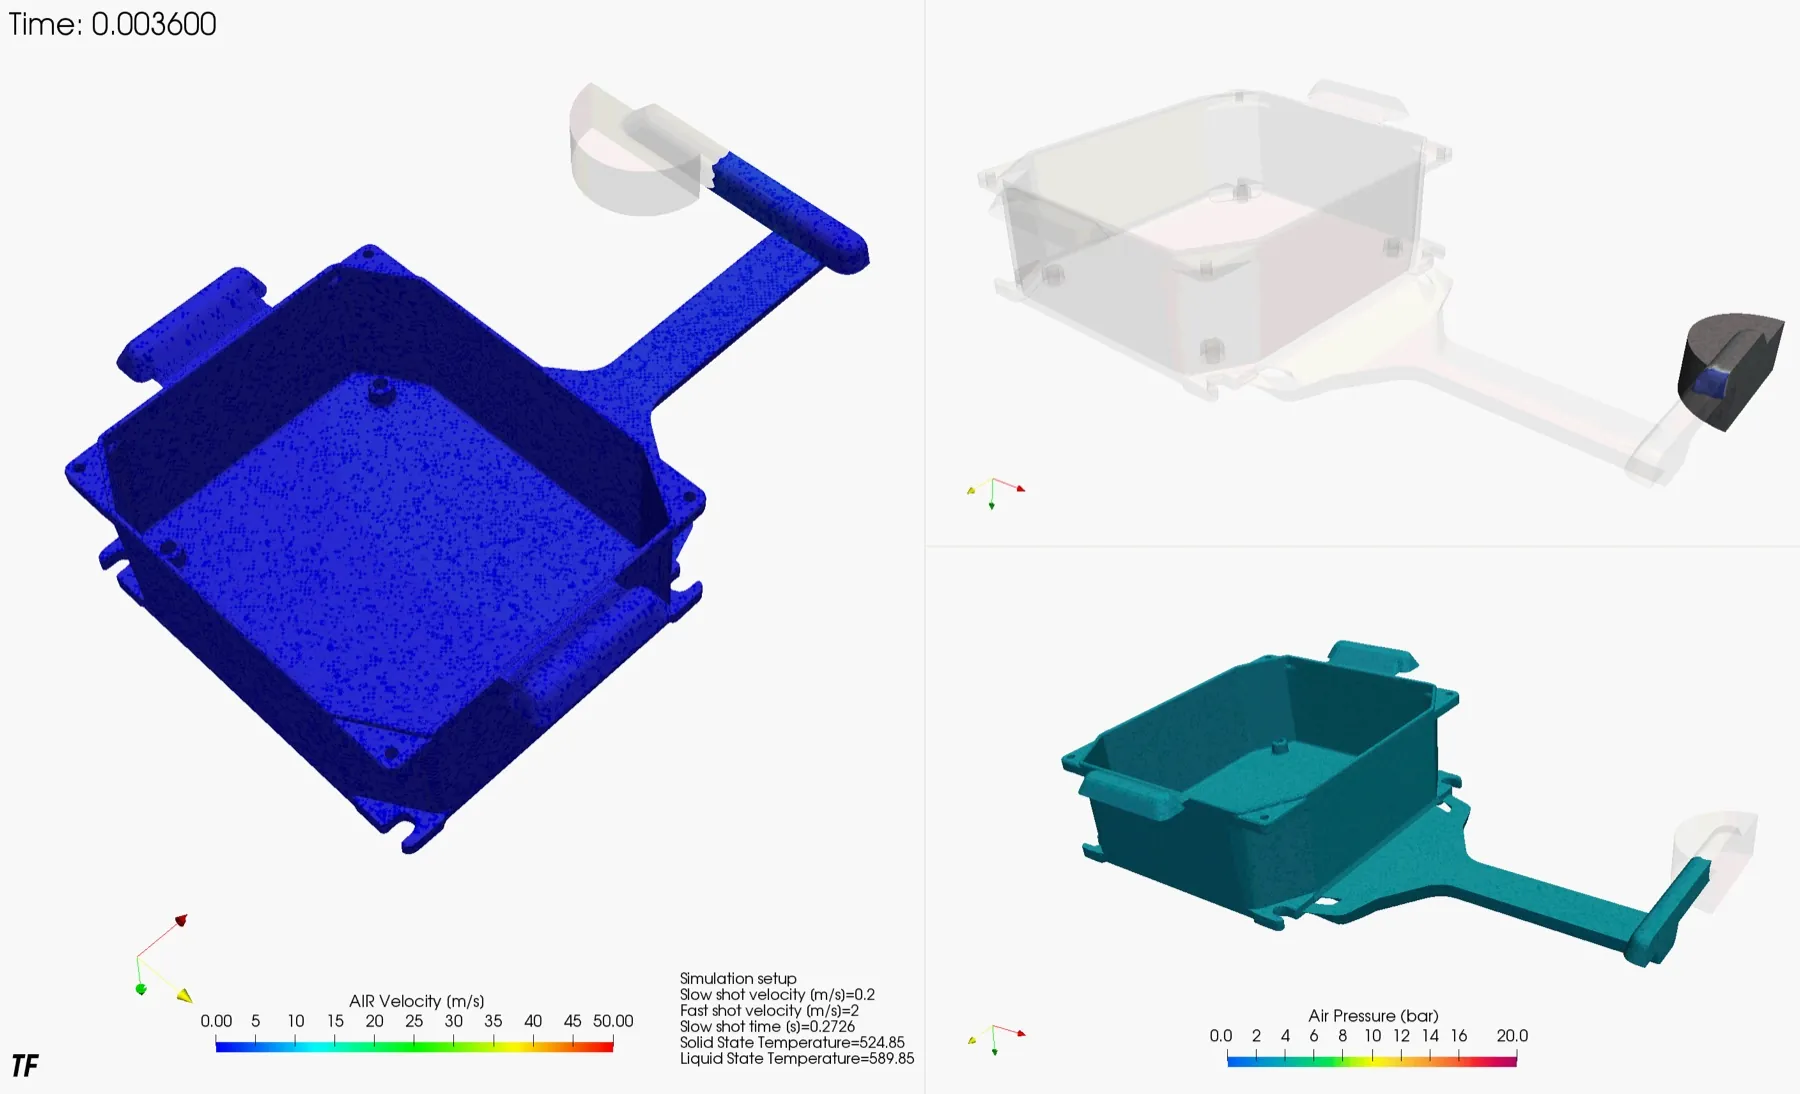
Durante il processo di riempimento dello stampo, l'aria presente all'interno della cavità può generare contropressioni e influenzare il comportamento del metallo.
Alluminio, stampo a due impronte, qualità tecnica.
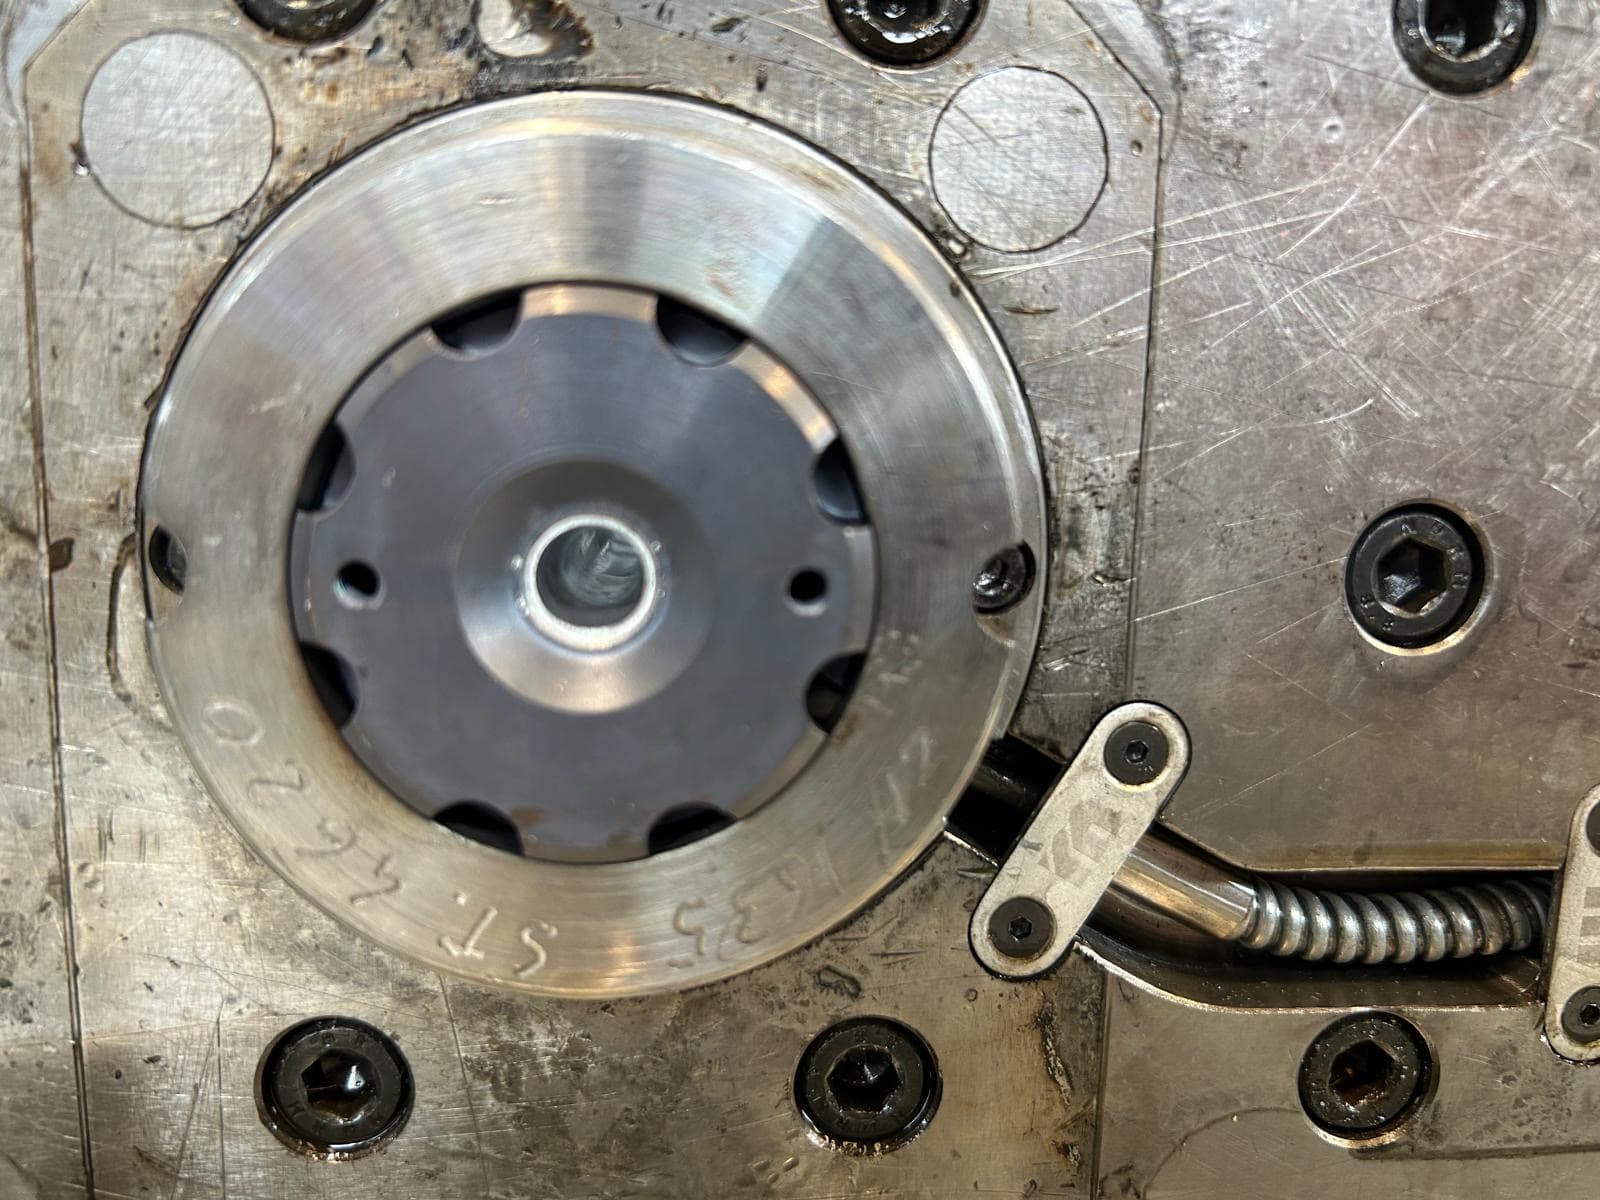
Il processo presentava una criticità rilevante in produzione: una percentuale significativa di scarti causata da fluttuazioni non accettabili del peso dei componenti stampati.
Zama, otto impronte, qualità strutturale, componente di piccole dimensioni.
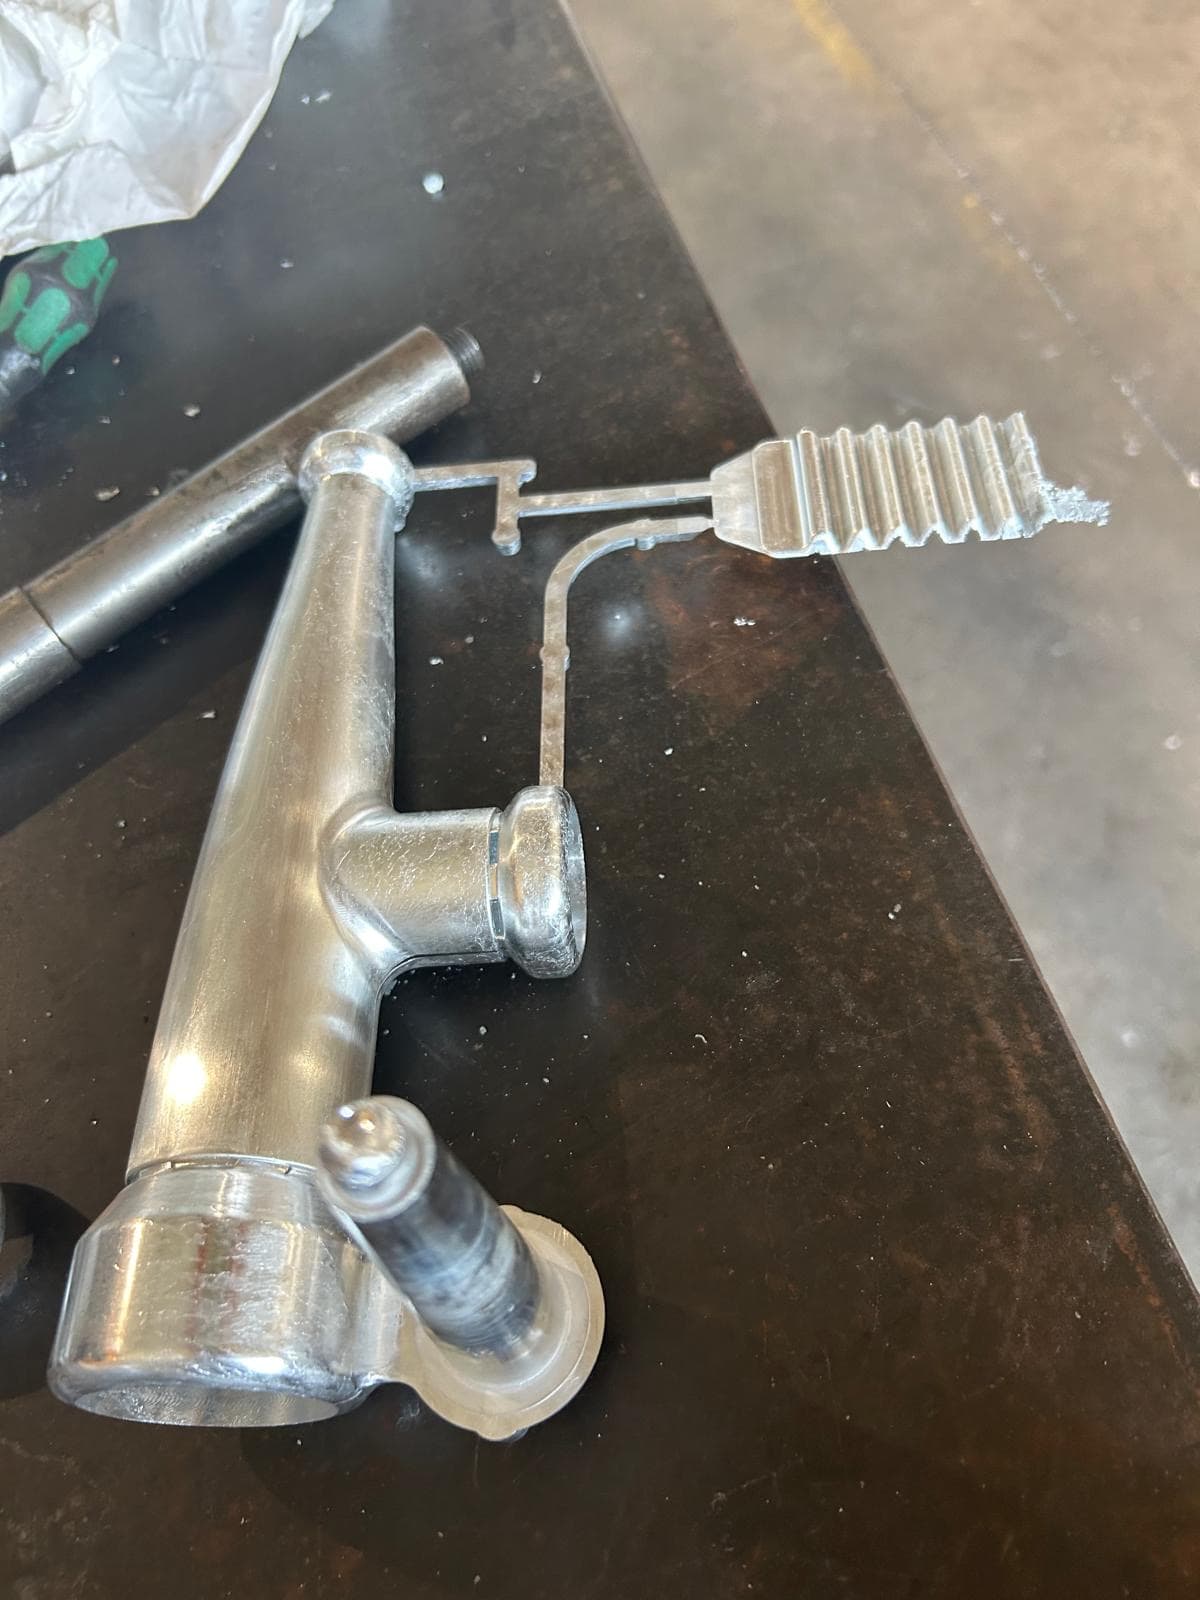
Un corpo selettore a vista, destinato alla cromatura: la superficie non ammette porosità né ondulazioni, perché dopo la galvanica ogni difetto diventa scarto.
Zama, un'impronta, qualità estetica. Stampata 2,7 kg, superficie da cromare.
Referenze
Alcune di loro.
FAQ
Può dipendere da geometria, riempimento, evacuazione dell'aria o parametri del ciclo.Prima di intervenire vanno distinte le cause possibili.
No.Serve a individuare la modifica da testare.Il risultato va verificato in pressa.
Non necessariamente.Prima si valuta se è possibile intervenire su sfiato, geometria, condizioni termiche o parametri.
Il componente con il difetto, il progetto dello stampo se disponibile, i parametri del ciclo e l'elenco delle prove già eseguite.
Sì.Progettiamo stampi per pressofusione in zama e in alluminio e ne seguiamo la costruzione, fino alle prove in pressa e all'avviamento.
Team TF Lab
Contattateci
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.