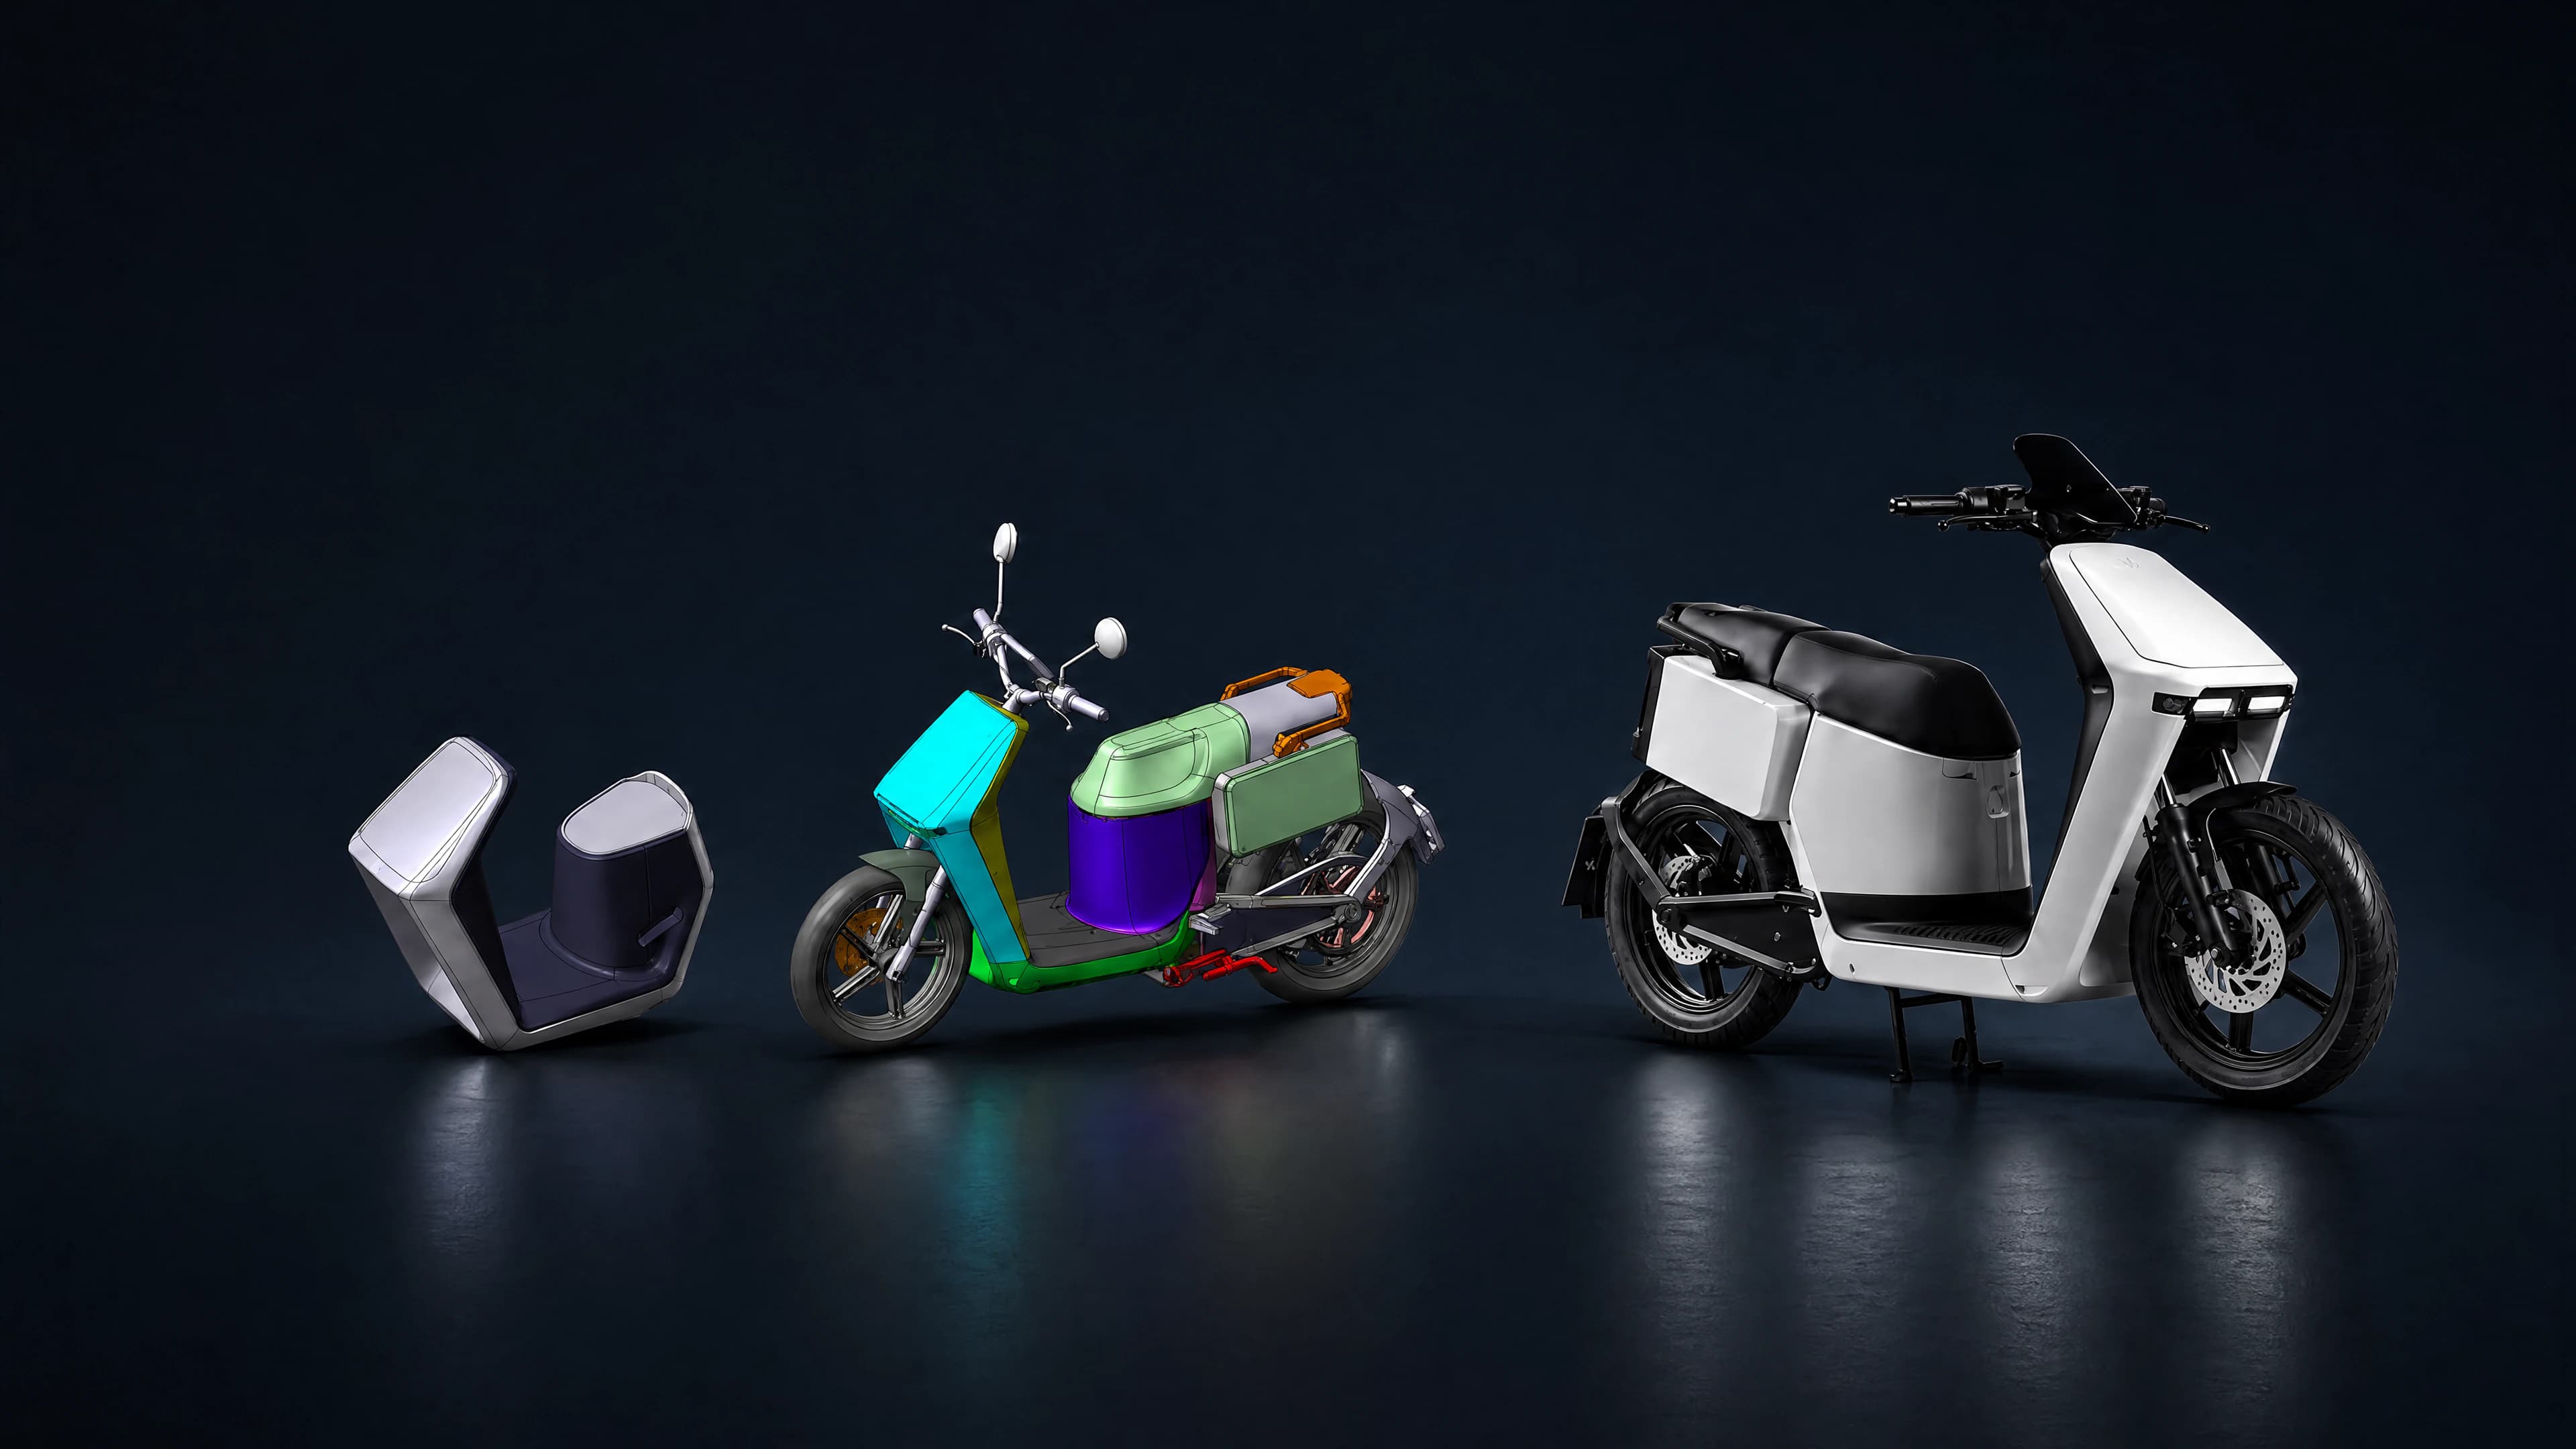
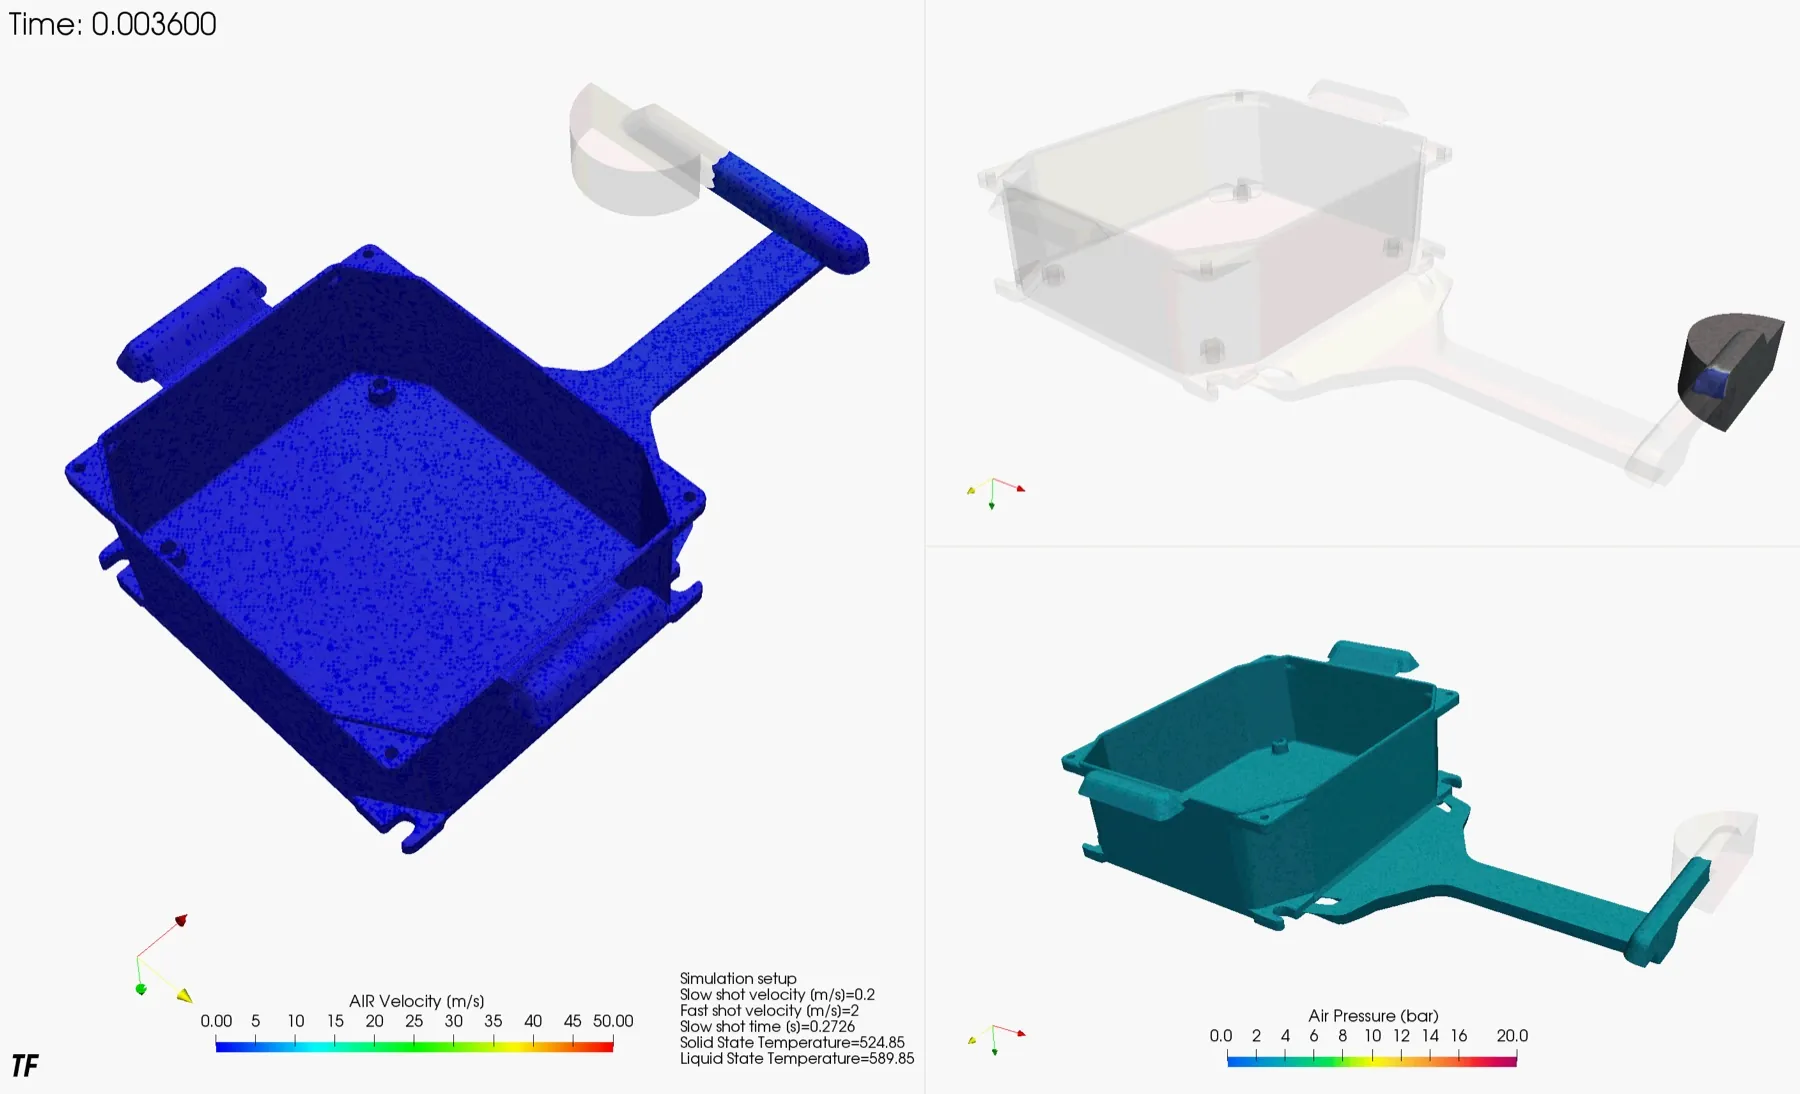
Durante il processo di riempimento dello stampo, l'aria presente all'interno della cavità può generare contropressioni e influenzare il comportamento del metallo.
Alluminio, stampo a due impronte, qualità tecnica.
Metodo MolDna® · controllo del processo di stampaggio
Con Pila raccogliamo i dati dei cicli di produzione.Con il metodo MolDna® definiamo un processo ripetibile.
All'interno dello stampo
30–50 ms
Il riempimento avviene in pochi millisecondi, all'interno di uno stampo chiuso.
All'apertura dello stampo l'operatore vede il pezzo, ma deve ricostruire a posteriori cosa è avvenuto durante il riempimento.
Se i parametri restano patrimonio di una sola persona, un cambio turno può compromettere la stabilità del processo.
Senza uno storico affidabile, warm-up e setup vengono ricostruiti con nuove prove.
Il metodo in quattro passi
Pila completa l'analisi con i dati registrati sulla pressa, ciclo dopo ciclo.
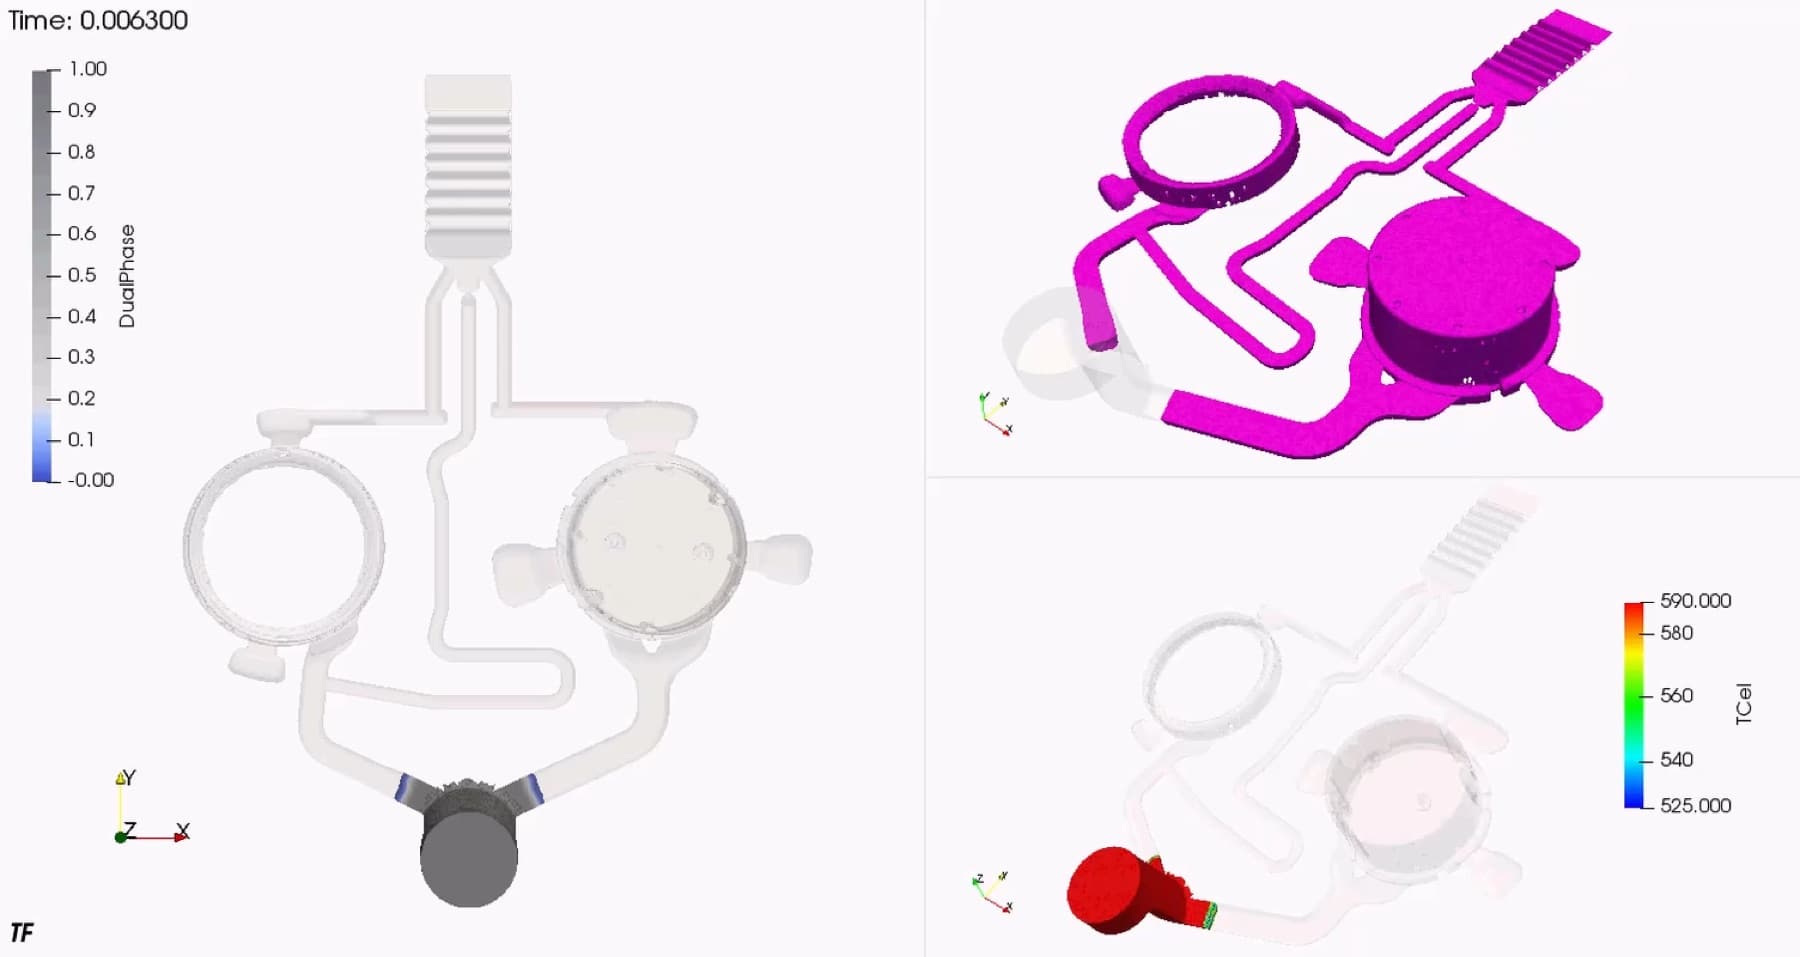
Il materiale avanza nello stampo, prima che il pezzo esista.
Simulazione di riempimento di uno stampo a quattro impronte.
Letto da solo, il ciclo è nella finestra.
Schema illustrativo: valori disegnati, non ricavati da dati cliente.
Prova 1. Pressione di mantenimento a 550 bar.
Schema illustrativo: valori disegnati, non ricavati da dati cliente.
Le prove dicono dove il pezzo viene buono.
Schema illustrativo: valori disegnati, non ricavati da dati cliente.
Analizziamo come il materiale attraversa lo stampo e dove il riempimento presenta criticità, prima che il pezzo esista.
Il metodo
MolDna® è il metodo con cui individuiamo le condizioni e i parametri che incidono sulla qualità del pezzo e definiamo un processo ripetibile.
Parte dai dati raccolti a bordo pressa con Pila e li correla tramite DOE. Ne risultano la finestra di processo, cioè i valori entro cui il pezzo resta conforme, e i parametri con cui produrre, documentati e non affidati alla memoria.
Il metodo applicato
Tre problemi diversi, affrontati nello stesso modo: osservare il processo, isolare le variabili e verificare l'intervento sulla produzione.
Durante il processo di riempimento dello stampo, l'aria presente all'interno della cavità può generare contropressioni e influenzare il comportamento del metallo.
Alluminio, stampo a due impronte, qualità tecnica.
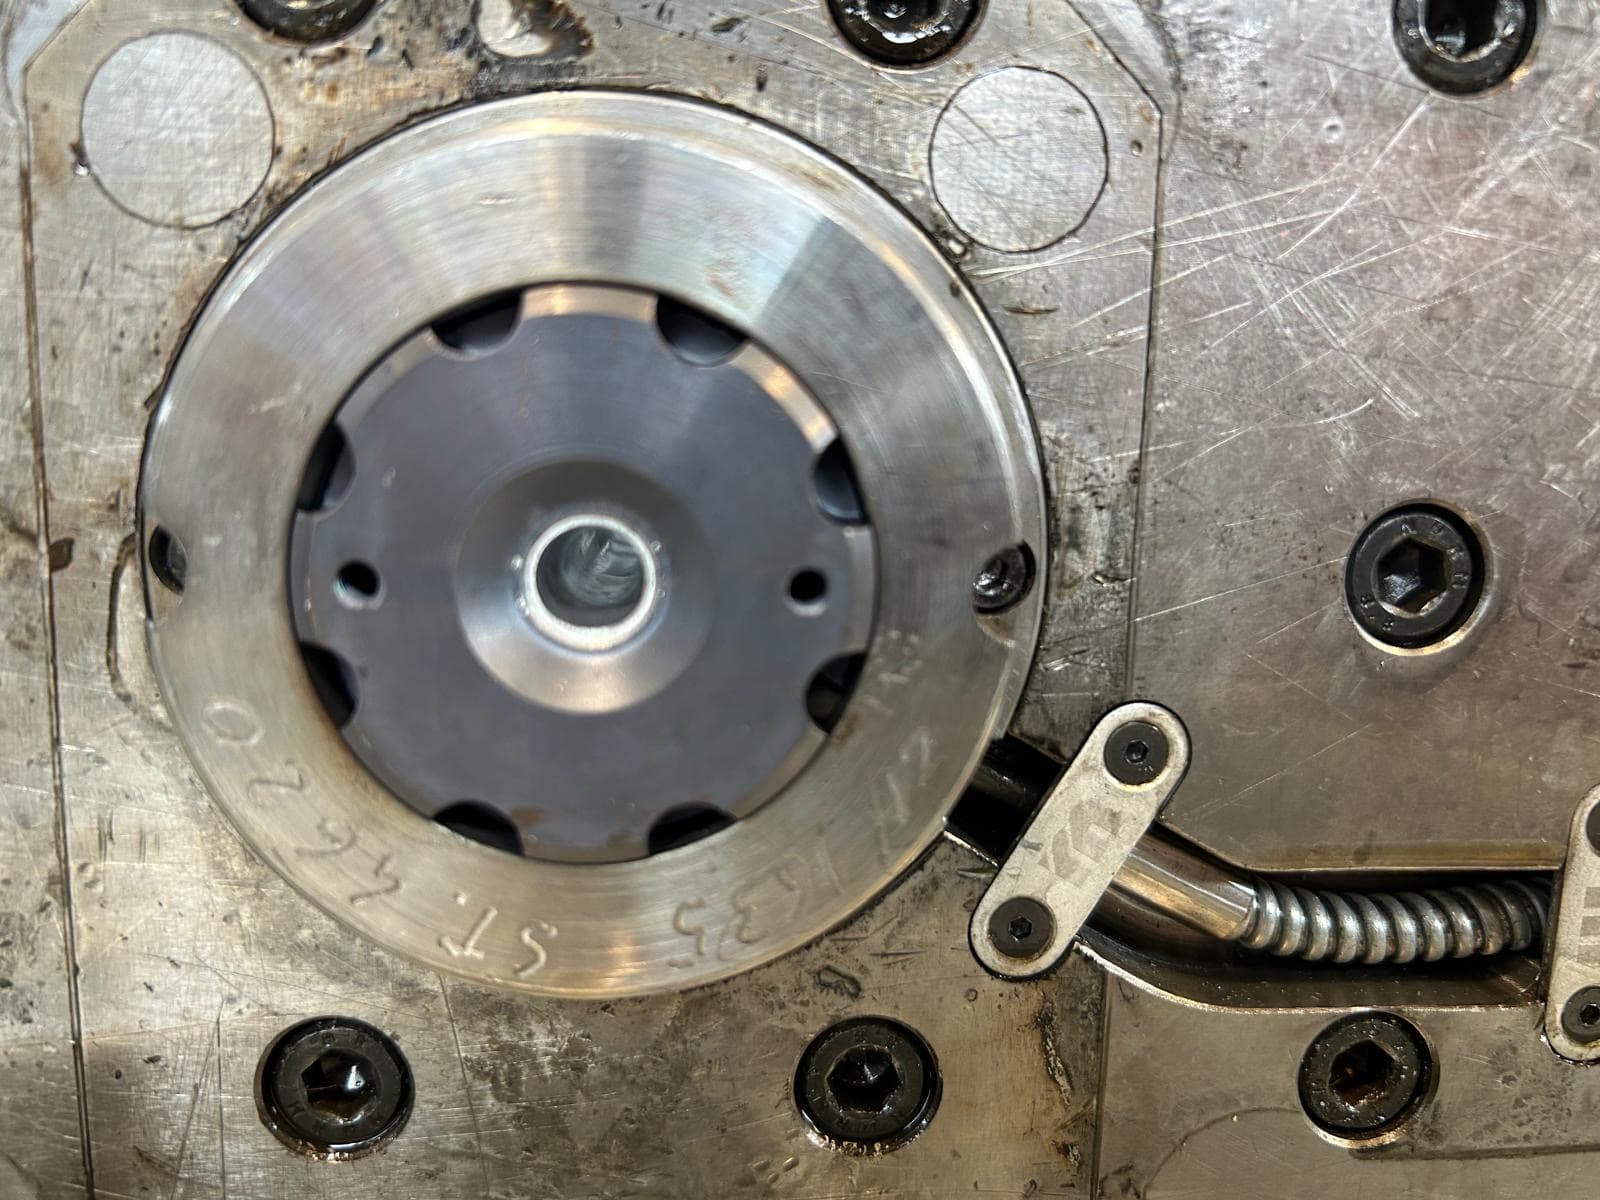
Il processo presentava una criticità rilevante in produzione: una percentuale significativa di scarti causata da fluttuazioni non accettabili del peso dei componenti stampati.
Zama, otto impronte, qualità strutturale, componente di piccole dimensioni.
Gli stampi erano recenti, ma i getti presentavano blister: bolle sotto la superficie che emergevano in verniciatura, a pezzo finito, trasformandolo in scarto.
Alluminio EN AC-46100, un'impronta per stampo, qualità estetica.
Le domande principali sul metodo
Pila è il dispositivo che TF Lab installa a bordo pressa per registrare pressione, temperature e tempi durante la produzione.
È il metodo con cui TF Lab individua i parametri che incidono sulla qualità del pezzo.Attraverso la raccolta dei dati a bordo pressa con Pila e la loro correlazione tramite DOE, definiamo la finestra ottimale del processo, riducendo al minimo gli scarti e massimizzando la produzione.Si applica allo stampaggio a iniezione delle materie plastiche e alla pressofusione dei metalli, zama e alluminio.
È l'insieme dei valori entro cui uno specifico stampo, su uno specifico prodotto, ha dimostrato di raggiungere il risultato richiesto.Serve a ripetere avviamento e setup e a riconoscere quando il processo si allontana dalle condizioni validate.
Team TF Lab
Contattateci
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.