Rischio 01 / 3
Lo stesso difetto si ripresenta
Una regolazione riduce risucchi, bave o incompleti, ma senza dati verificati è difficile ripeterla al lotto successivo.
Meno prove, meno pezzi difettosie più produzione utile per turno.
Con Pila misuriamo ogni ciclo.Con il metodo MolDna® individuiamo i parametri che incidono sulla qualità e definiamo condizioni di stampaggio ripetibili.
Quando le regolazioni non sono documentateRegolazioni non documentate
Rischio 01 / 3
Una regolazione riduce risucchi, bave o incompleti, ma senza dati verificati è difficile ripeterla al lotto successivo.
Rischio 02 / 3
L'operatore esperto riconosce il problema e interviene.Se le regolazioni non vengono registrate, quella competenza resta legata alla persona.
Rischio 03 / 3
Quando lo stampo torna in produzione dopo mesi o anni, è necessario ricostruire impostazioni già definite in passato.
Un caso reale · griglia in ABSUn caso reale
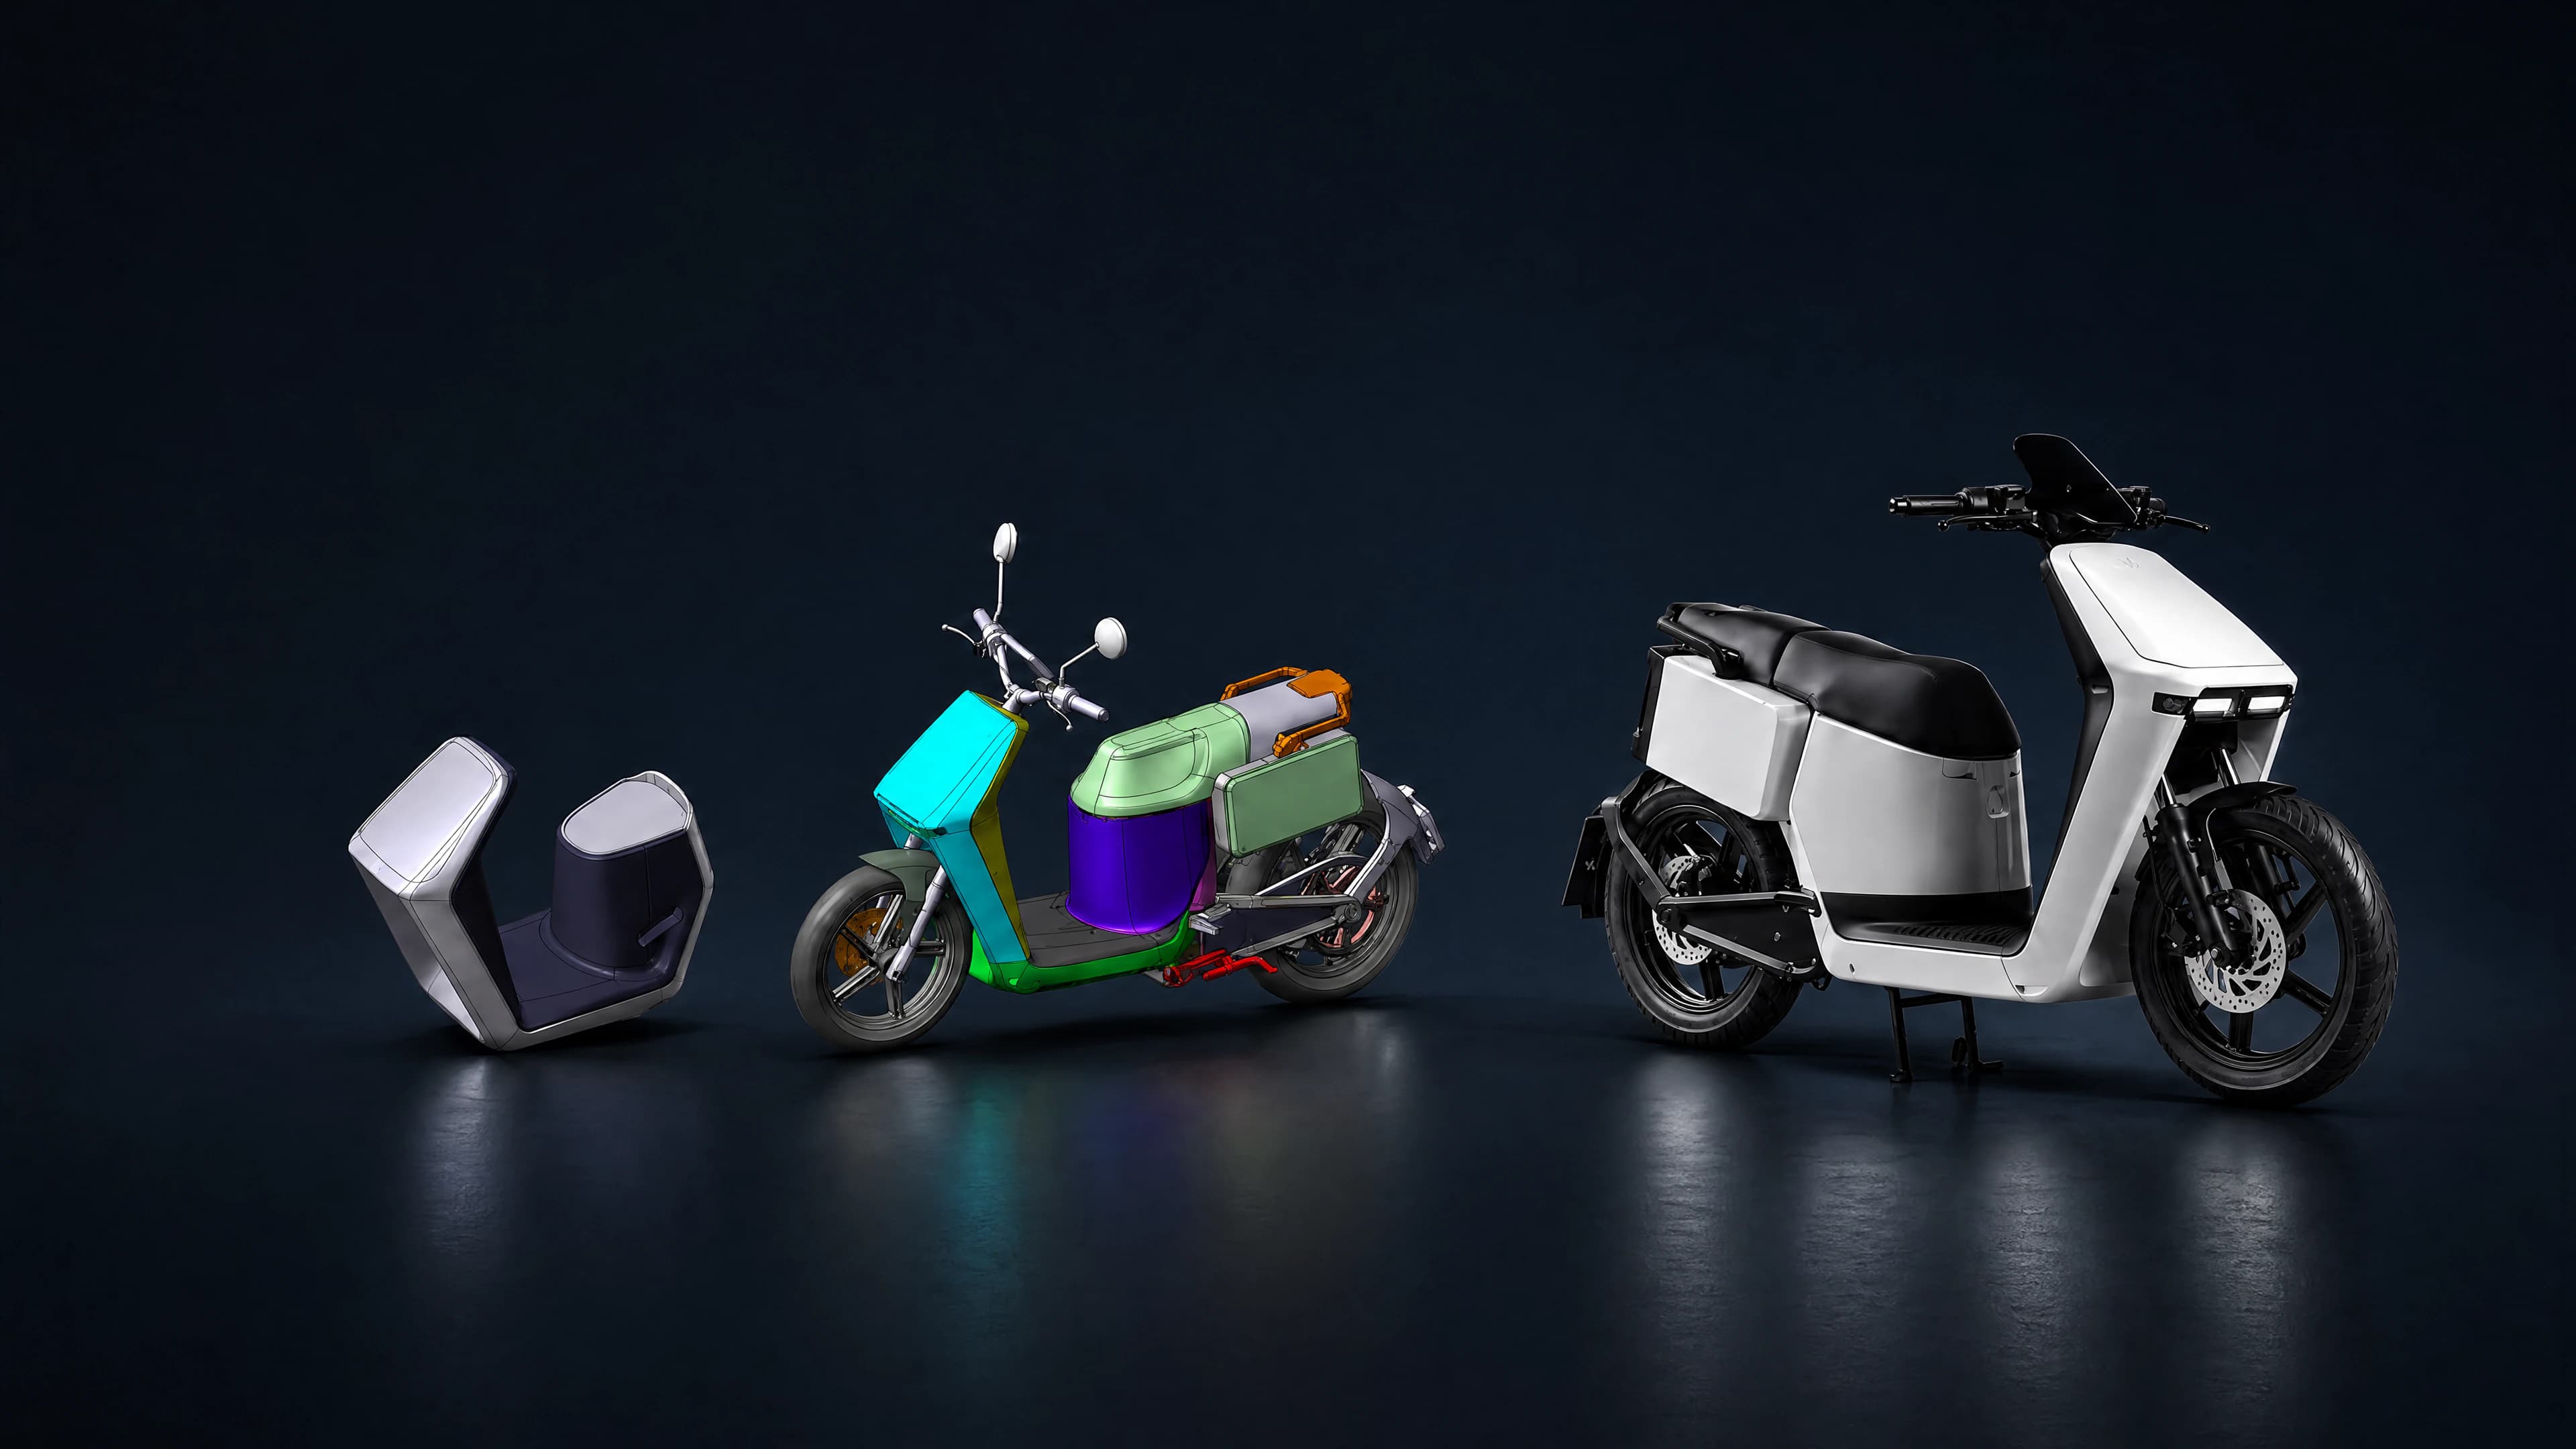
Su un componente di grandi dimensioni il corretto riempimento della cavità non è sufficiente: raffreddamento e regolazioni della pressa possono deformare il pezzo dopo l'estrazione.
Abbiamo studiato riempimento, raffreddamento e deformazione prima di costruire lo stampo.
Con il DOE abbiamo confrontato le regolazioni che influivano sulla deformazione.
La configurazione scelta è diventata il riferimento per la produzione.
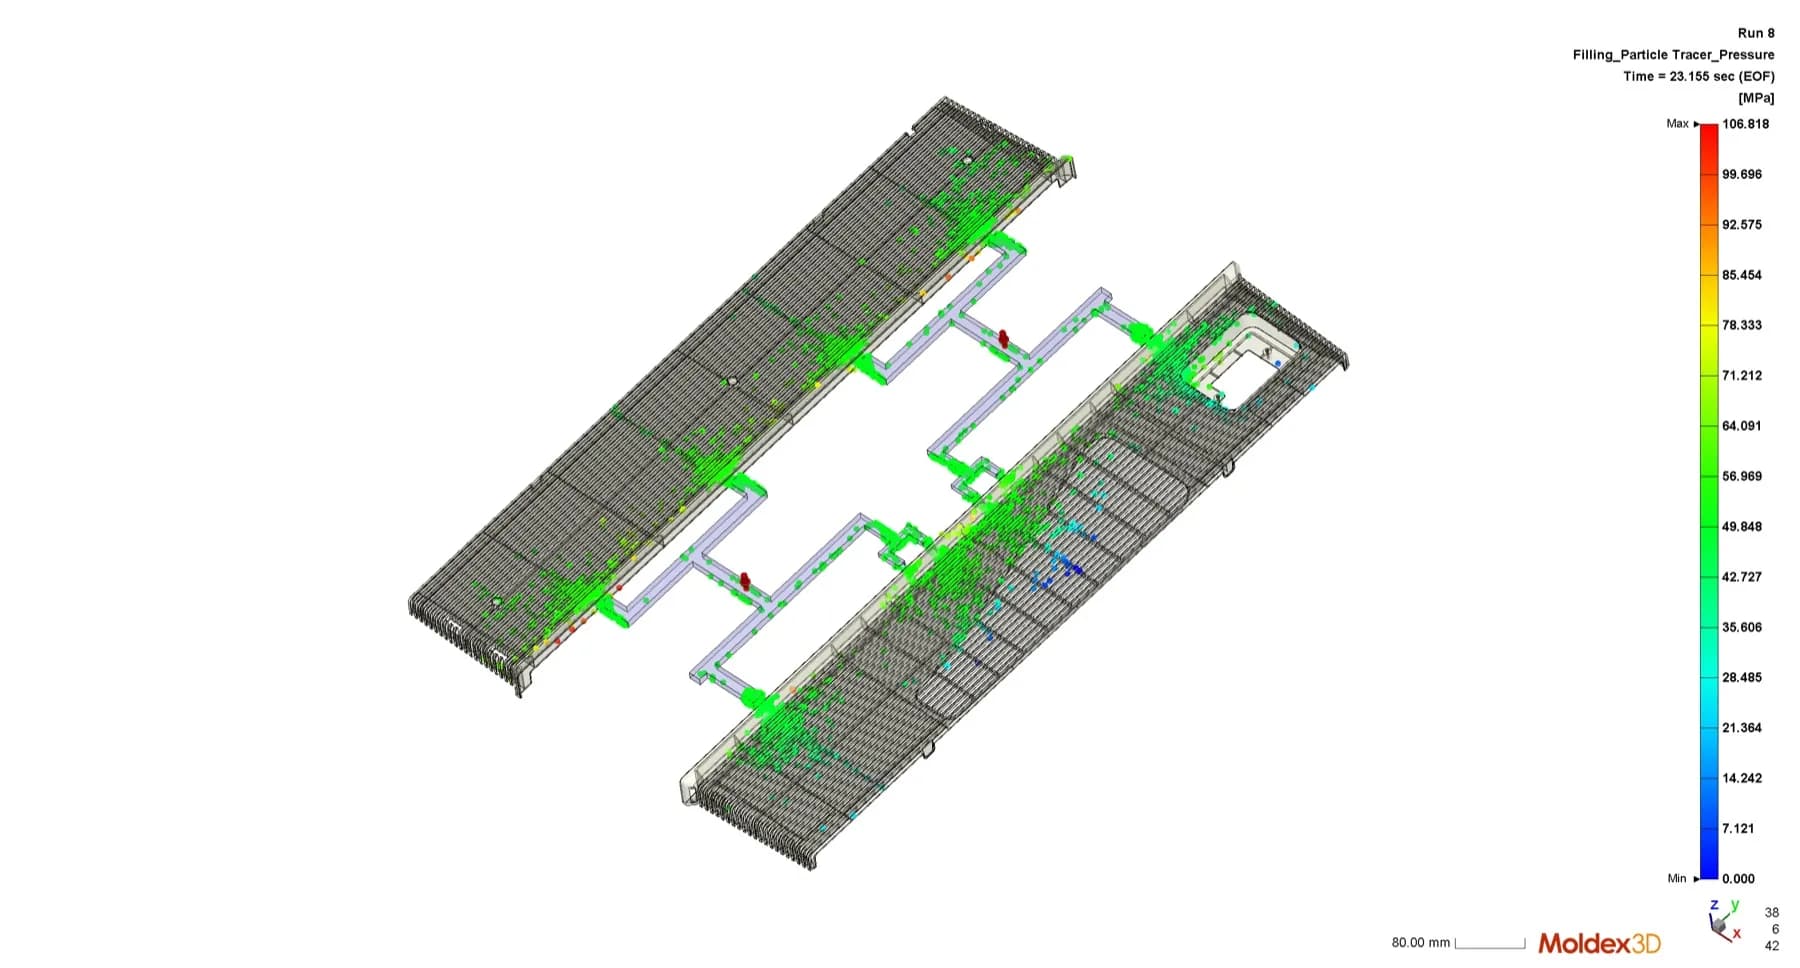
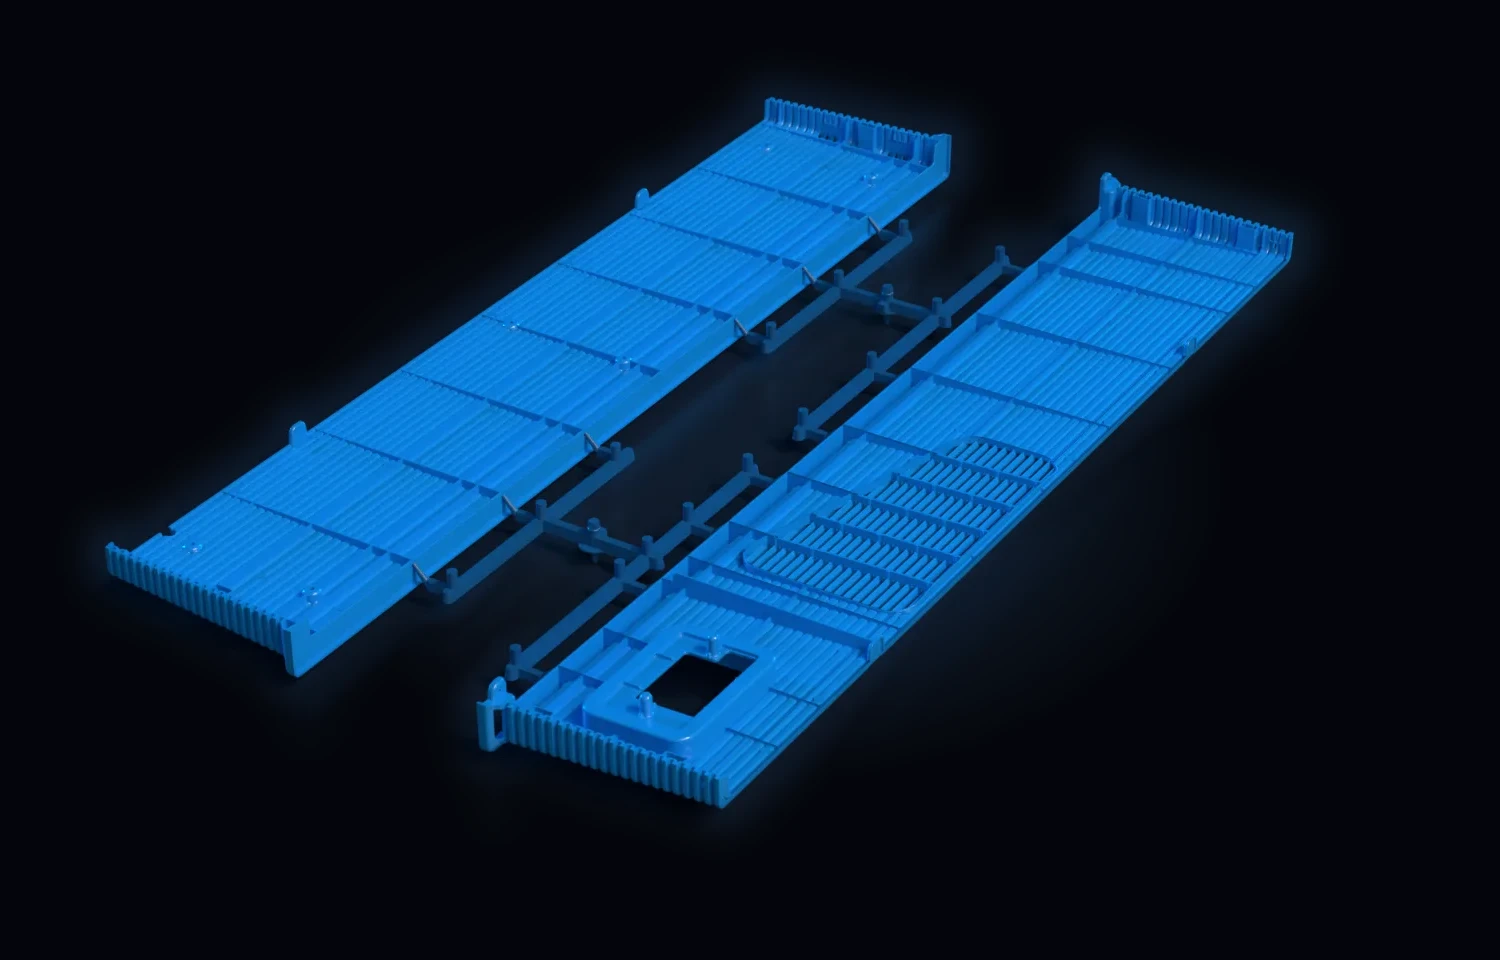
Su componenti di questo tipo, ottenere il semplice riempimento della cavità non è sufficiente.
ABS, stampo 1+1, qualità estetica, componente di grandi dimensioni.
Il metodo MolDna® nello stampaggioMetodo MolDna®
Pila registra ciò che accade durante ogni ciclo.Con il metodo MolDna® confrontiamo questi dati con la qualità dei pezzi e definiamo le condizioni entro cui il processo resta stabile.
Fase 01
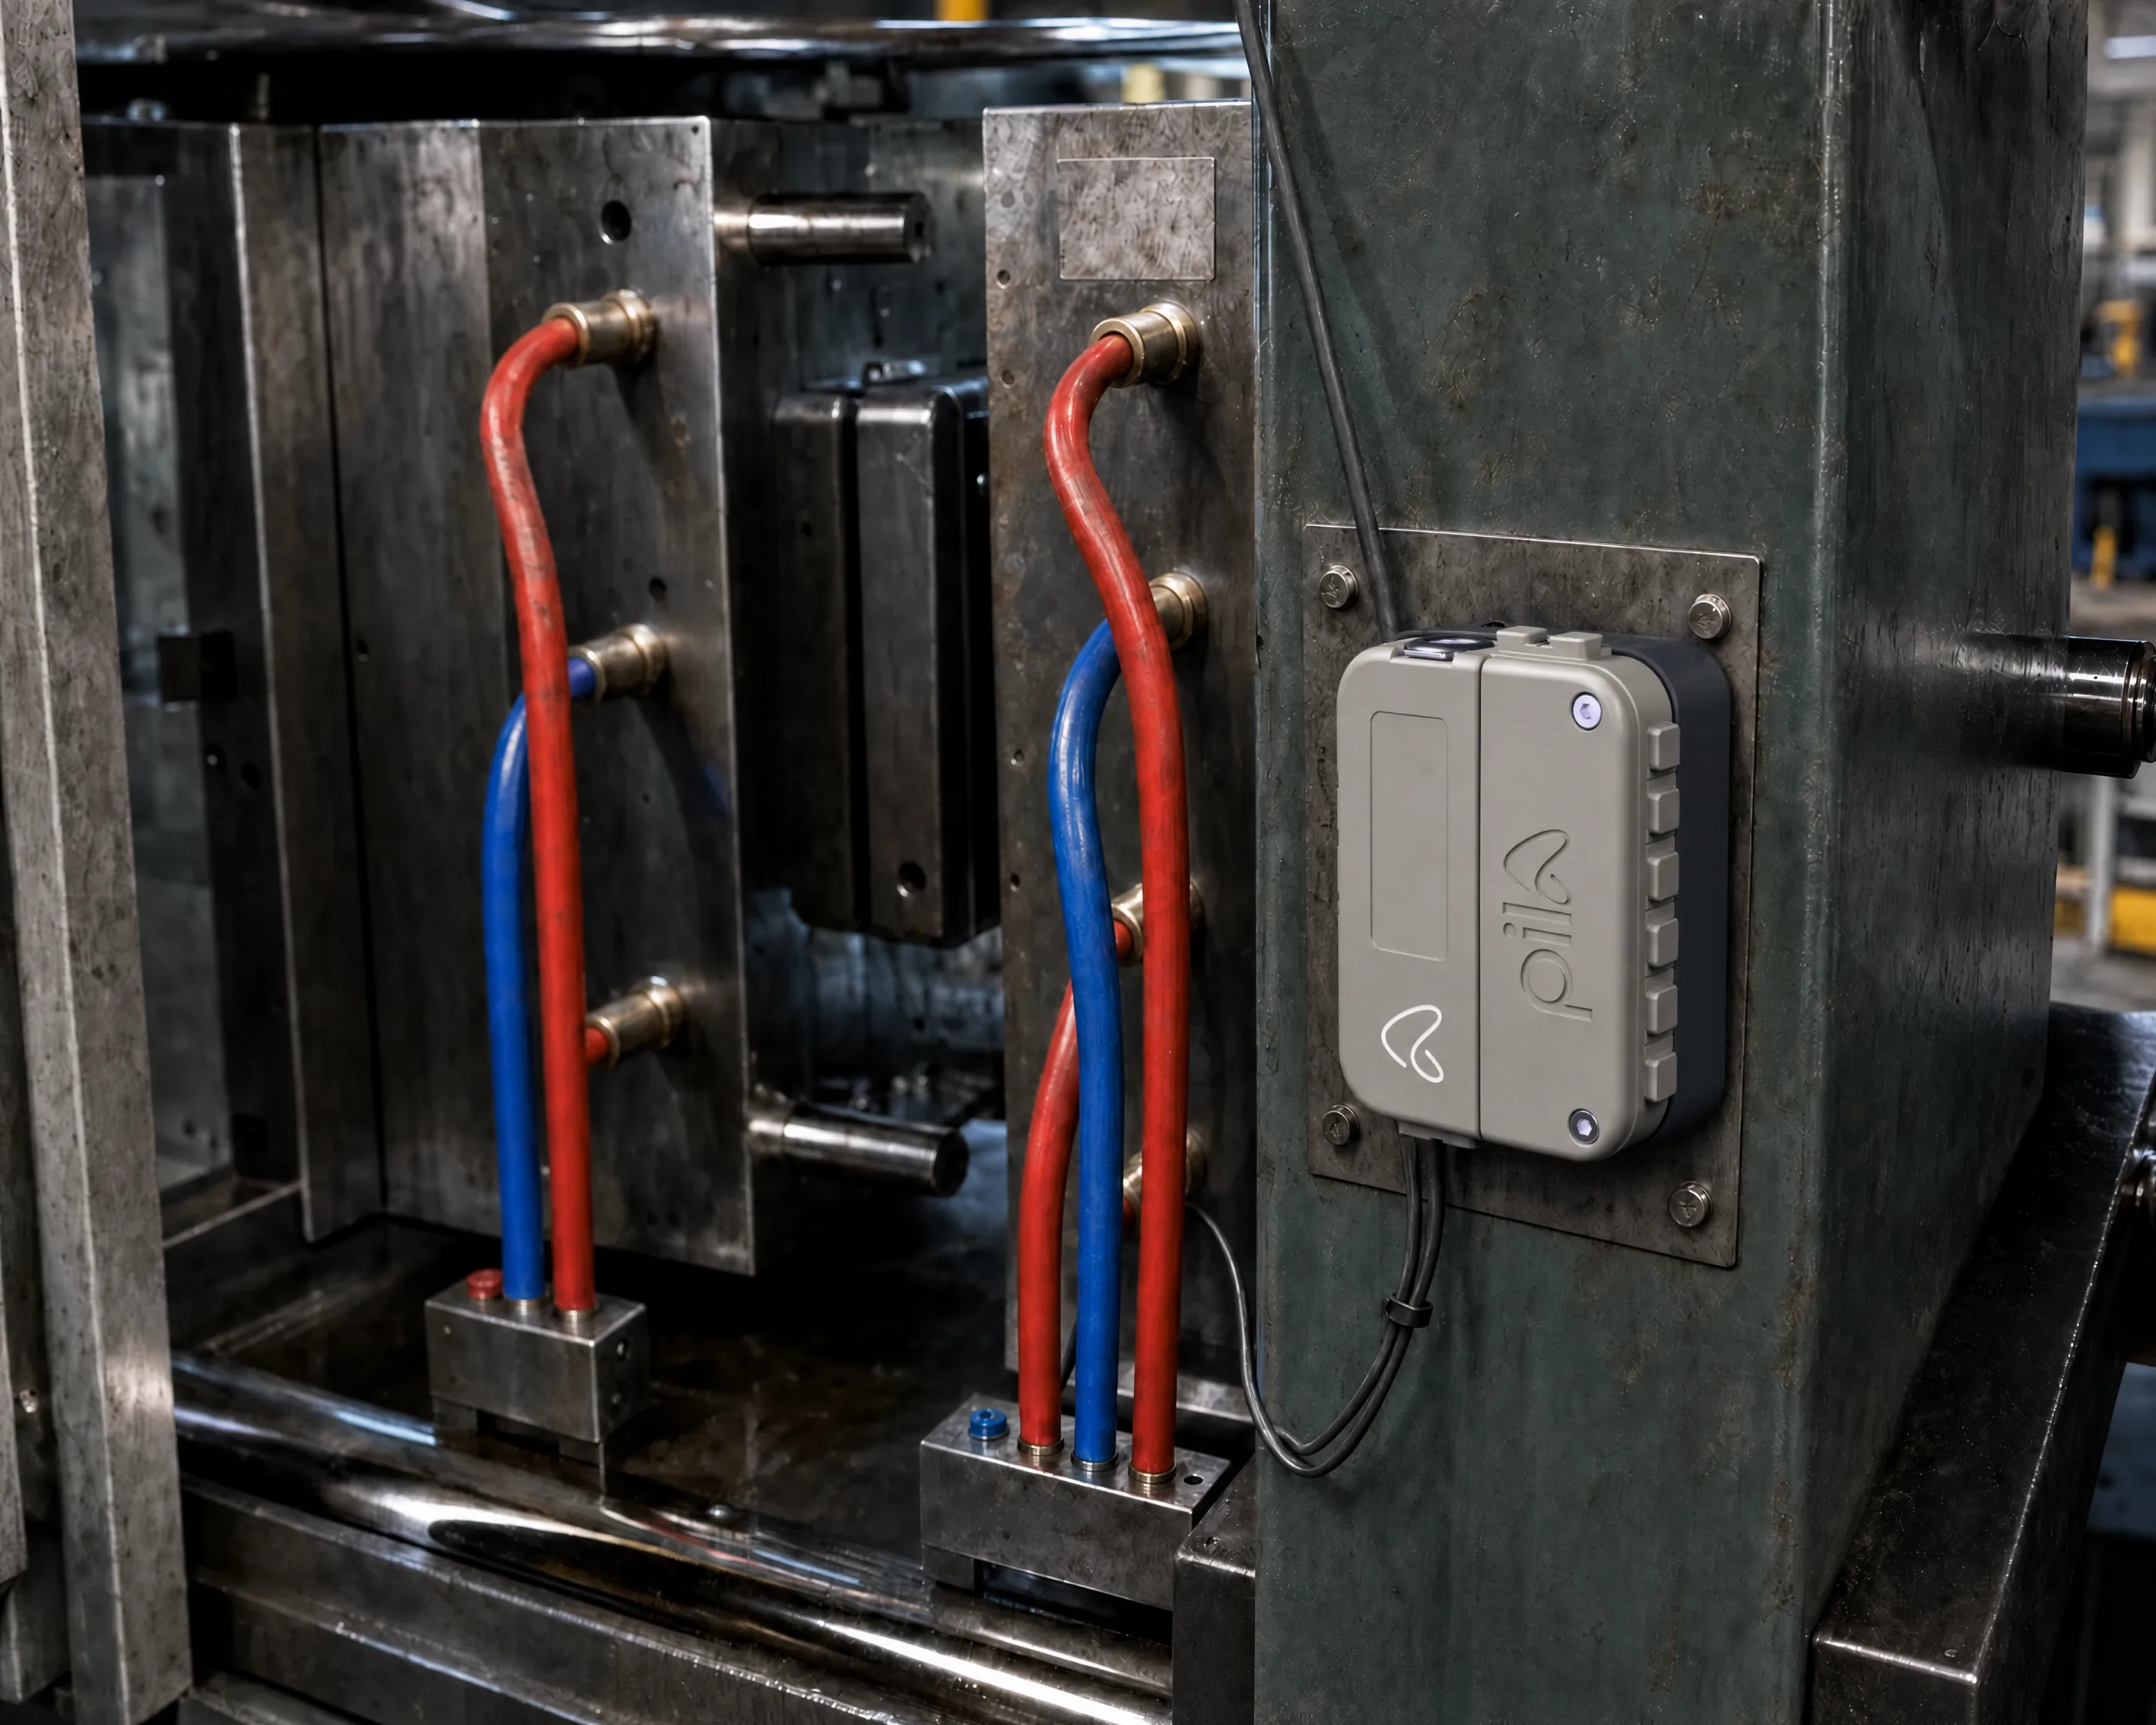
Pila è il nostro strumento di misura: si installa a bordo macchina sulla pressa esistente e acquisisce tutti i dati disponibili del ciclo produttivo, necessari per individuare l'origine degli scarti.
Fase 02
Raccogliamo pressione, temperature e tempi durante la produzione.
Curve e valori illustrativi.
Fase 03
Con prove pianificate correliamo le impostazioni con i risultati: emerge quali regolazioni incidono effettivamente su difetti, peso, dimensioni e stabilità.
Effetti illustrativi.
Fase 04
Consegniamo parametri e limiti verificati da cui ripartire quando lo stampo torna in produzione.
Valori illustrativi.
Cosa cambia in reparto
Il risultato: più produzione e meno scarto.
Quando un parametro esce dai limiti, la deviazione è immediatamente rilevabile e l'intervento è mirato.
ScartiQuando un parametro esce dai limiti, la deviazione è immediatamente rilevabile e l'intervento è mirato.
Le impostazioni restano disponibili anche quando cambia l'operatore.
TurniLe impostazioni restano disponibili anche quando cambia l'operatore.
Al lotto successivo si riparte da condizioni già verificate.
RipartenzeAl lotto successivo si riparte da condizioni già verificate.
Materiale, acqua di raffreddamento, temperatura ambiente e condizioni dello stampo influenzano il risultato.Con Pila le misuriamo e definiamo i parametri corretti.
Un esempio
La temperatura dell'acqua del circuito di raffreddamento a luglio è diversa da quella di dicembre.Anche una variabile come questa può influire sul risultato del processo e sul pezzo prodotto.
Referenze
Alcune di loro.
FAQ
Dipende dalla pressa e dai dati disponibili.Tempi e modalità vengono definiti caso per caso prima delle prove.
No.L'operatore imposta i parametri come di consueto, con la differenza che ora sono documentati e verificati.
I parametri testati, gli intervalli utilizzati e le condizioni in cui è stata eseguita la verifica sullo stampo.
Quali dati rende disponibili la pressa, quali prove sono necessarie e quale indicatore verrà utilizzato per confrontare le regolazioni.
Entrambi.Progettiamo stampi per materie plastiche e ne seguiamo la costruzione.Poi mettiamo a punto il processo sulla pressa che dovrà produrli.
TF Lab ha sede a Lumezzane, in provincia di Brescia, in Lombardia, e lavora con aziende che stampano materie plastiche a iniezione in tutta Italia.Le misure e le prove vengono eseguite sulla pressa del cliente, con Pila e il metodo MolDna®, e i parametri vengono documentati.
Team TF Lab
Contattateci
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.