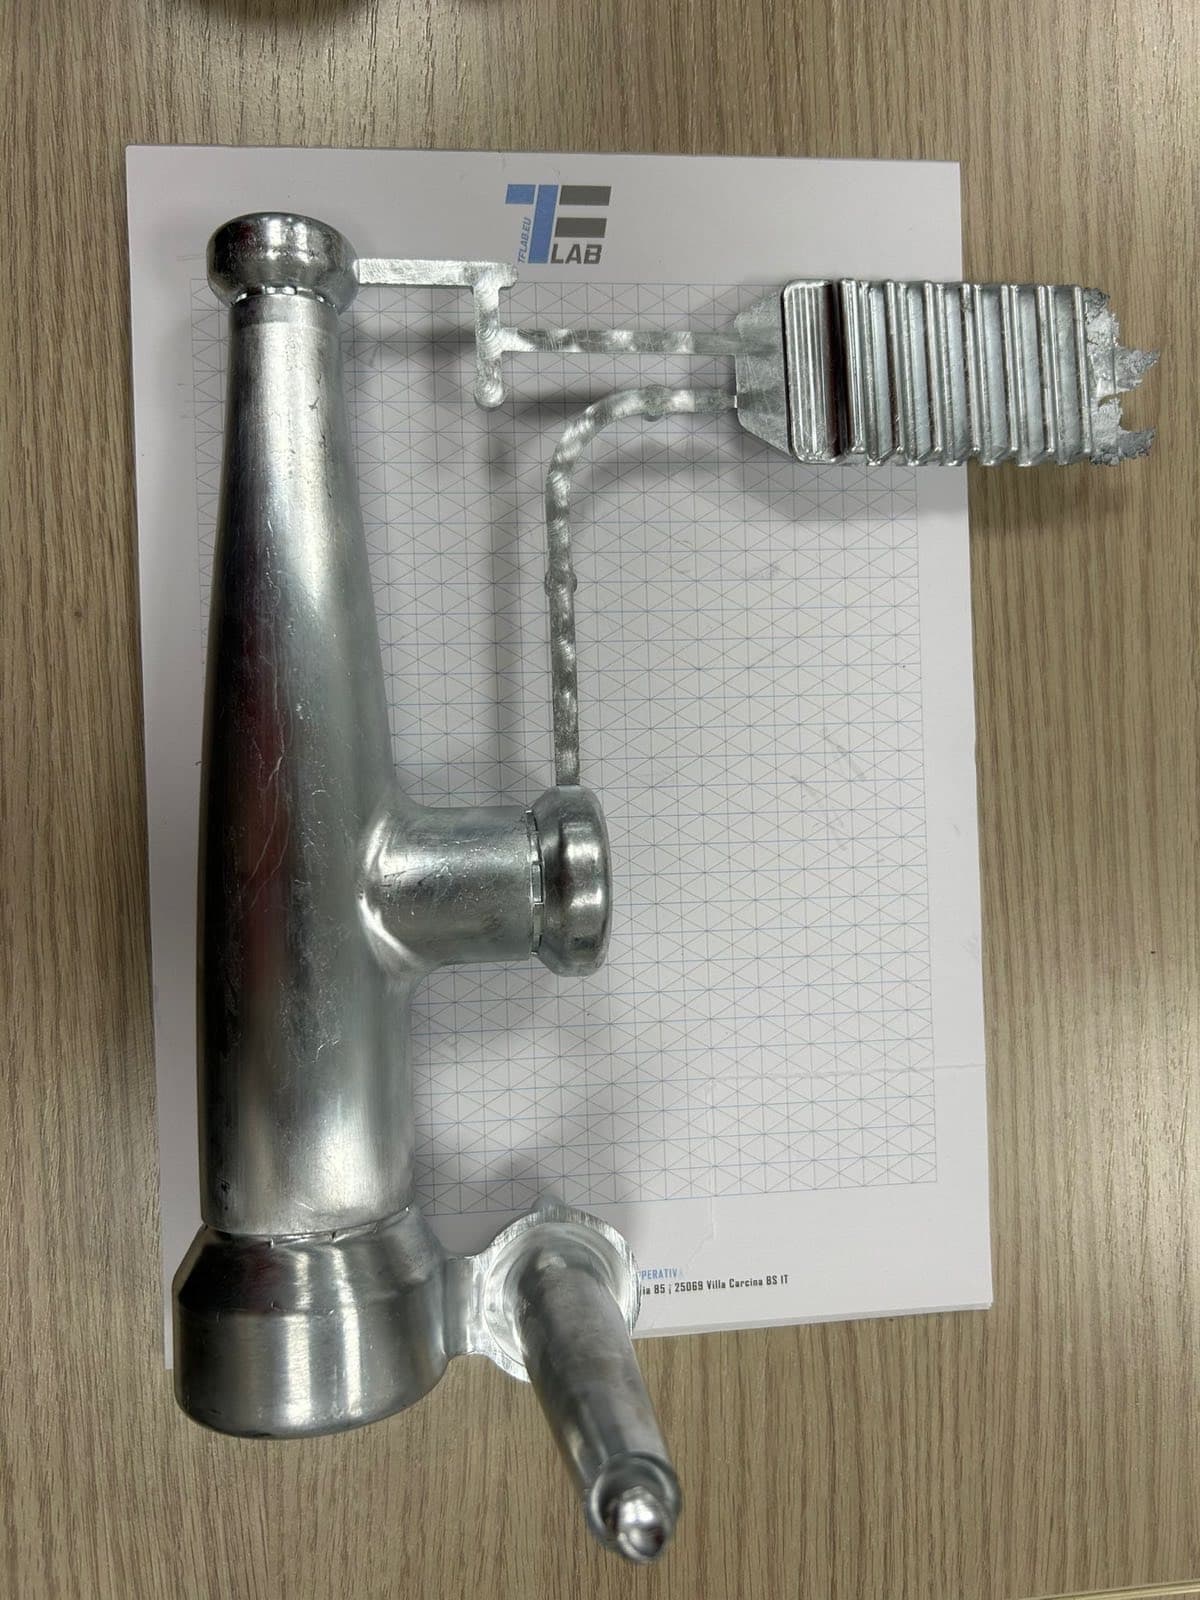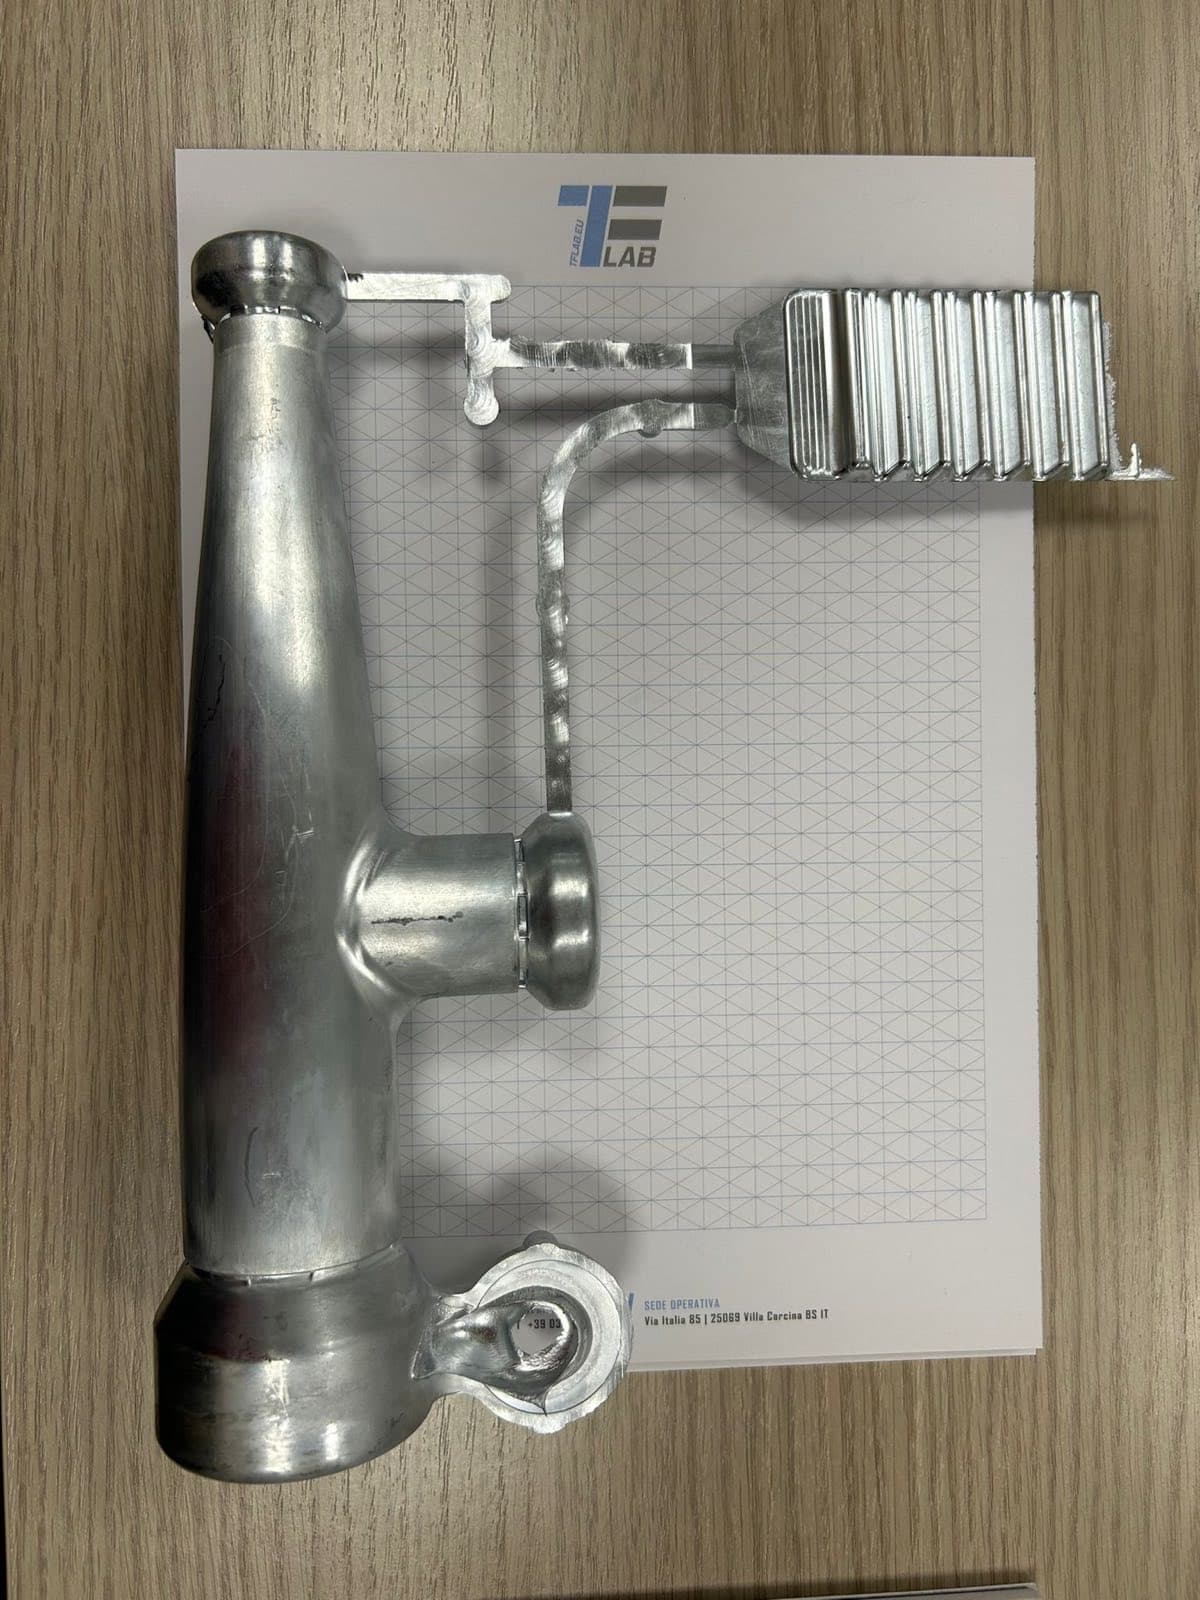
La sfida: una superficie che la cromatura mette in evidenza
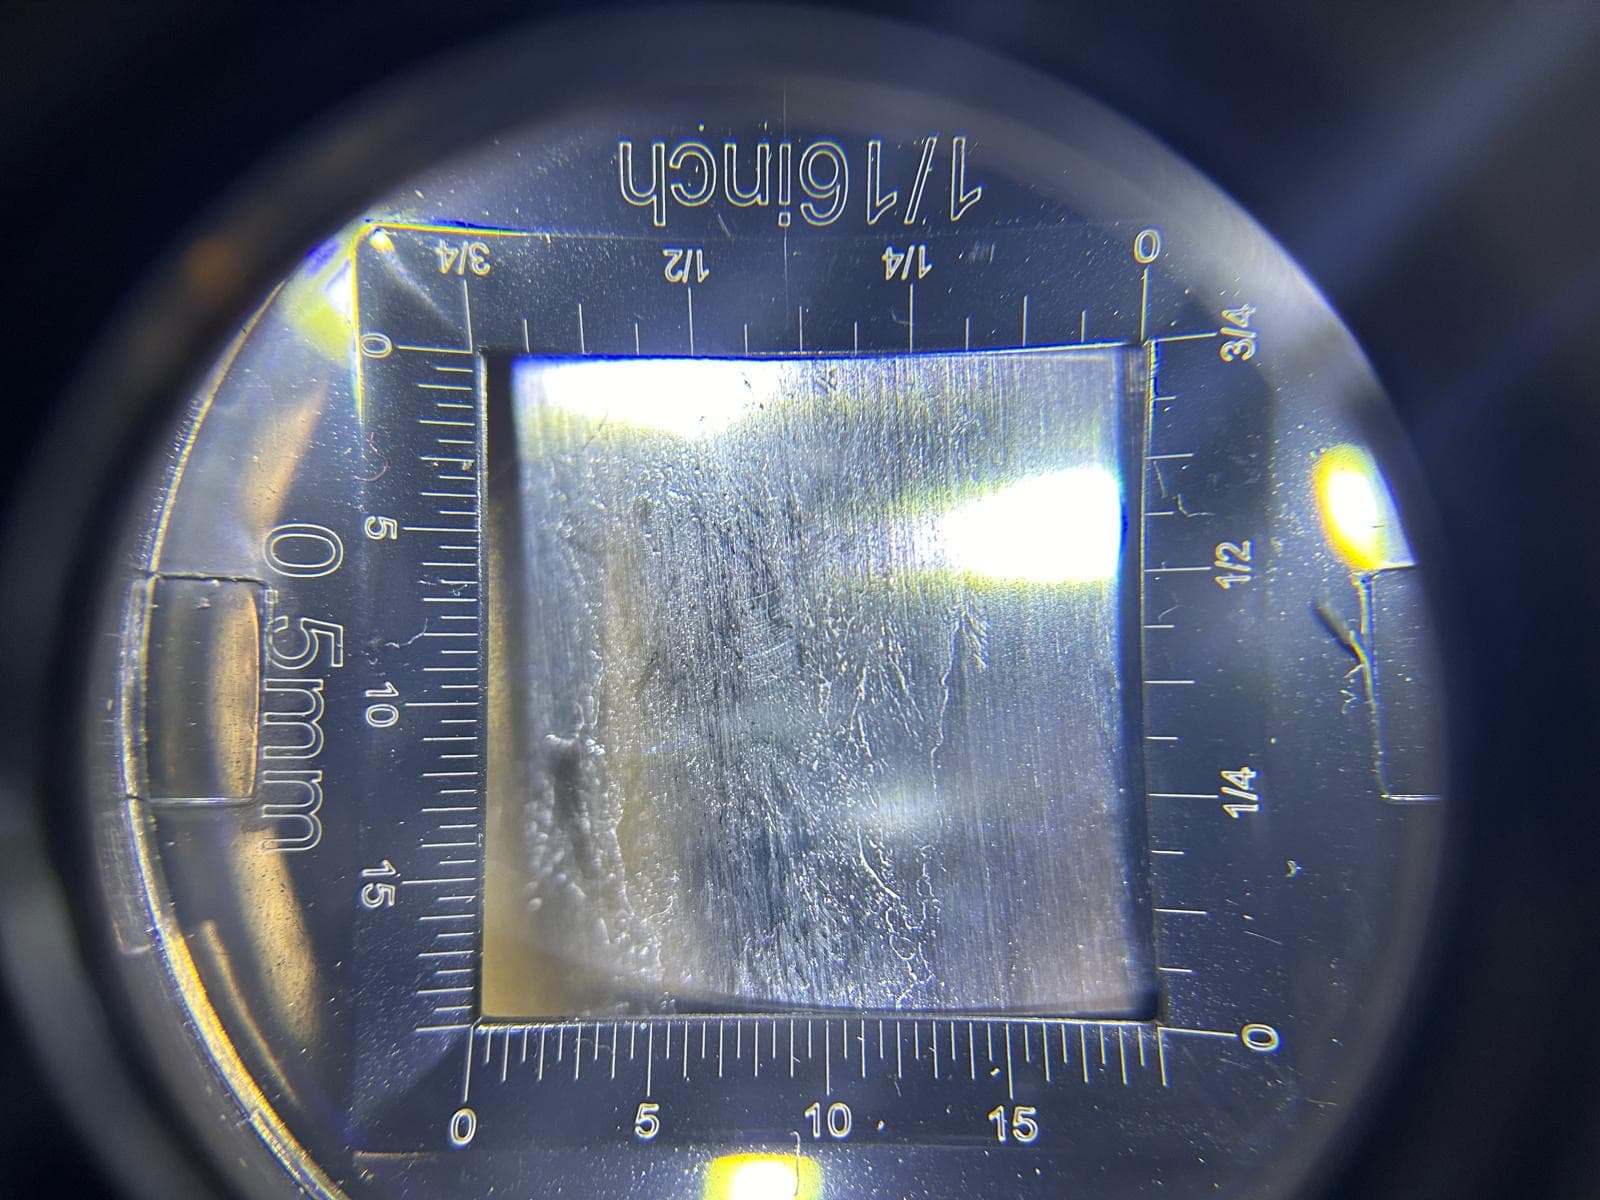
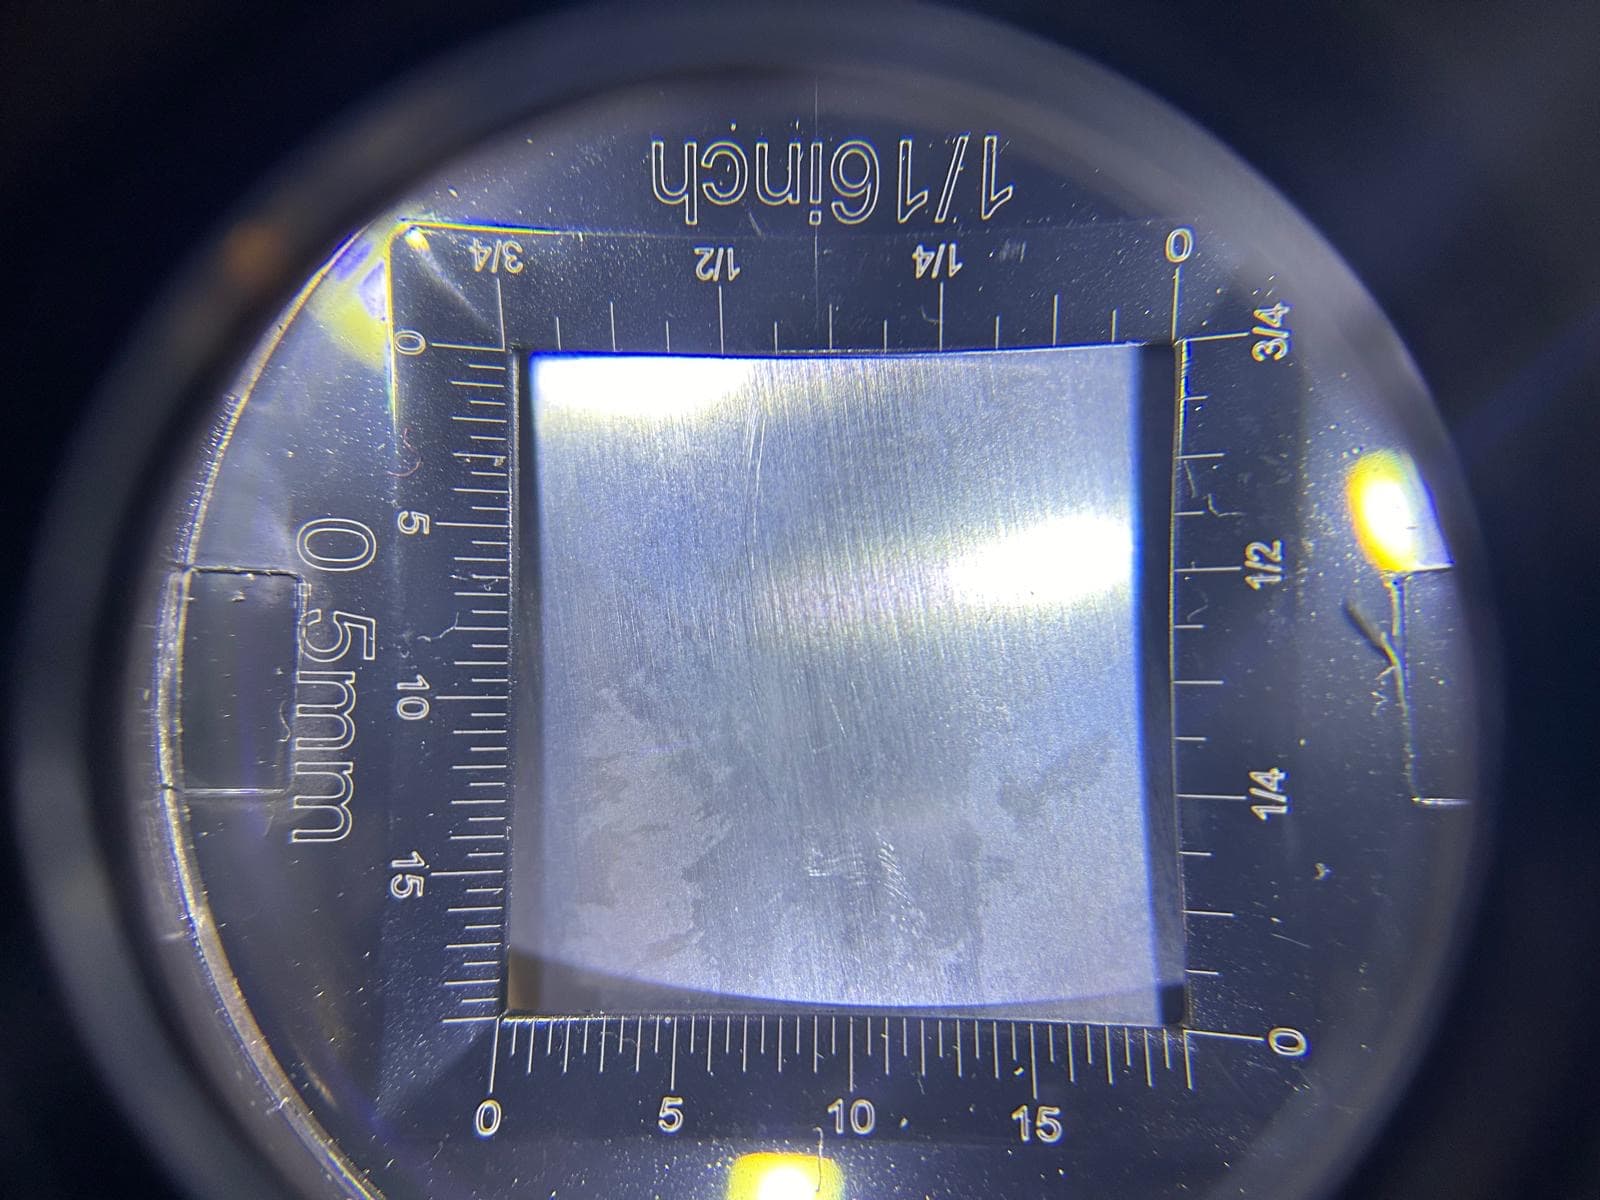
La cromatura non nasconde i difetti superficiali: li mette in evidenza.
Su un pezzo a vista di fascia alta questo significa che il controllo non è dimensionale ma ottico, e viene eseguito dopo la lucidatura — quando il difetto, se presente, è visibile.
Il peso della stampata aggrava la situazione: 2,7 kg di zama richiedono un riempimento senza rallentamenti e un'evacuazione tempestiva dei gas.
Due sistemi che lavorano insieme
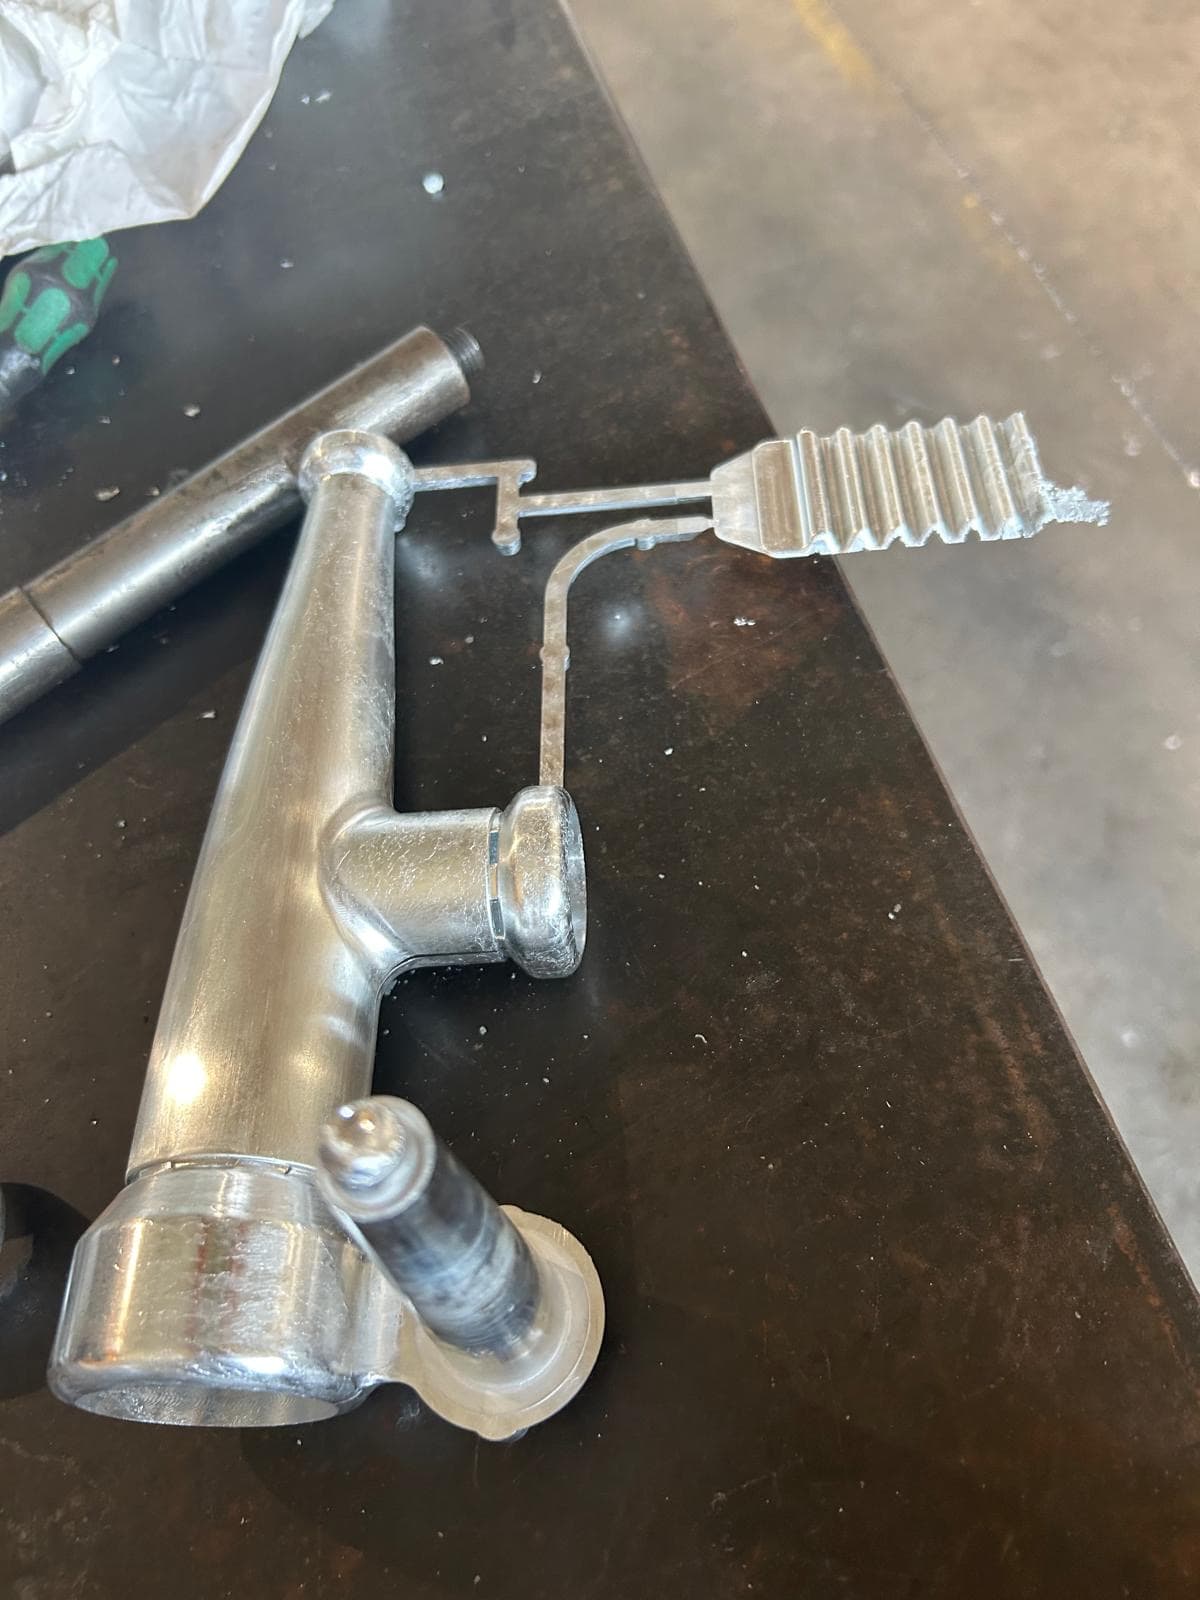
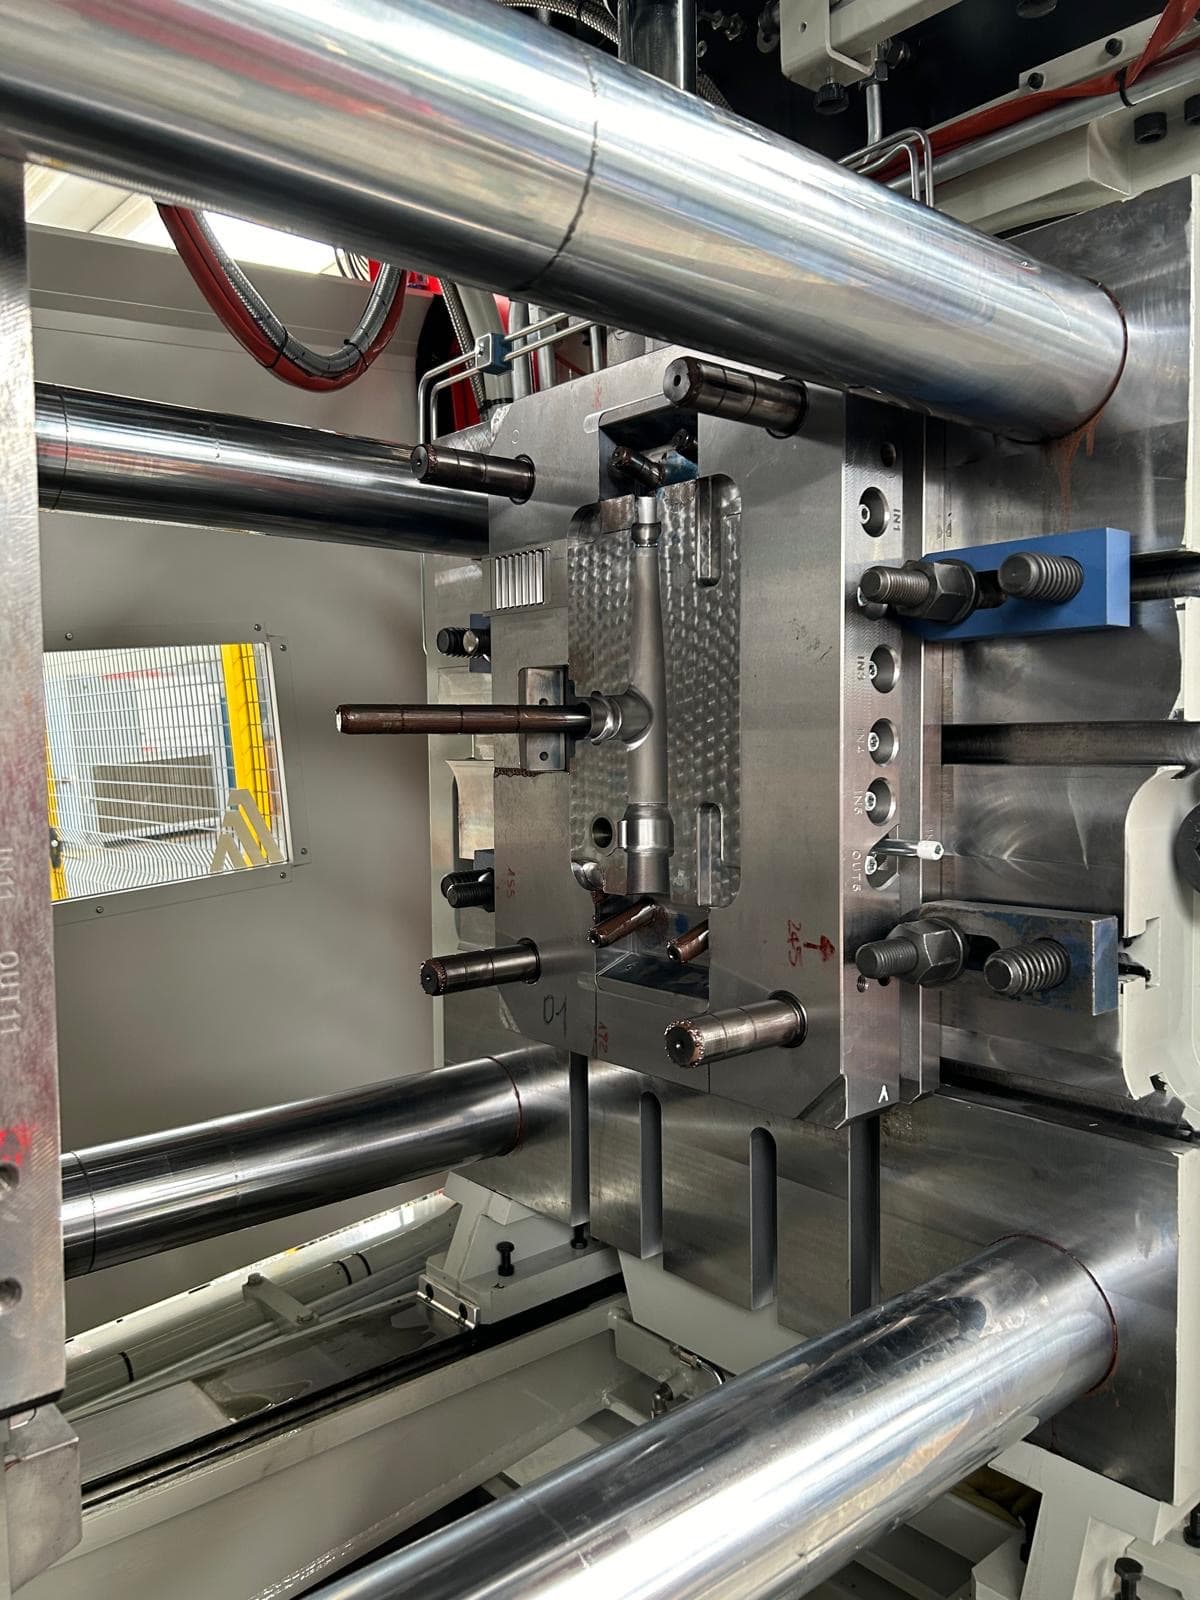
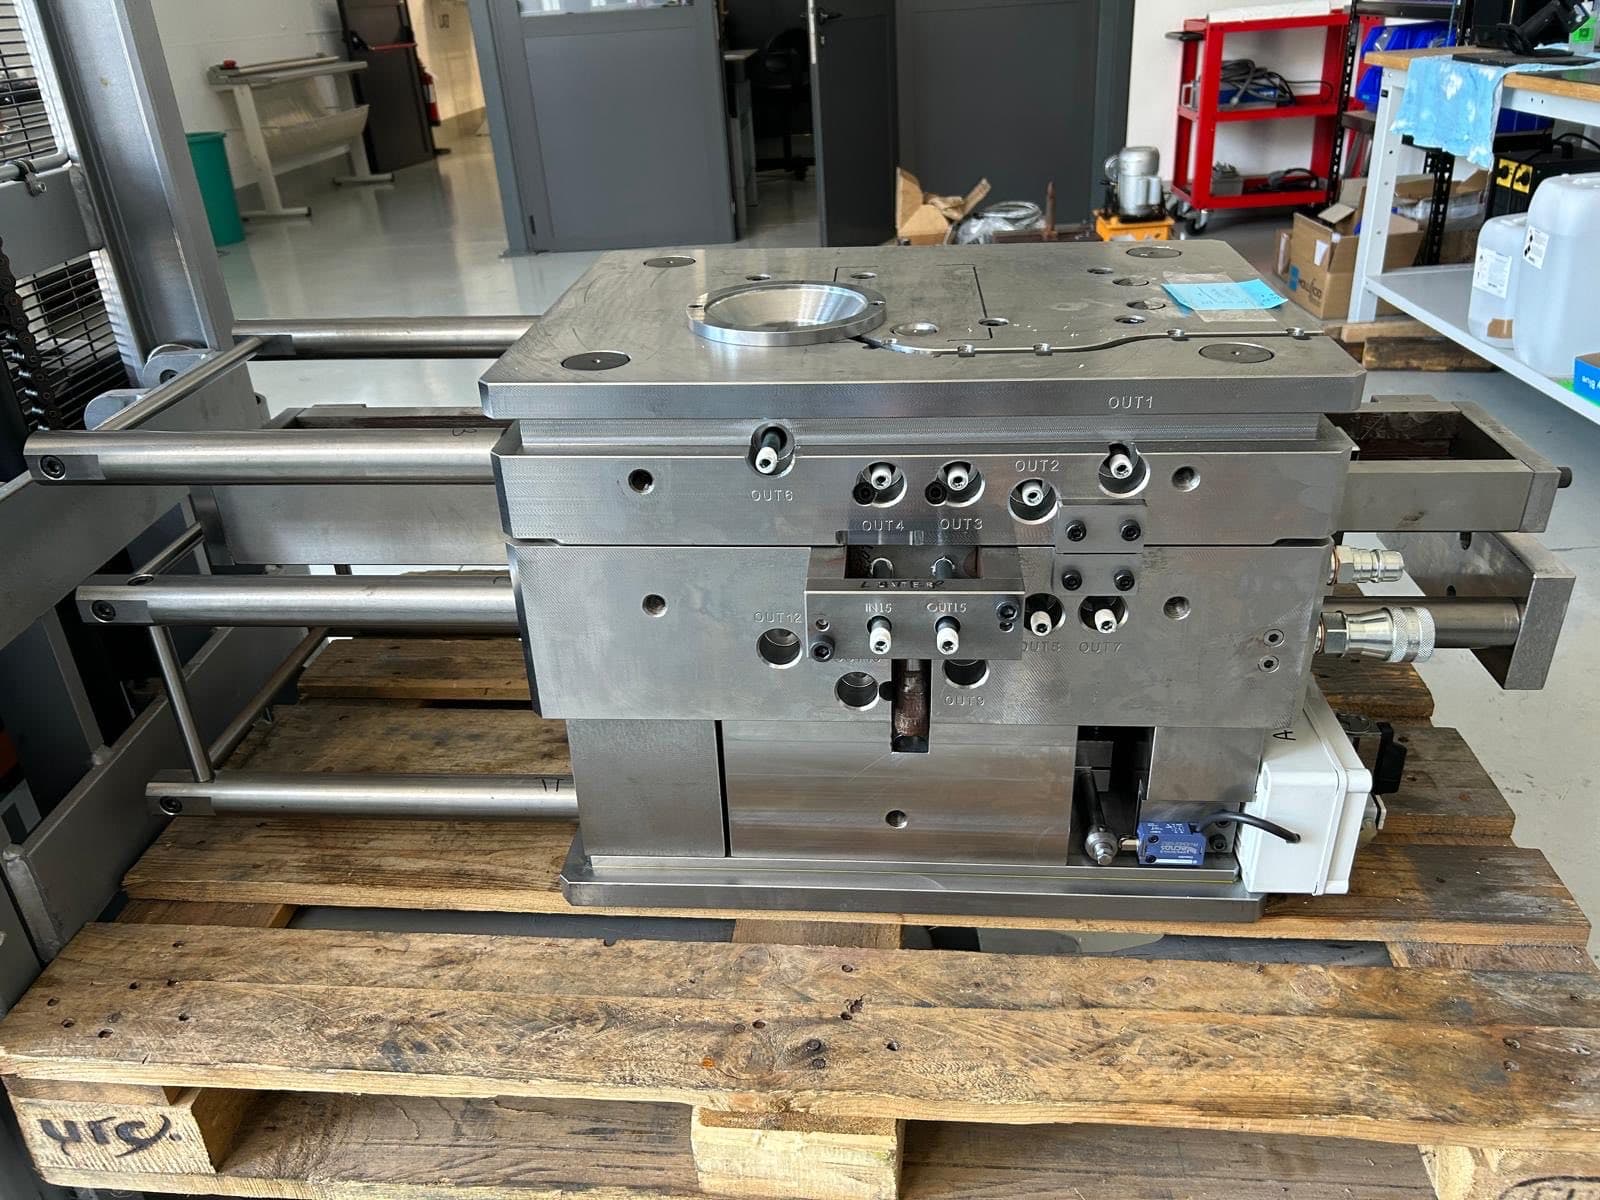
Nello stampo sono stati integrati fin dal progetto l'ugello caldo e la valvola Venturi, non come due accessori affiancati ma come sistema: il secondo è necessario perché il primo modifica le condizioni di processo.
L'ugello stabilizza l'iniezione e assicura una ripetibilità ciclo dopo ciclo che il sistema tradizionale non garantisce.
Il Venturi genera il vuoto in cavità sfruttando il moto stesso del metallo in ingresso — senza pompe né impianti ausiliari — ed evacua i gas prima che restino intrappolati nella fusione.
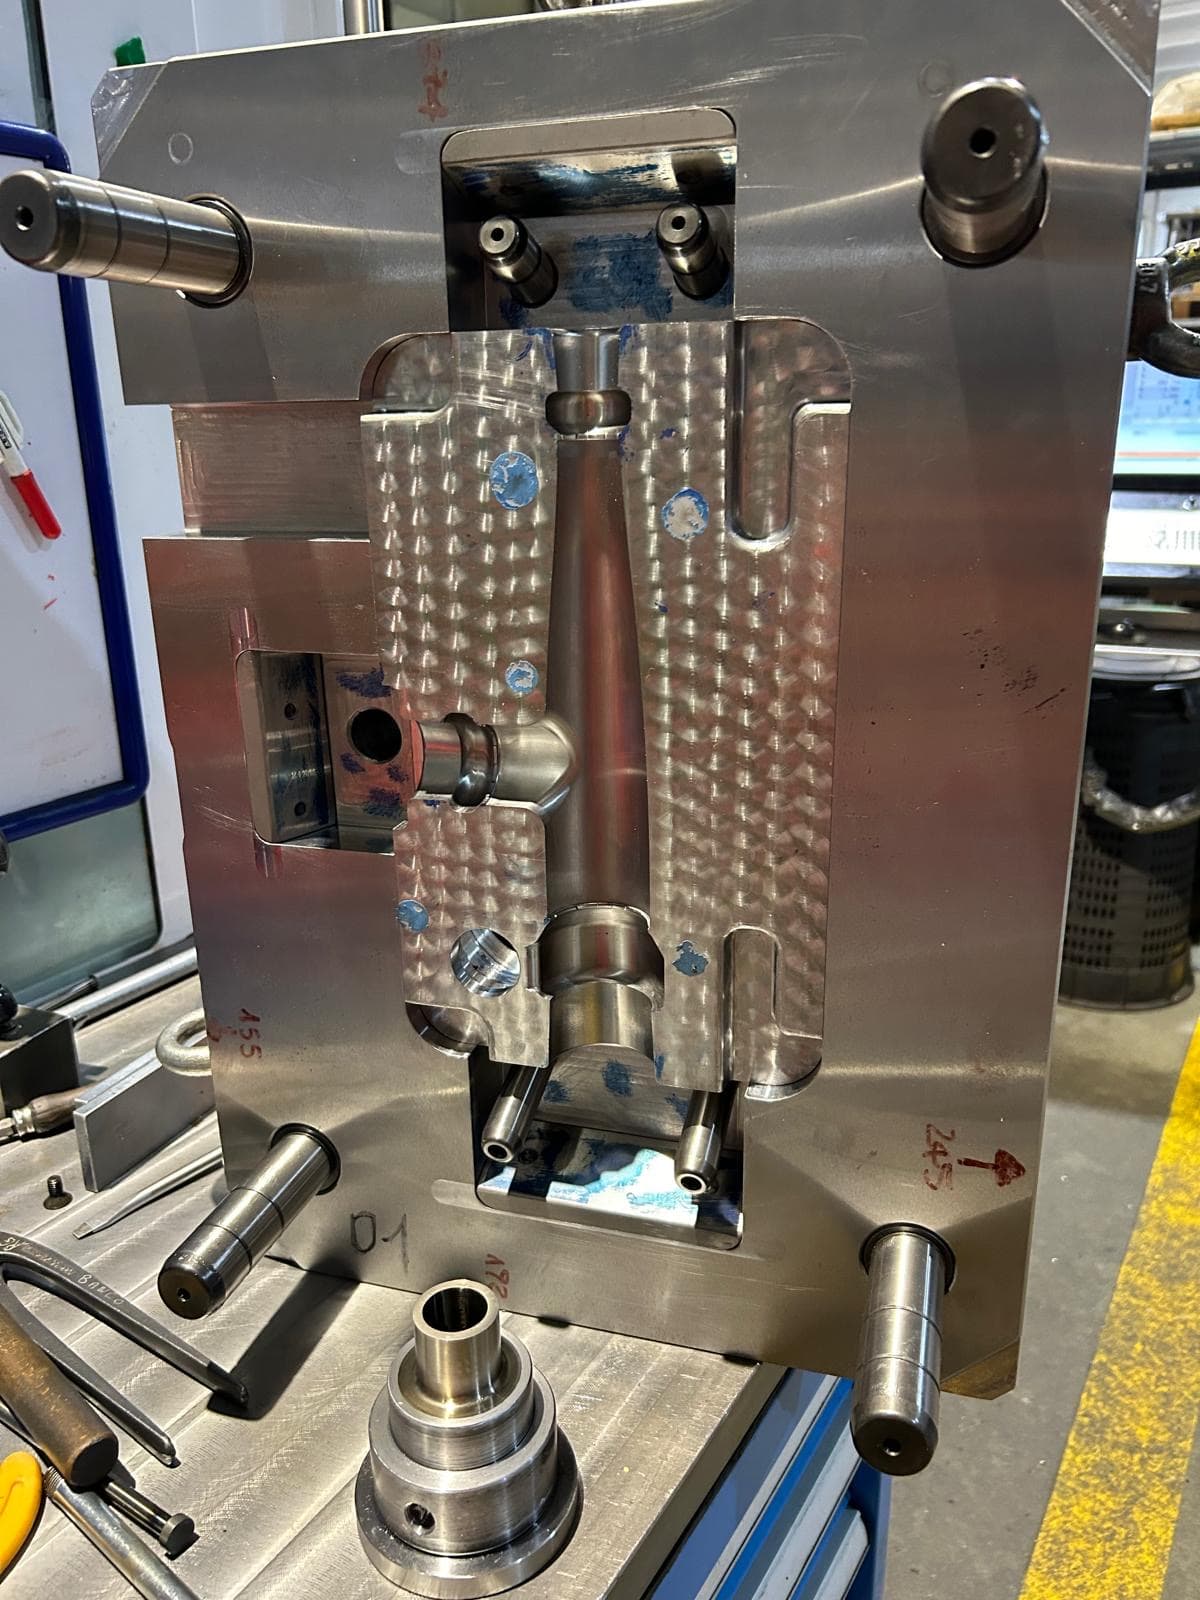
L'ugello garantisce un'alimentazione costante, il Venturi una cavità libera da gas nel momento in cui il metallo la riempie.
È l'azione congiunta a determinare il risultato.
Cinque-dieci cicli, e il processo è a regime
La validazione in pressa ha fornito pezzi conformi dopo cinque-dieci cicli, senza la fase di ottimizzazione per tentativi che accompagna normalmente l'avviamento di uno stampo di queste dimensioni.
Gli scarti di avviamento si limitano a cinque-dieci pezzi.
Con un'attrezzatura convenzionale lo stesso avviamento richiede in media una o due ore e fra i dieci e i cinquanta pezzi.
La qualità è stata verificata secondo la procedura prevista per un pezzo destinato alla cromatura: analisi ottica con ingrandimento, dopo la lucidatura.
Un processo ampio e autostabilizzante
Il processo ottenuto si è dimostrato ampio nella propria finestra di funzionamento: i parametri che governano lo stampaggio — temperature, velocità, tempi — possono variare in modo significativo senza generare pezzi di scarto.
Ed è autostabilizzante: dopo una perturbazione, sia essa un disturbo esterno o un'oscillazione di carico, torna autonomamente alla condizione di equilibrio, senza intervento dell'operatore né controllo automatico.
In pratica, il processo assorbe autonomamente le fluttuazioni fisiologiche della produzione.
Gli unici pezzi non conformi restano quelli del transitorio di avvio.
A regime la produzione è conforme, e la qualità estetica soddisfa i requisiti della cromatura senza ricorrere a impianti di vuoto attivo.