La sfida: un dettaglio che cede a fine vita
L'assieme è composto da elementi in materiale plastico e in zama, ognuno con il suo processo e i suoi vincoli di producibilità.
L'elemento determinante è però uno solo: la molla in POM che mantiene la maniglia in posizione.
Deve fornire la forza corretta dal primo giorno e mantenerla dopo anni di manovre.
È anche l'unico punto che un controllo estetico o dimensionale non intercetta: un componente può risultare perfetto a vista e cedere alla millesima apertura.
Caricamento del modello…
Da qui la scelta di verificarlo agli elementi finiti prima della costruzione dello stampo, anziché rilevare il problema in collaudo.
L'analisi FEM: dove si concentrava la tensione
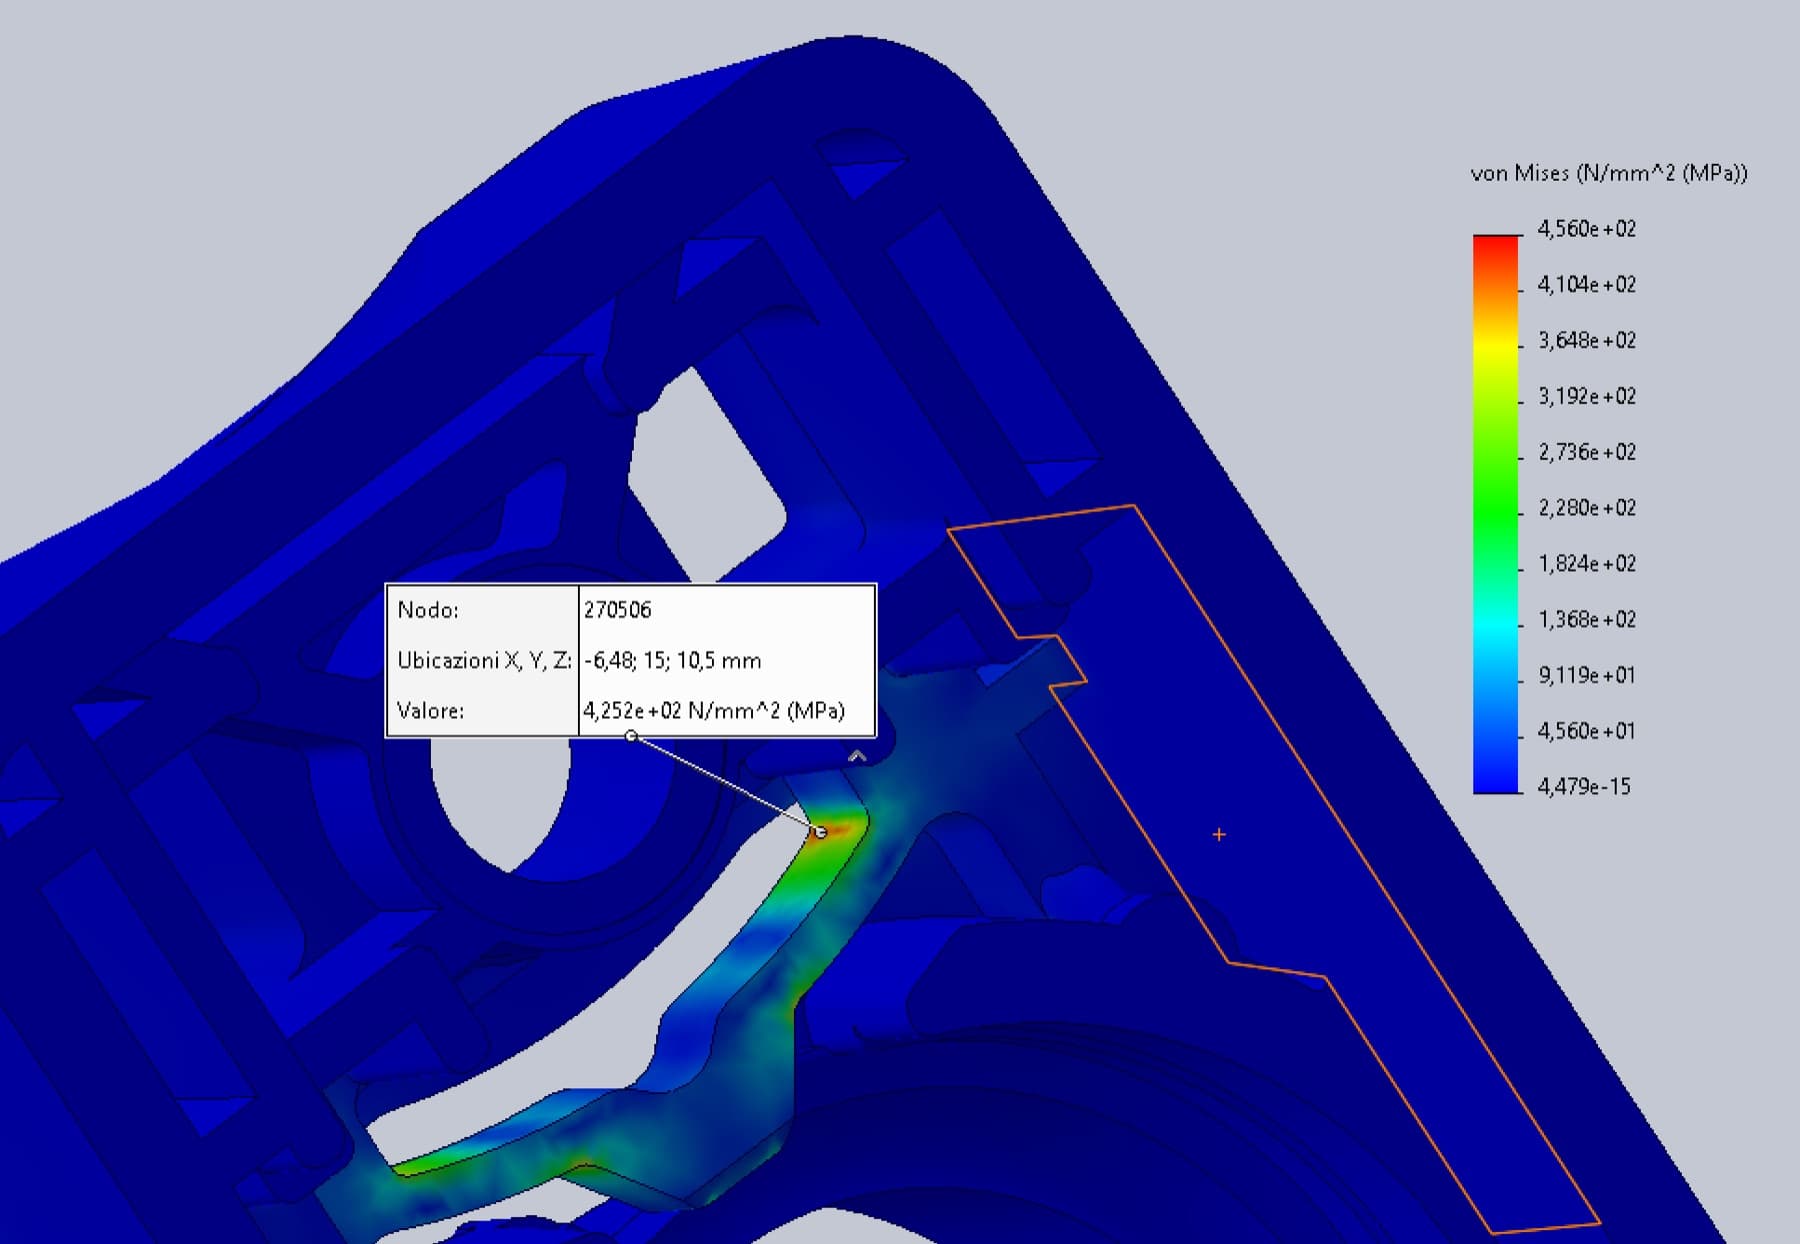
La geometria iniziale è stata verificata agli elementi finiti nelle condizioni di esercizio previste dalla norma.
Il risultato era inequivocabile: alla radice dell'elemento elastico la tensione raggiungeva circa 456 MPa, con una forza risultante di circa 350 N.
Valori incompatibili con il POM, e quindi con la durata richiesta.
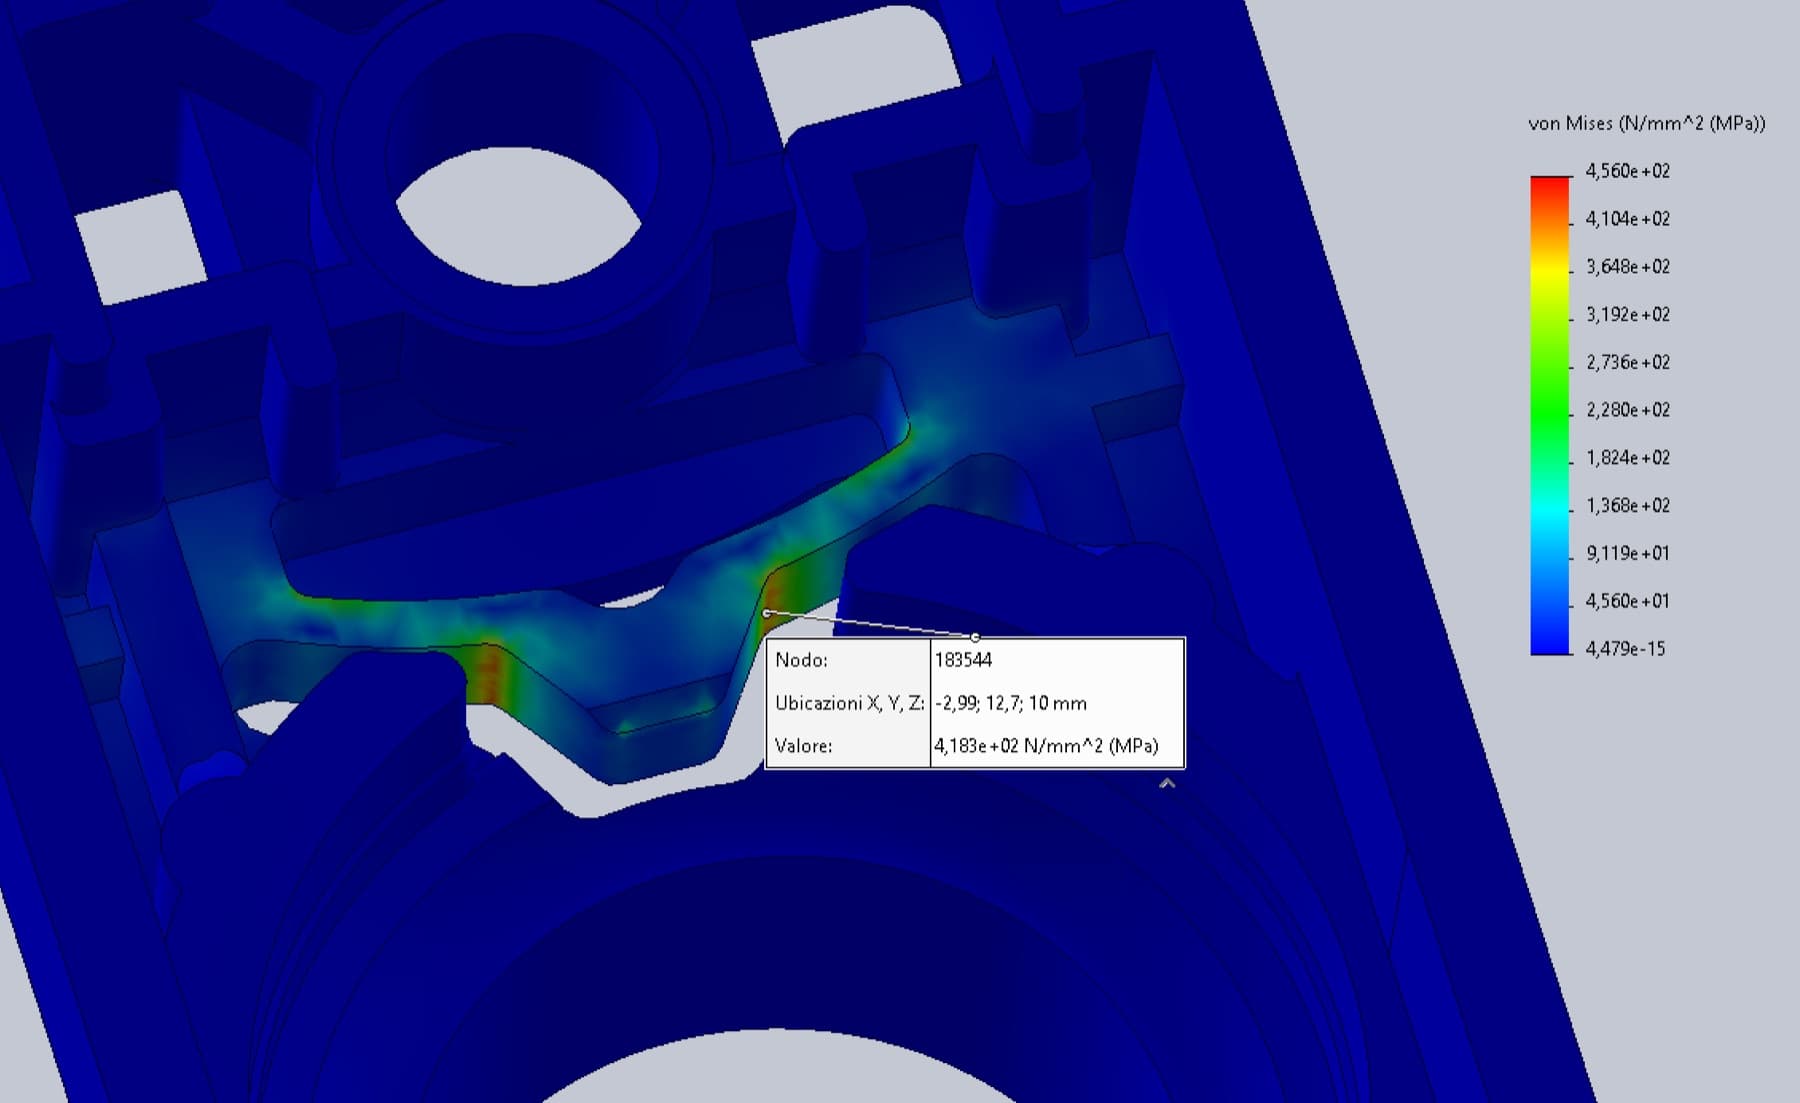
La geometria è stata riprogettata trasformando l'elemento in una molla a doppia curva, che distribuisce la deformazione lungo tutto il suo sviluppo invece di concentrarla in un punto.
Con la seconda geometria la tensione massima scende a circa 75 MPa — sei volte meno — e la forza a circa 20 N: l'elemento lavora in modo uniforme, senza picchi localizzati.
La preserie: correggere dove il costo è minimo
Per validare il progetto prima di investire negli stampi definitivi, i componenti sono stati stampati con inserti di preserie montati sul portastampo proprietario TF Lab.
L'infrastruttura fornisce pezzi del tutto equivalenti a quelli di produzione: stesso materiale, stesso processo, stesse caratteristiche meccaniche e dimensionali.
Non si tratta di prototipi ma di campioni rappresentativi: su un prototipo una prova di durabilità non è significativa, su questi campioni lo è.
Caricamento del modello…
I dettagli del progetto
I campioni di preserie sono stati sottoposti internamente alle prove richieste dalla norma UNI EN di riferimento.
La verifica riguarda proprio il dente di orientamento della maniglia: la sua deformazione deve restare entro il limite elastico, in modo che il pezzo recuperi la geometria iniziale e resti funzionale nel tempo.
Le condizioni di carico e di vincolo non sono state definite da noi: sono le condizioni applicative prescritte dalla norma.
In questo modo il prodotto consegnato al cliente ha già superato la prova che dovrà comunque superare — e nessuna correzione ha interessato gli stampi di produzione.
Un unico percorso, dal concept al testing, con un unico responsabile.
L'analisi FEM ha intercettato in anticipo un difetto che sarebbe emerso ai test di durabilità; la preserie sul portastampo ha permesso di testare pezzi reali senza costruire gli stampi definitivi; il collaudo interno ha attestato la conformità prima dell'industrializzazione.
Requisiti estetici, produttivi e funzionali soddisfatti in un unico percorso.
Conformità verificata con i test previsti dalla norma, sui campioni di preserie.
Tensione sull'elemento elastico ridotta di circa sei volte rispetto alla geometria iniziale.
Nessuna modifica sugli stampi di produzione: le correzioni sono state introdotte nella fase in cui il costo era minimo.