Dal riempimento al warpage
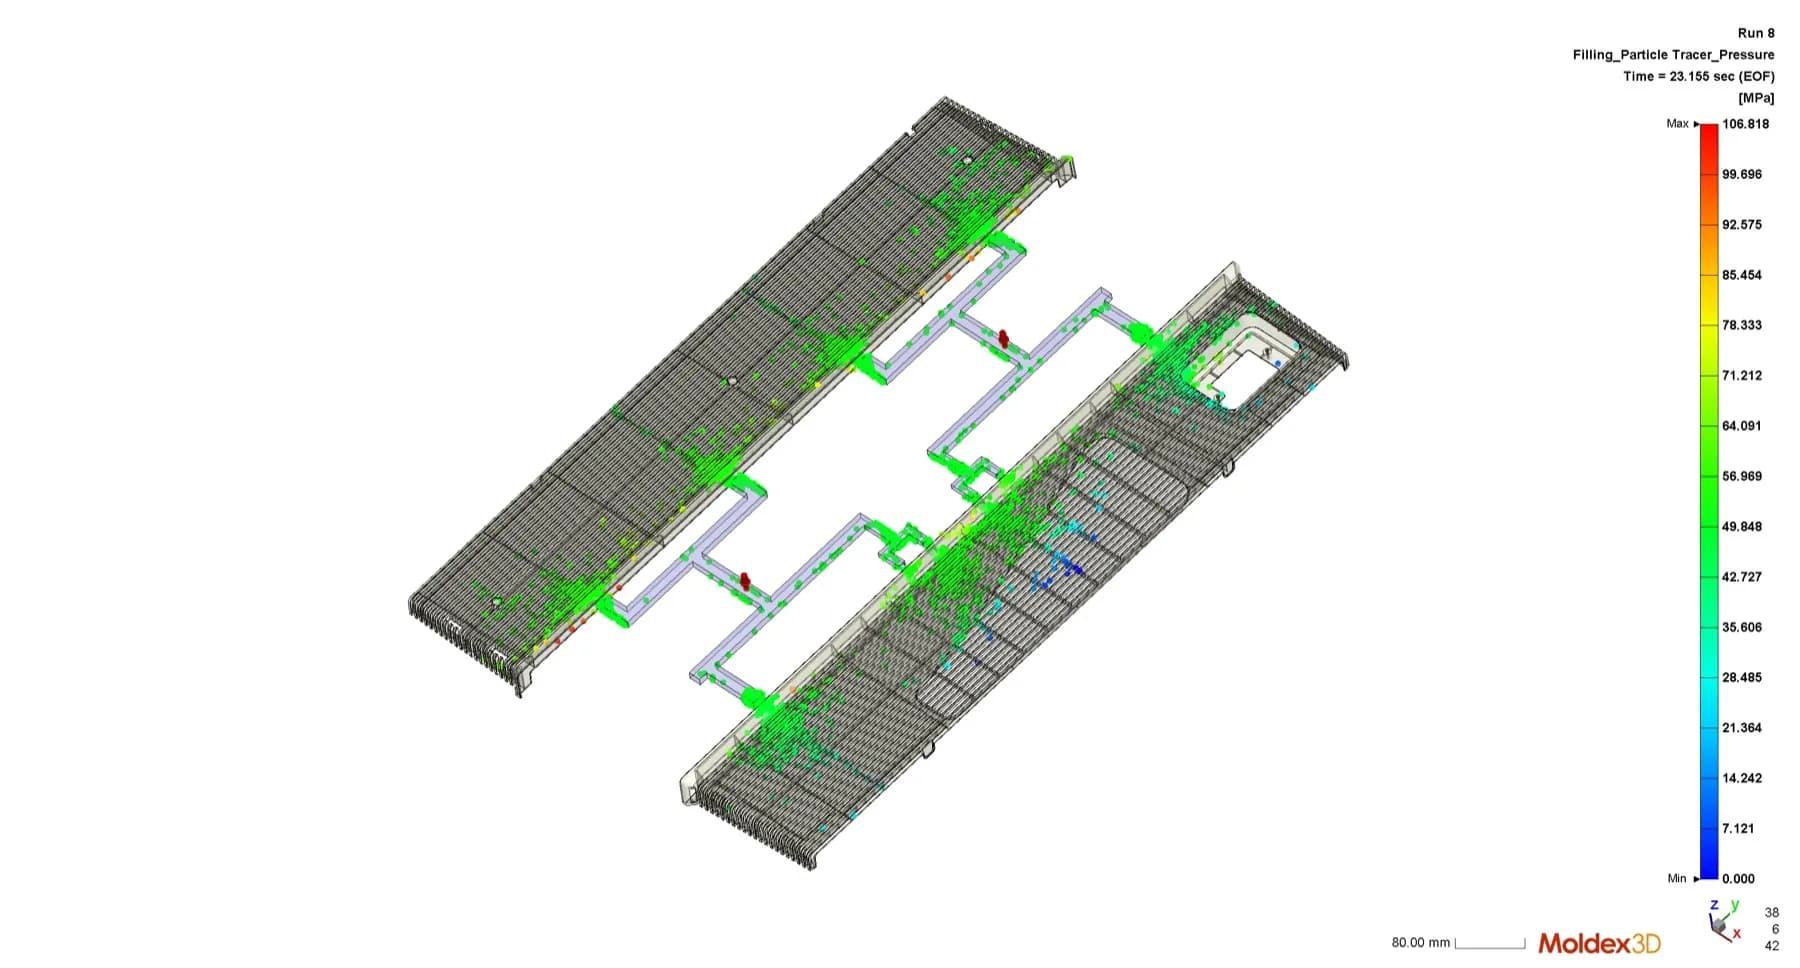
L'analisi numerica non si è concentrata su un singolo parametro.
Sono stati valutati fenomeni legati all'avanzamento del fronte di materiale, alla distribuzione delle pressioni, alle temperature durante il processo, al ritiro volumetrico, al comportamento durante il raffreddamento, alla distribuzione termica dello stampo e alla deformazione finale del componente.
L'analisi di warpage ha consentito di individuare la risposta dimensionale prevista del pezzo una volta estratto e raffreddato, mettendo in relazione le deformazioni con le condizioni termiche del processo.
La simulazione è diventata così uno strumento per orientare la progettazione, non semplicemente per verificarla.
Il raffreddamento come variabile di progetto
Su una geometria di grandi dimensioni, la gestione termica dello stampo assume un ruolo fondamentale.
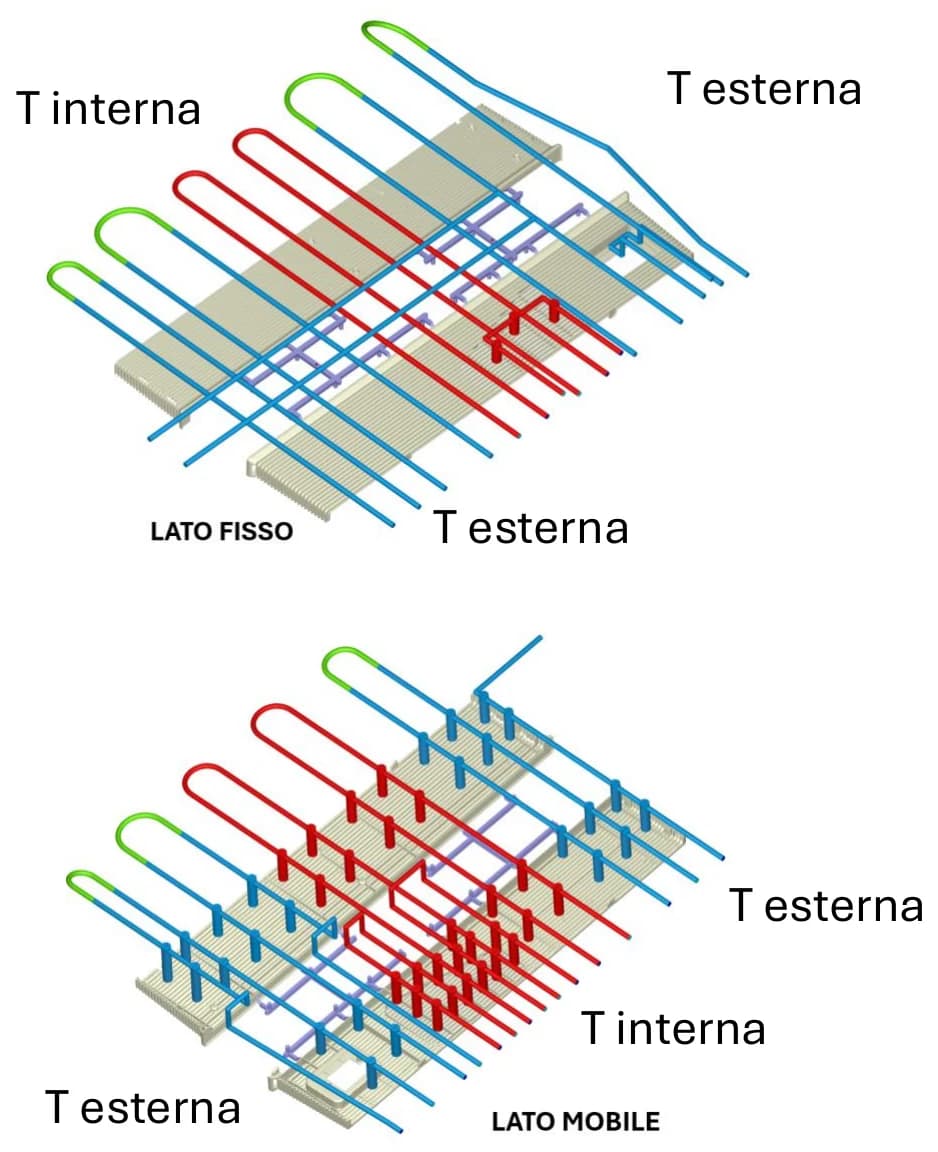
Il progetto ha quindi approfondito l'effetto delle diverse temperature applicate alle zone dello stampo, distinguendo tra lato fisso, lato mobile, zone interne e zone esterne.
Questa suddivisione ha permesso di studiare come differenti condizioni di termoregolazione potessero modificare la deformazione delle diverse aree del componente.
Il comportamento termico dello stampo è stato quindi trasformato in una vera e propria variabile progettuale controllabile.
Dalla simulazione al DOE
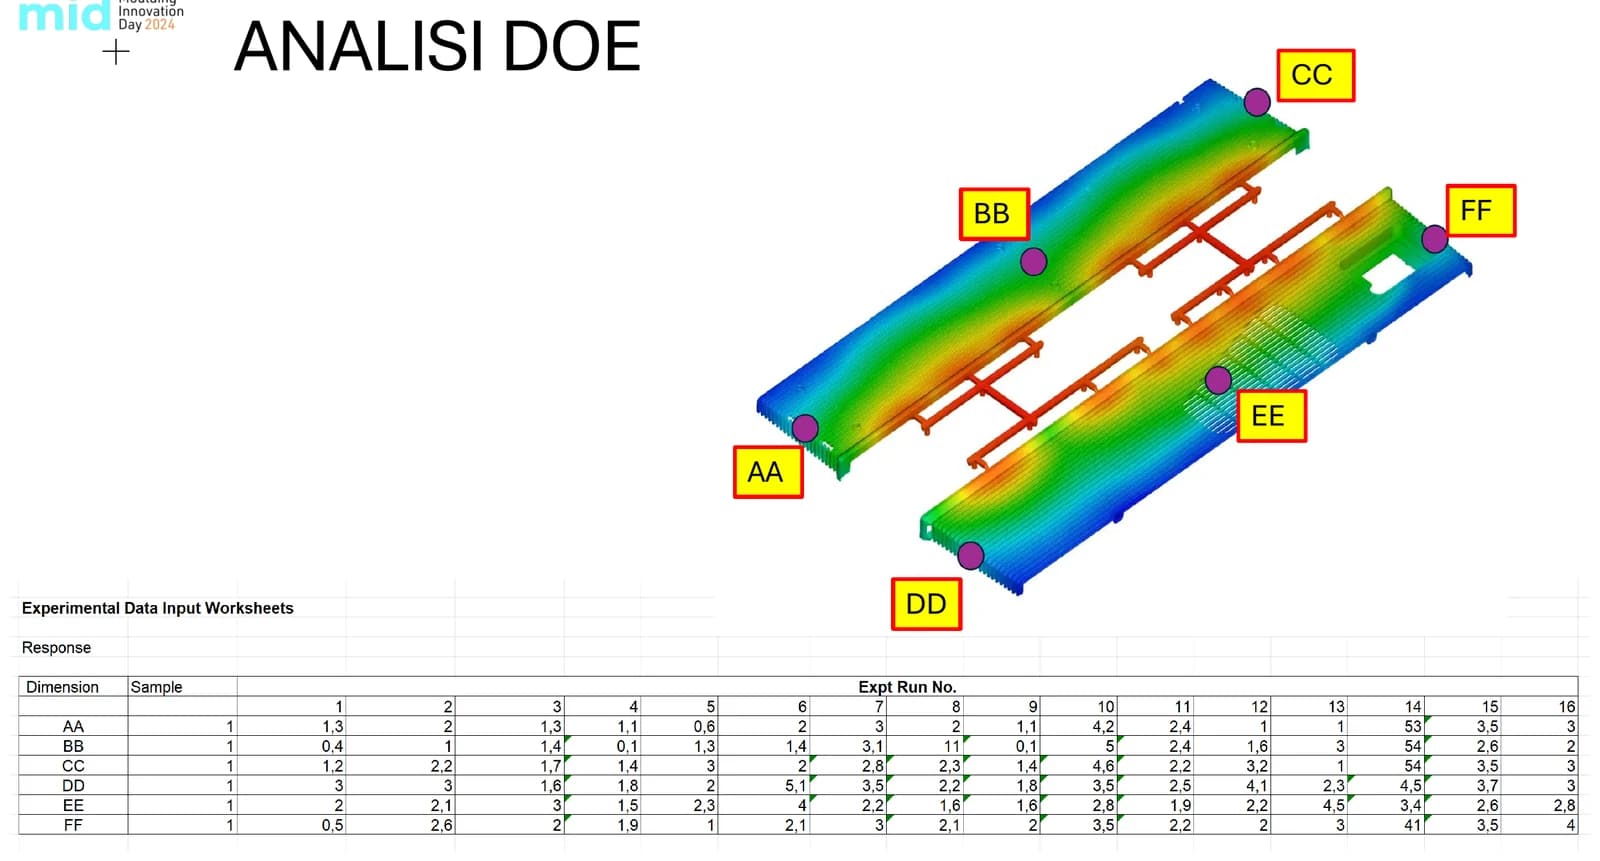
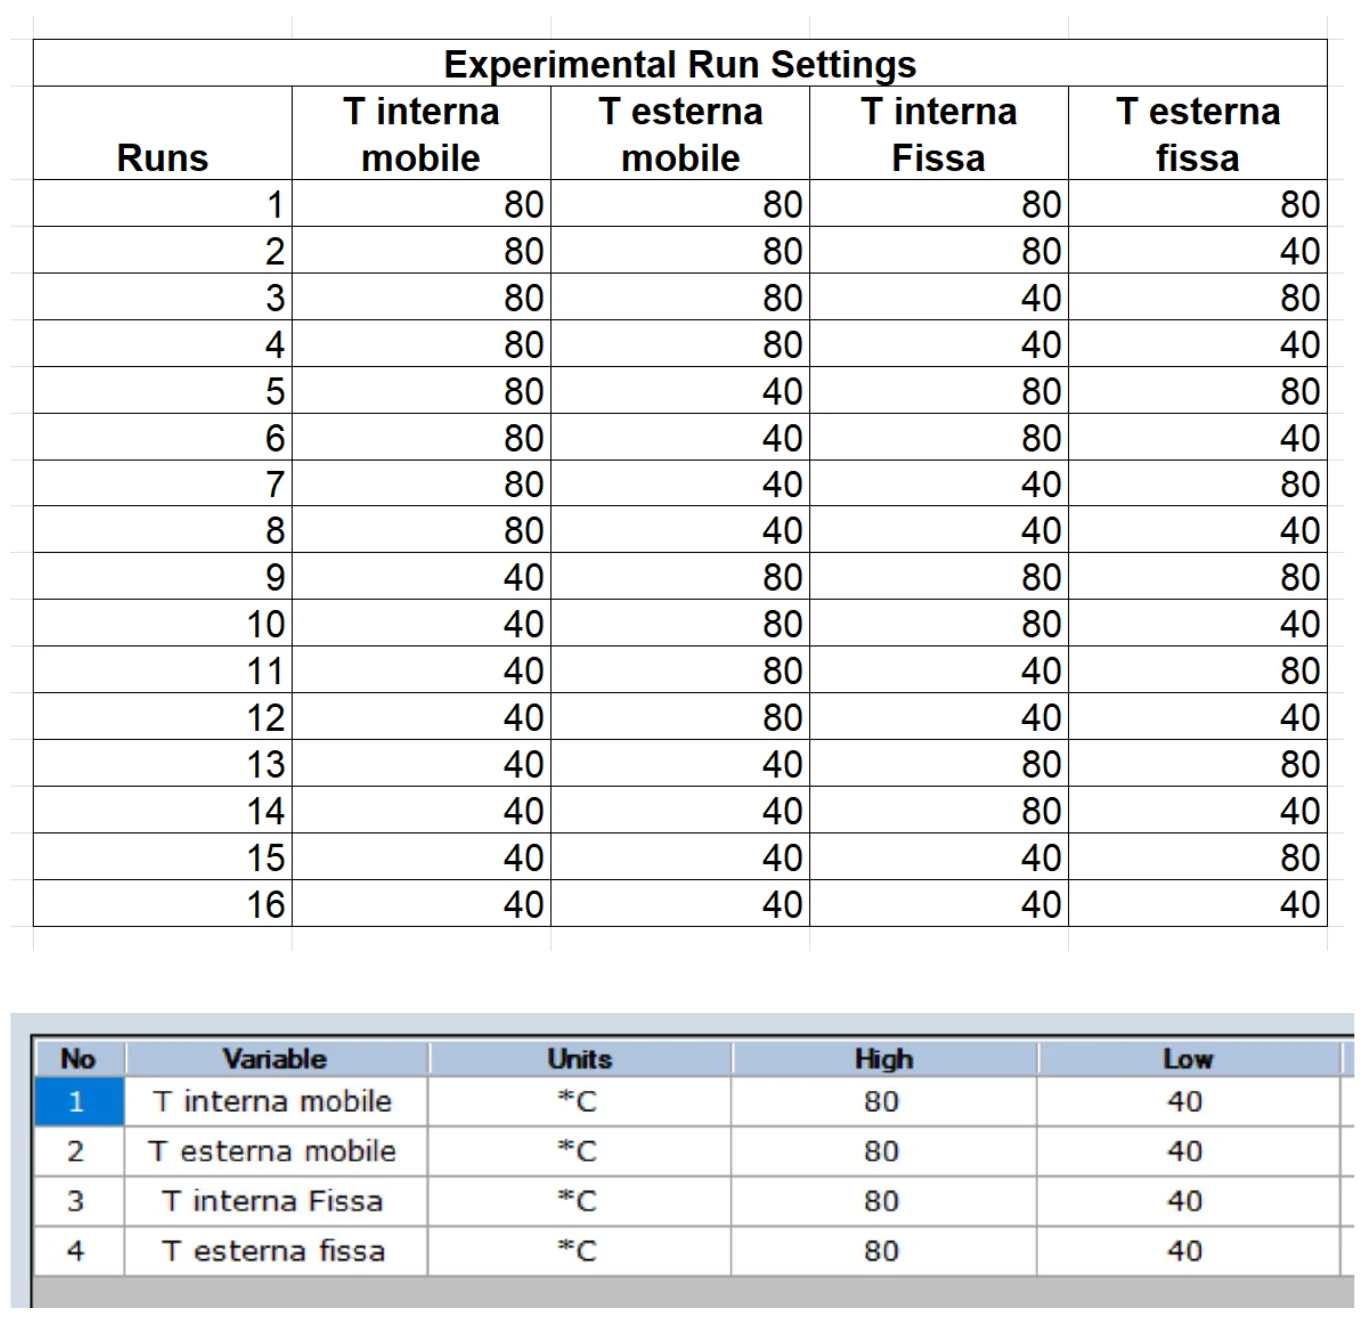
Dopo l'analisi preliminare Moldex3D, il progetto è proseguito attraverso una caratterizzazione delle deformazioni mediante DOE, Design of Experiments.
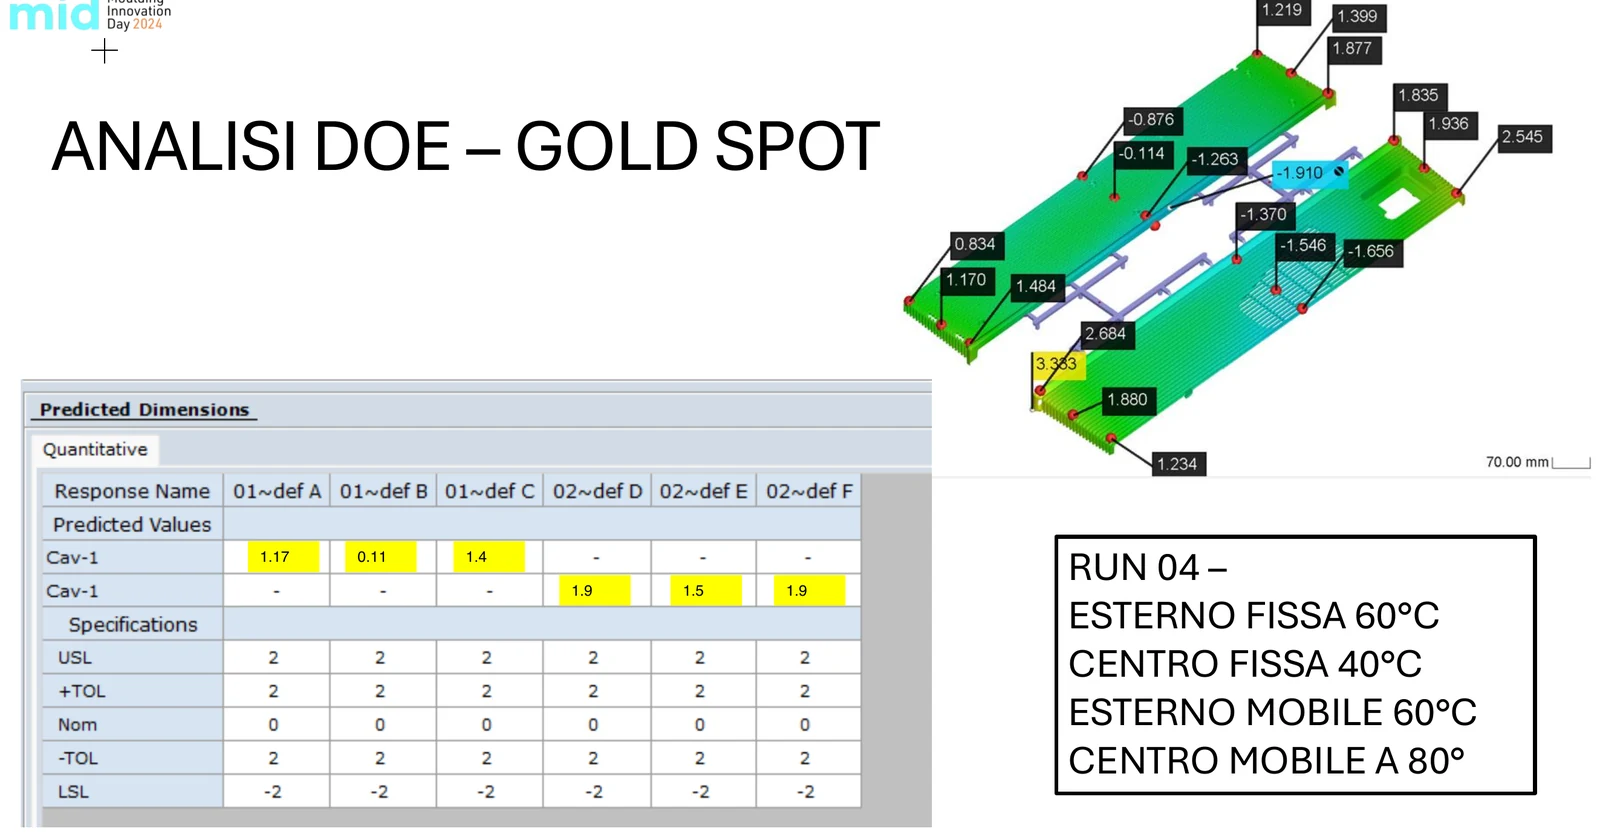
Sono state analizzate differenti combinazioni delle temperature di condizionamento dello stampo per comprendere l'effetto di ogni parametro sulla risposta dimensionale del componente.
Il DOE ha permesso di passare da una logica basata su tentativi successivi a un approccio strutturato: variare i parametri, misurare la risposta, individuare le variabili influenti, definire la configurazione di processo più efficace.
L'analisi ha inoltre preso in considerazione diverse zone di misura del componente, permettendo di verificare come la stessa variazione di processo potesse produrre effetti differenti lungo la geometria della griglia.
Comprendere quali parametri generano la deformazione
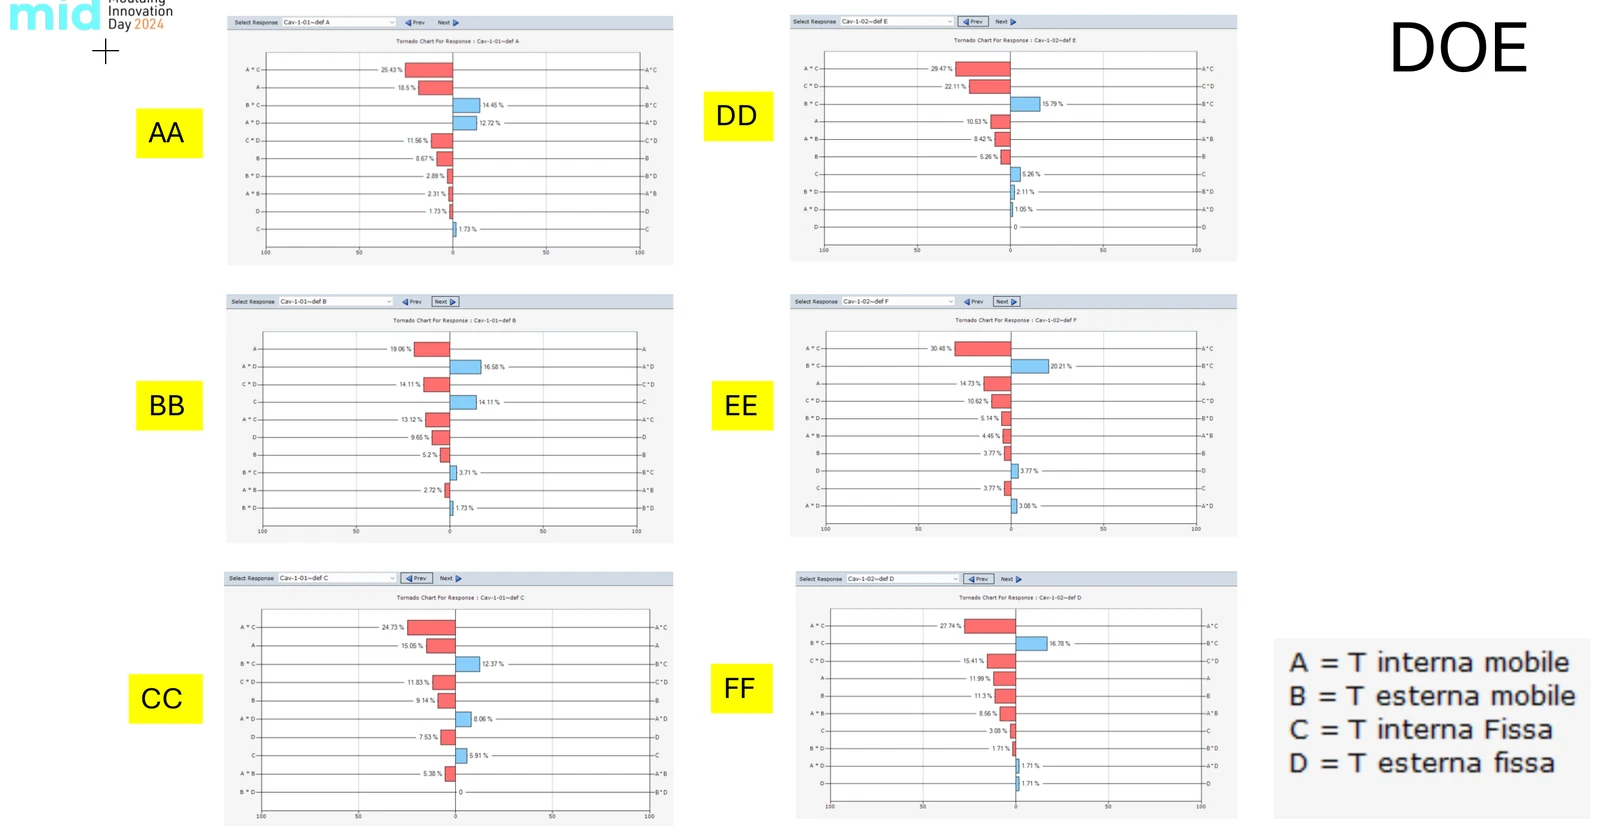
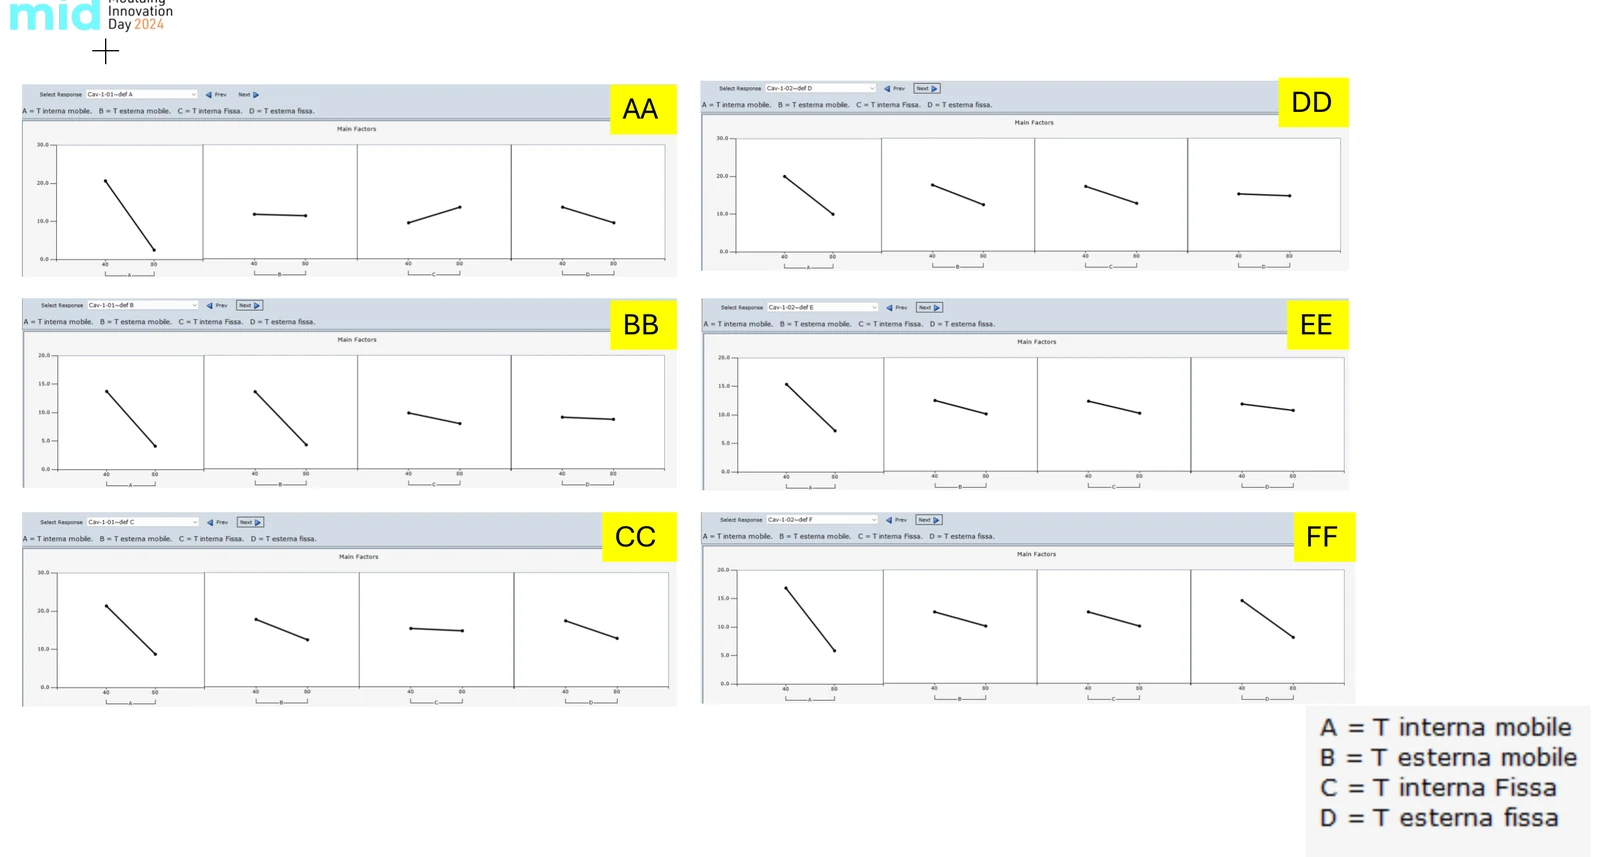
Uno dei principali vantaggi dell'approccio DOE è stato quello di poter distinguere il peso delle differenti variabili di processo.
Non tutte le temperature dello stampo influenzano infatti allo stesso modo ogni zona del componente.
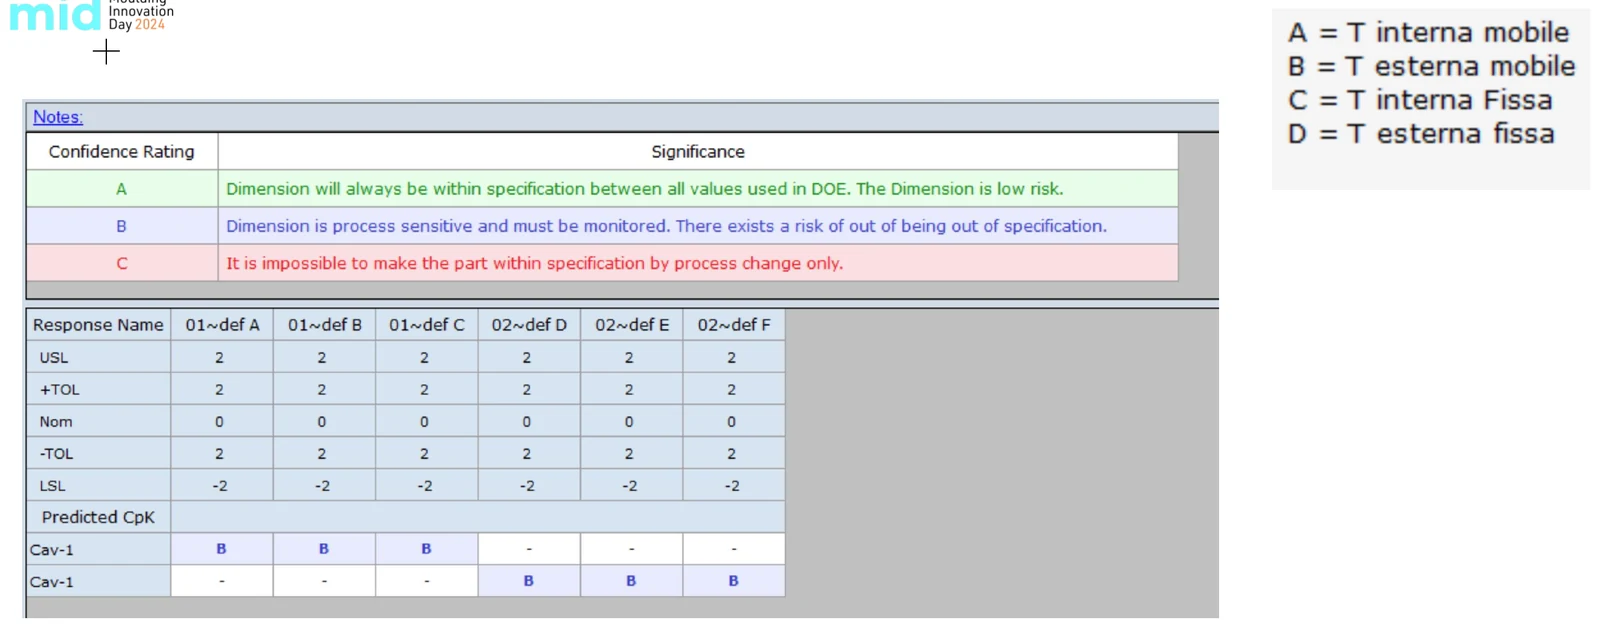
Attraverso l'analisi degli effetti principali e delle interazioni è stato possibile costruire una mappa della sensibilità dimensionale del pezzo, individuando quali condizioni termiche richiedessero maggiore controllo.
Questo ha permesso di definire il processo partendo dalla risposta reale del componente, anziché intervenire soltanto sulle conseguenze della deformazione.
Individuazione della finestra di processo
Il percorso di analisi ha portato alla ricerca di una configurazione ottimale, un vero e proprio «gold spot» di processo, in grado di mantenere sotto controllo contemporaneamente le differenti zone dimensionali della griglia.
La configurazione individuata è stata valutata rispetto alle tolleranze richieste e utilizzata come riferimento per la definizione delle condizioni produttive.
L'obiettivo non era trovare un unico settaggio capace di produrre un pezzo conforme una sola volta, ma costruire una finestra di processo sufficientemente robusta da poter essere utilizzata in produzione.
I risultati
Il progetto ha portato alla definizione di un processo produttivo caratterizzato da:
- Tempo ciclo definito
- Caratteristiche dimensionali controllate
- Ciclo produttivo affidabile
- Conoscenza dell'influenza dei principali parametri termici
- Comportamento del processo descritto attraverso l'analisi DOE
Il risultato finale è quindi qualcosa di più di uno stampo funzionante.
È un processo del quale sono state comprese e caratterizzate le principali variabili, rendendo più semplice controllarne la stabilità durante la produzione.
I dettagli del progetto
Le griglie presentano caratteristiche particolarmente sensibili dal punto di vista dello stampaggio: Dimensioni elevate.
Geometrie estese e relativamente sottili.
Requisiti di qualità estetica.
Necessità di controllare le deformazioni dopo l'estrazione.
Configurazione dello stampo 1+1 impronte.
Su componenti di questo tipo, ottenere il semplice riempimento della cavità non è sufficiente. Differenze termiche, ritiri non uniformi e condizioni di raffreddamento possono tradursi in deformazioni del pezzo e variazioni dimensionali difficili da compensare intervenendo soltanto a stampo ultimato. Per questo motivo il controllo della deformazione è stato affrontato fin dalle prime fasi della progettazione.
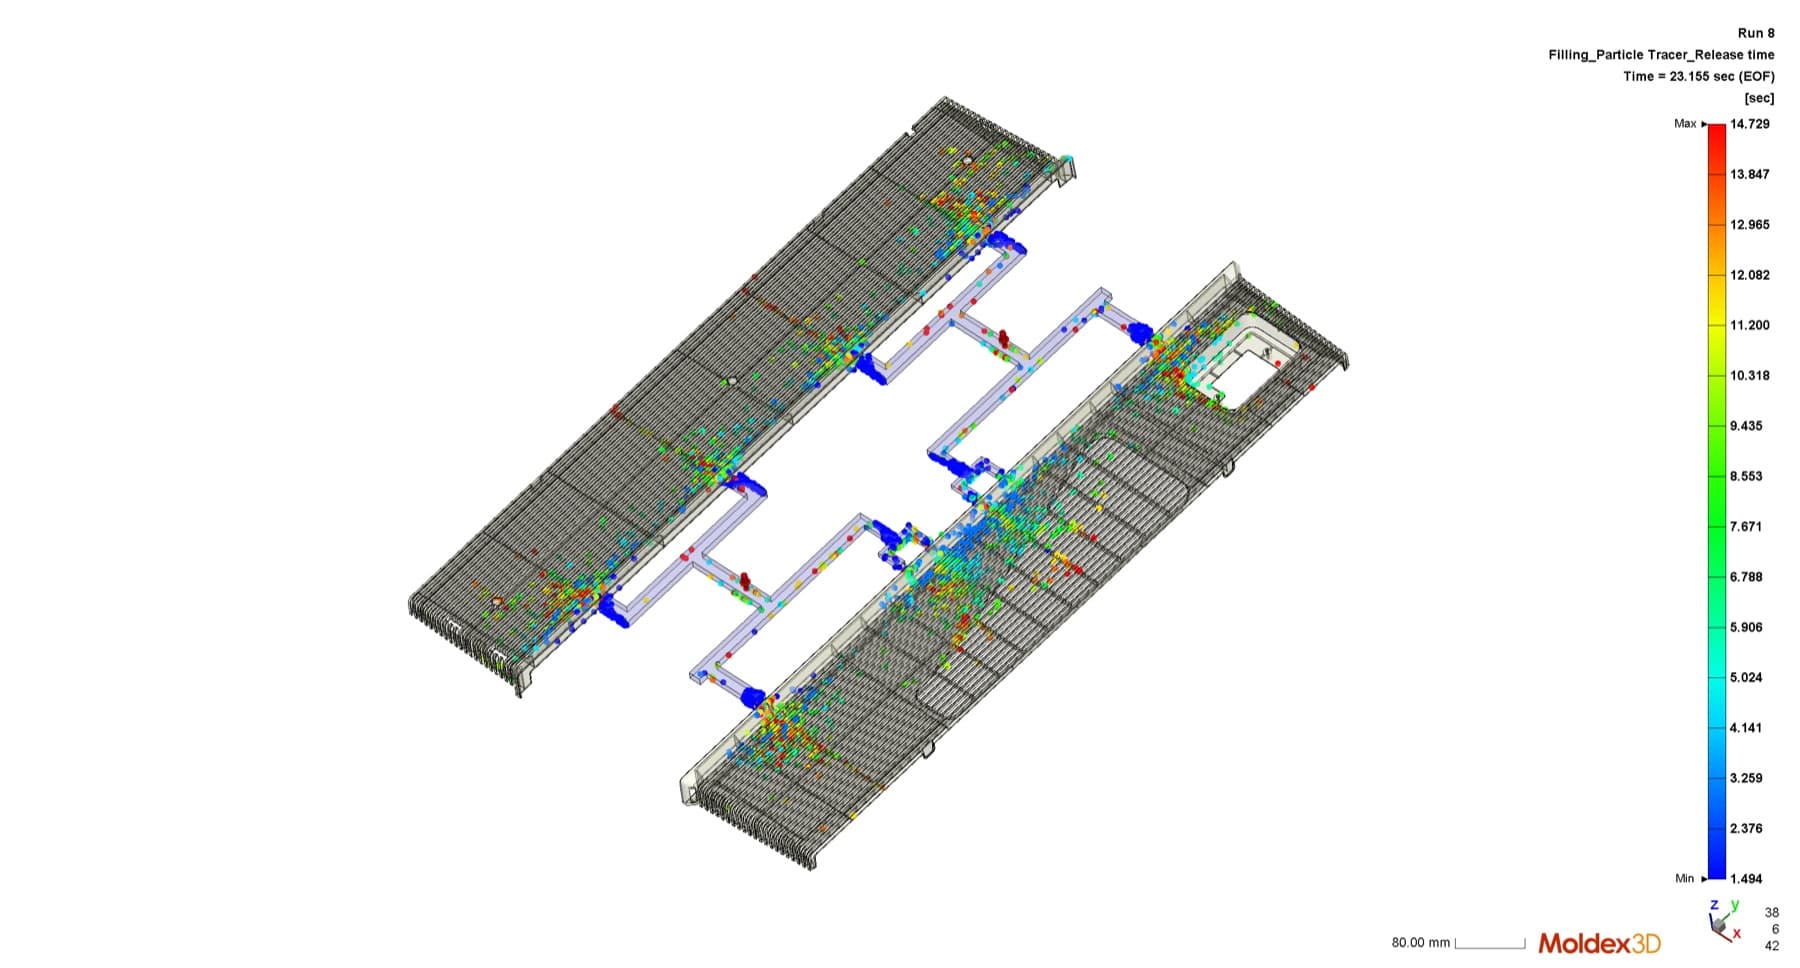
La prima fase del progetto è stata sviluppata attraverso una simulazione Moldex3D completa del processo.
L'analisi ha permesso di studiare il comportamento del materiale durante le principali fasi dello stampaggio: riempimento, compattazione, raffreddamento, deformazione.
L'obiettivo era comprendere come geometria, processo e sistema di condizionamento dello stampo interagissero tra loro e quali fossero le condizioni maggiormente responsabili della deformazione finale del componente.
In questo modo lo sviluppo dello stampo è stato supportato da dati previsionali già prima della fase produttiva.
Questo progetto mostra il valore di integrare CAE, progettazione dello stampo e analisi statistica del processo all'interno dello stesso percorso di sviluppo.
La simulazione Moldex3D permette di prevedere il comportamento del componente.
Il DOE permette di comprendere quanto e come le diverse variabili possano modificarlo.
La combinazione dei due strumenti consente di trasformare un fenomeno complesso come la deformazione di un grande componente in ABS in un comportamento misurabile, interpretabile e controllabile.
Non limitarsi a correggere la deformazione, quindi, ma comprenderne le cause e progettare il processo per dominarla.