La sfida
Durante il processo di riempimento dello stampo, l'aria presente all'interno della cavità può generare contropressioni e influenzare il comportamento del metallo.
Per individuare una configurazione più efficace è stato quindi sviluppato uno studio comparativo tra tre differenti soluzioni.
le sacche ricavate sul bordo del pezzo, che raccolgono il primo fronte di metallo: il più ossidato, per la maggiore esposizione all'aria, e il più contaminato, perché durante il riempimento ha raccolto distaccante e sporcizia.
la valvola brevettata TF Lab, che genera la depressione sfruttando il moto del metallo stesso, senza pompe né parti in movimento.
Il funzionamento è descritto nel capitolo seguente.
un percorso a zig-zag che apre lo stampo verso l'esterno e lascia uscire l'aria ma non il metallo.
Lo zig-zag allunga il contatto fra metallo e acciaio, e il metallo solidifica prima di arrivare all'apertura.
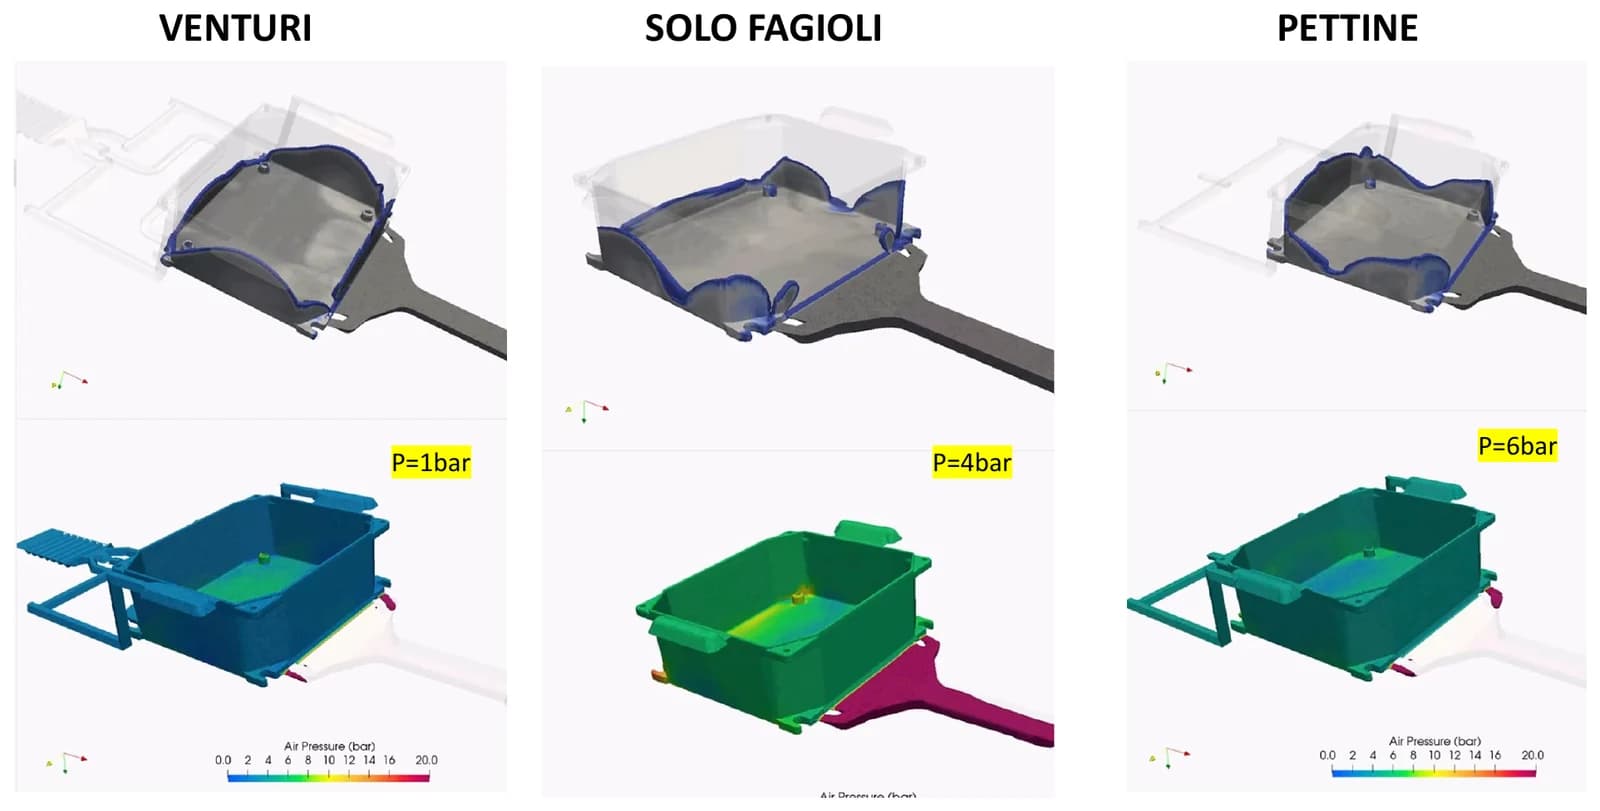
L'analisi ha permesso di osservare come le diverse modalità di evacuazione dell'aria influenzino il riempimento della cavità e la distribuzione della pressione.
Lo studio ha simulato anche una quarta configurazione, il Venturi doppio, che a fine riempimento raggiunge 1,8 bar — un valore sostanzialmente equivalente al Venturi singolo — a fronte di una matarozza da 280 grammi anziché 214.
La soluzione: il sistema Venturi
Il sistema studiato sfrutta il principio Venturi per generare una depressione collegata direttamente allo sfiato dell'impronta.
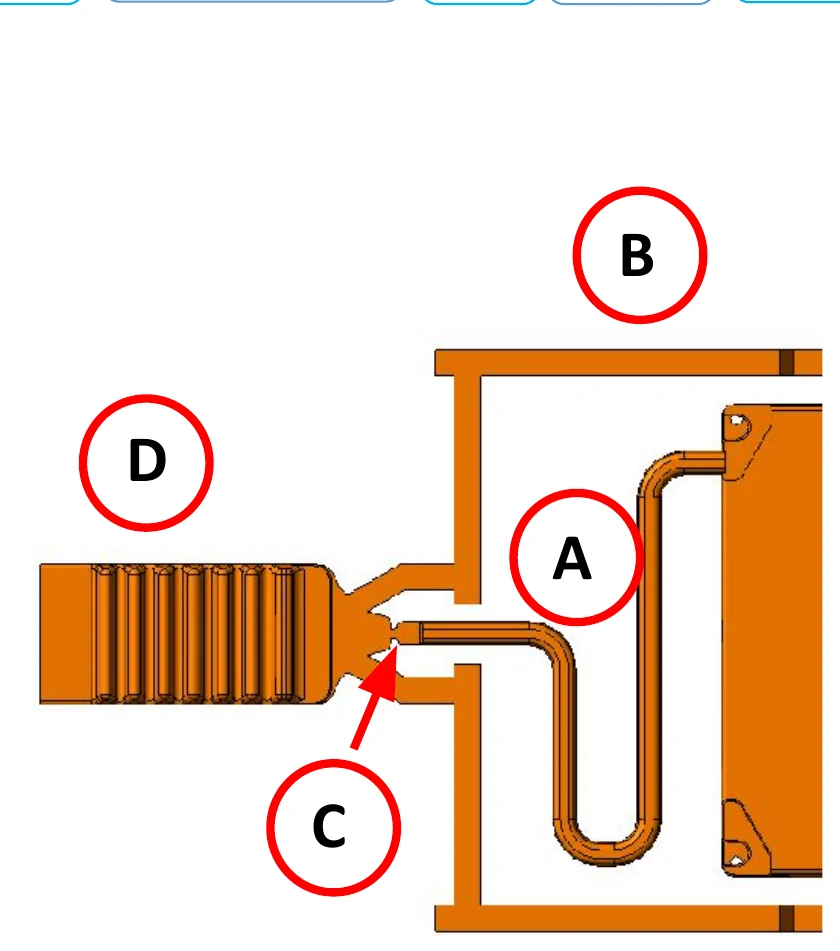
Un canale ausiliario, collegato alla cavità, viene interessato dall'avanzamento del metallo.
Lo spostamento dell'aria al suo interno genera un flusso ad alta velocità attraverso l'orificio Venturi.
La successiva espansione del flusso crea una depressione nell'espansore, permettendo di aspirare progressivamente l'aria presente nella cavità durante il riempimento.
Genera il flusso di aria compressa ed è direttamente collegato all'impronta.
Permette l'evacuazione dell'aria presente nell'intercapedine.
La riduzione di sezione accelera il flusso d'aria e genera la depressione necessaria all'aspirazione.
Consente l'uscita dell'aria dal sistema e contribuisce a impedire la fuoriuscita della fusione.
Simulazione del processo
Attraverso simulazioni dedicate sono stati analizzati contemporaneamente l'avanzamento del metallo, la velocità dell'aria, la pressione dell'aria all'interno della cavità e la quantità di aria residua al termine del riempimento.
Il comportamento della soluzione Venturi è stato confrontato con le altre configurazioni per comprendere non soltanto il risultato finale, ma anche l'evoluzione del processo nelle diverse fasi di riempimento.
Particolare attenzione è stata dedicata all'interazione tra contropressione dell'aria e avanzamento del metallo, evidenziando differenze nel modo in cui il materiale raggiunge le pareti della cavità.
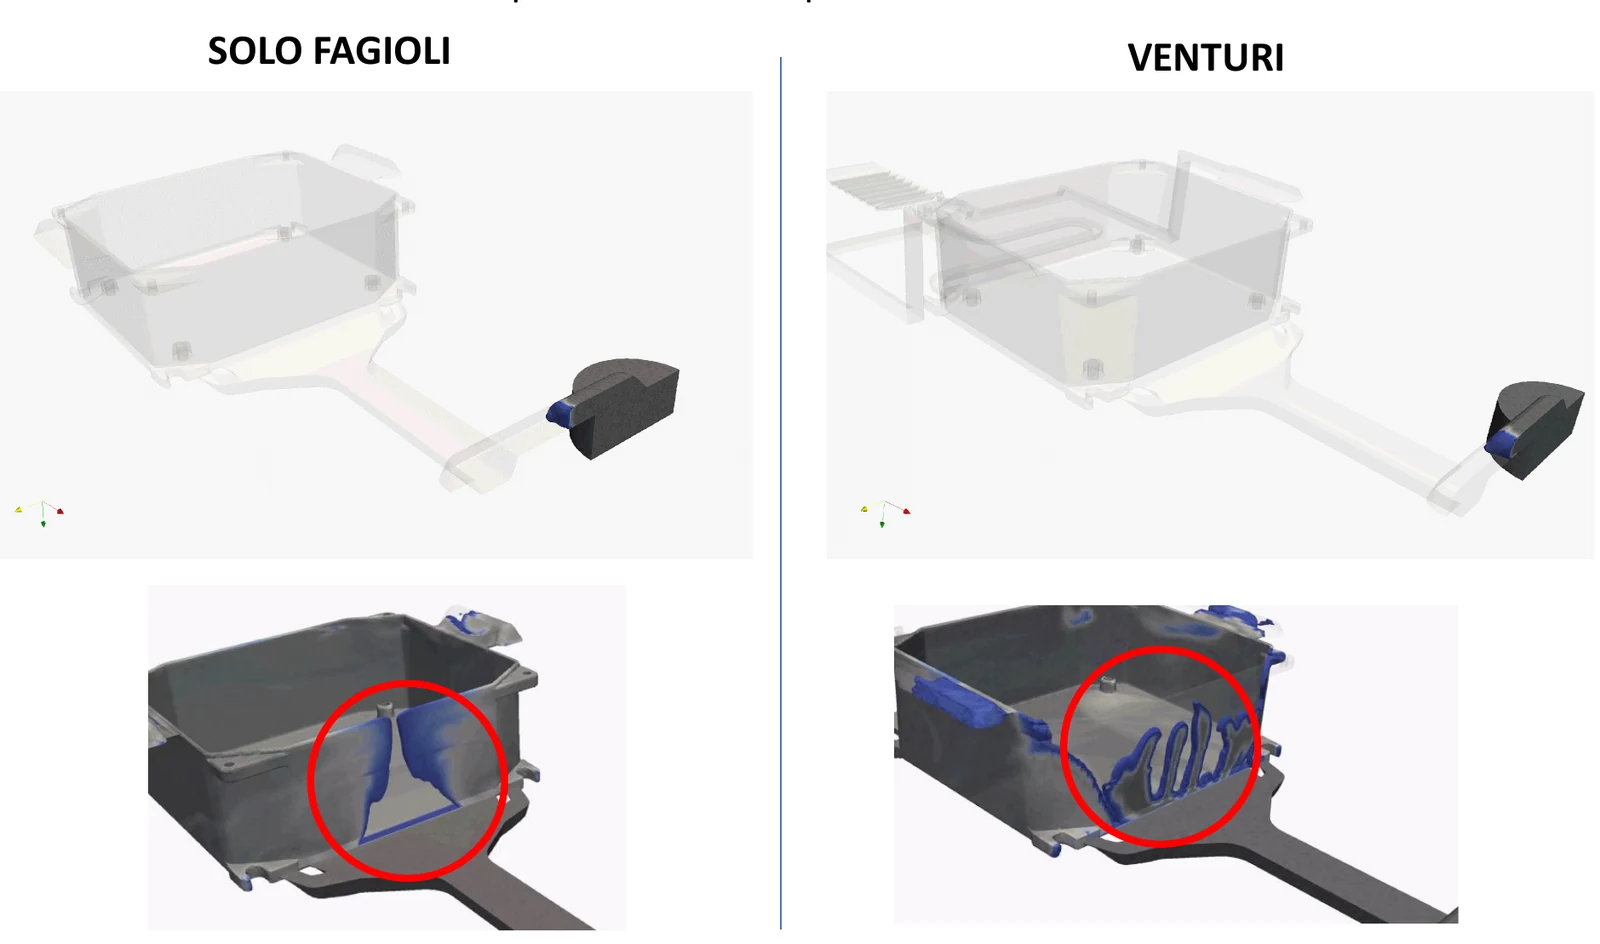
Meno aria intrappolata a fine riempimento
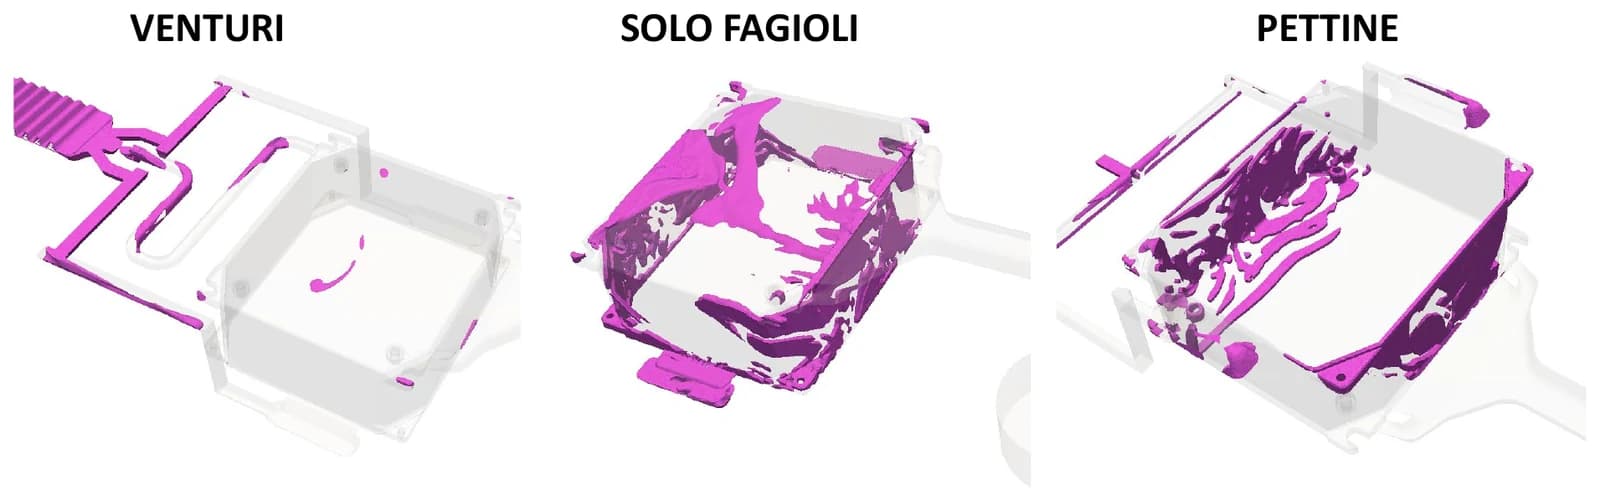
Uno degli aspetti più significativi emersi dalla simulazione riguarda la quantità di aria presente all'interno del getto una volta completato il riempimento.
L'analisi delle celle contenenti almeno l'1% di aria evidenzia un netto miglioramento con l'applicazione del sistema Venturi rispetto alle configurazioni analizzate.
La possibilità di estrarre progressivamente l'aria dalla cavità consente infatti di accompagnare l'avanzamento del metallo riducendo l'accumulo di aria nelle zone più critiche.
Un'aspirazione sincronizzata con il riempimento
Il funzionamento del sistema Venturi è direttamente collegato all'ingresso del metallo nella cavità.
L'aspirazione non avviene quindi in maniera costante: evolve progressivamente durante il processo e varia in funzione delle differenti fasi di riempimento.
Un aspetto fondamentale della configurazione è la corretta sincronizzazione del sistema: il metallo deve raggiungere l'espansore solo dopo il completamento del riempimento della cavità.
Quando il materiale raggiunge questa zona, infatti, il fenomeno di aspirazione termina.
Caricamento del modello…
I risultati dell'analisi
La simulazione ha evidenziato la possibilità di migliorare le performance dello stampo sotto diversi aspetti.
La pressione in esame non è quella di un circuito: è quella dell'aria contenuta nella cavità, che il metallo deve espellere durante il riempimento.
Quanto più bassa è questa contropressione, tanto migliore è il riempimento — e con il Venturi resta minima.
Il divario cresce con l'avanzare del riempimento, perché è il metallo stesso ad attivare il vuoto: a inizio riempimento la riduzione è di 200 millibar, a metà di 400, a fine riempimento di 1100 — da 2,8 bar senza venting a 1,7 con il Venturi.
È la fase determinante: oltre un bar in meno proprio nell'istante in cui i sistemi passivi non sono più efficaci.
Il pettine tradizionale, su questo stampo, non modifica la pressione: in tutte e tre le fasi resta quella del caso senza venting.
da 2,8 bar a 1,7 a fine riempimento, con un divario crescente con l'avanzare del metallo.
nel getto: misurata sulle celle che a fine riempimento ne contengono almeno l'1% in volume.
il metallo raggiunge le pareti senza la contropressione che in precedenza lo rallentava.
il vuoto non è costante: cresce con l'avanzare del metallo e raggiunge il massimo a fine riempimento, dove è più necessario.
confrontando le celle all'1% con quelle al 2%, le bolle residue risultano progressivamente più piccole.
Ciò che rimane è una microporosità diffusa e minuta, molto meno critica di poche bolle di grandi dimensioni.
il canale ausiliario si riempie di metallo, quindi la matarozza aumenta — da 80 grammi con i soli fagioli a 214 con il Venturi.
È lo stesso ordine di grandezza dell'aumento già accettato con l'aggiunta di un pettine, che porta a 134.
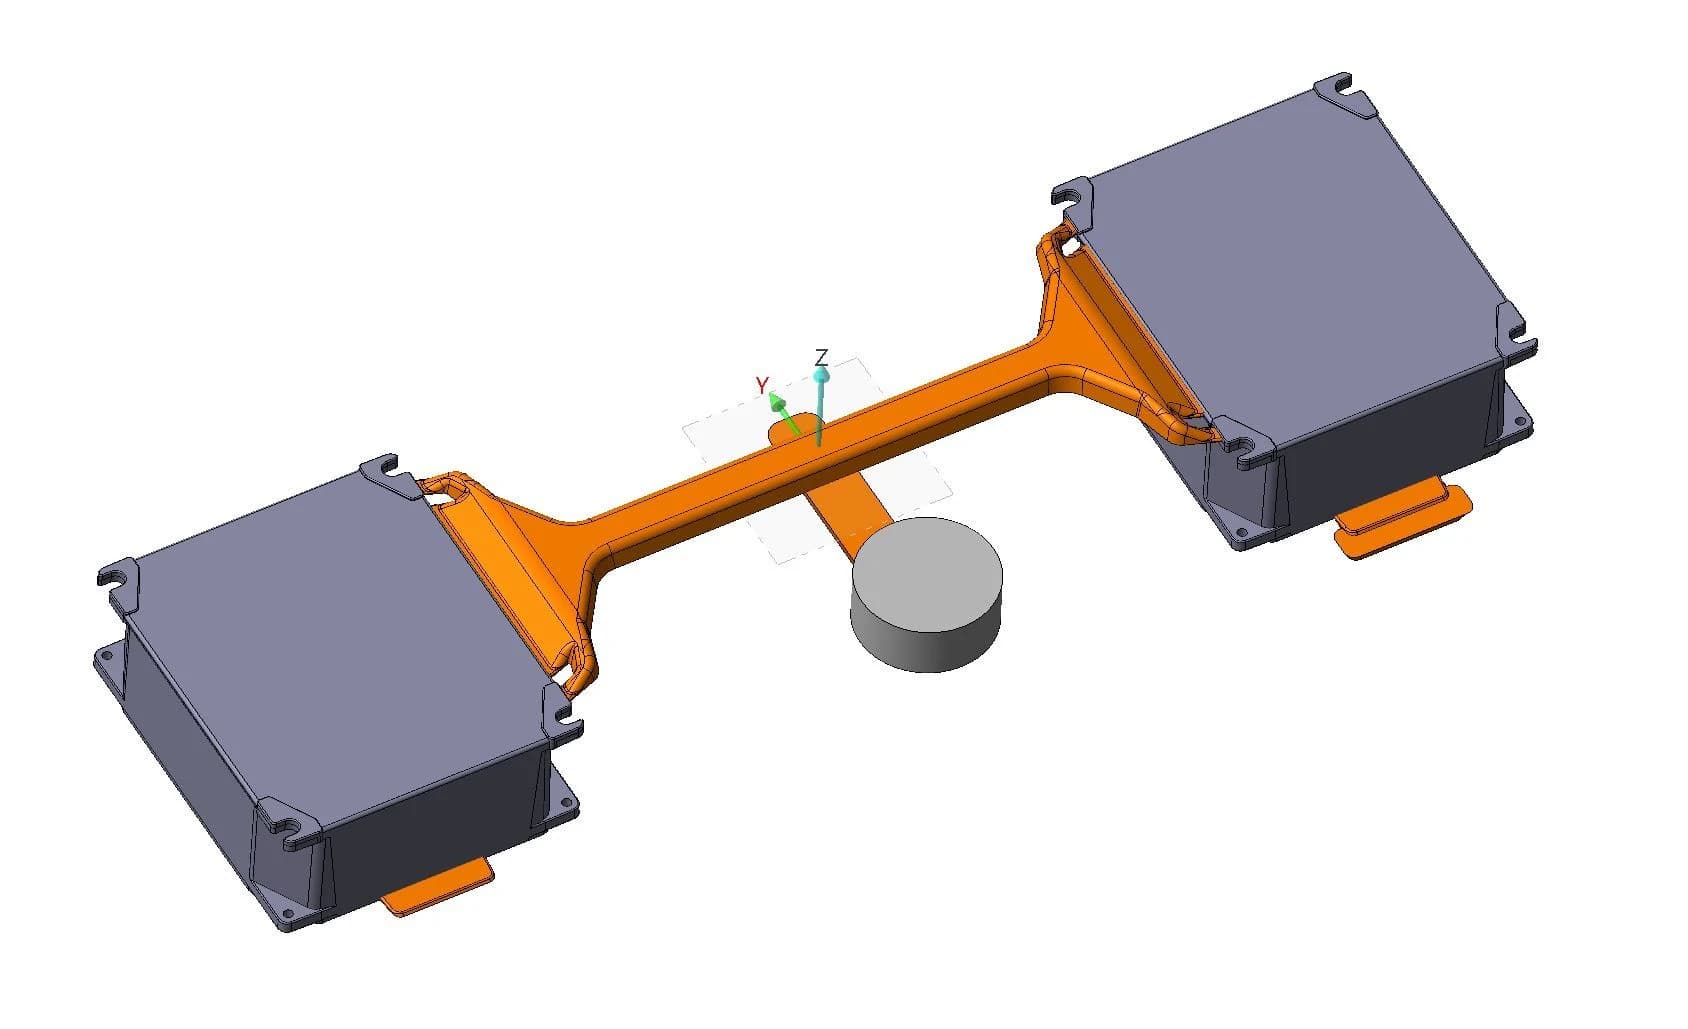
Il confronto è a parità di condizioni, ed è questo l'aspetto essenziale: stesso stampo, tutti i parametri di processo invariati — tempo ciclo compreso — cambia solo il sistema di sfiato.
Il risultato è quindi attribuibile al Venturi, non a una diversa regolazione.
Confermati i valori in simulazione, il sistema è stato realizzato sullo stampo e testato in pressa: la simulazione non sostituisce la prova, la anticipa e la rende mirata.
I dettagli del progetto
Il sistema è stato realizzato sullo stampo e messo in produzione.
Da allora sono trascorsi due anni di produzione, ed è il dato più significativo di qualsiasi simulazione: sotto-colata e inceppamenti non si sono più ripresentati.
Due anni ottenuti con la stessa attrezzatura, gli stessi parametri e la stessa capacità produttiva: il Venturi non ha richiesto né un ciclo più lento né una pressa diversa.
Questo progetto mostra come l'analisi numerica possa essere utilizzata non soltanto per verificare un processo esistente, ma per confrontare differenti soluzioni progettuali prima della loro implementazione.
Studiare nel dettaglio il comportamento del metallo e dell'aria durante il riempimento permette di individuare le aree critiche dello stampo e sviluppare interventi mirati, trasformando i dati di simulazione in scelte progettuali concrete.
PDF · 1,5 MB · 11 pagine