La sfida
Lo stampo era già operativo, ma il processo produttivo non garantiva una sufficiente ripetibilità.
Le variazioni del peso dei pezzi erano tali da rendere necessario un controllo sistematico della produzione.
Ogni componente veniva infatti verificato uno per uno, trasformando il controllo qualità in una fase necessaria per intercettare le oscillazioni del processo.
Il controllo al 100% non si limitava a intercettare i pezzi fuori peso: incideva sul costo della commessa e sul tempo ciclo, perché ogni pezzo in uscita dalla pressa doveva essere verificato.
La problematica non riguardava quindi semplicemente la presenza di singoli pezzi difettosi, ma la difficoltà nel mantenere il processo sufficientemente stabile durante la produzione.
La sfida era chiara: eliminare la variabilità alla fonte, anziché continuare a controllarne gli effetti.
L'intervento sullo stampo esistente
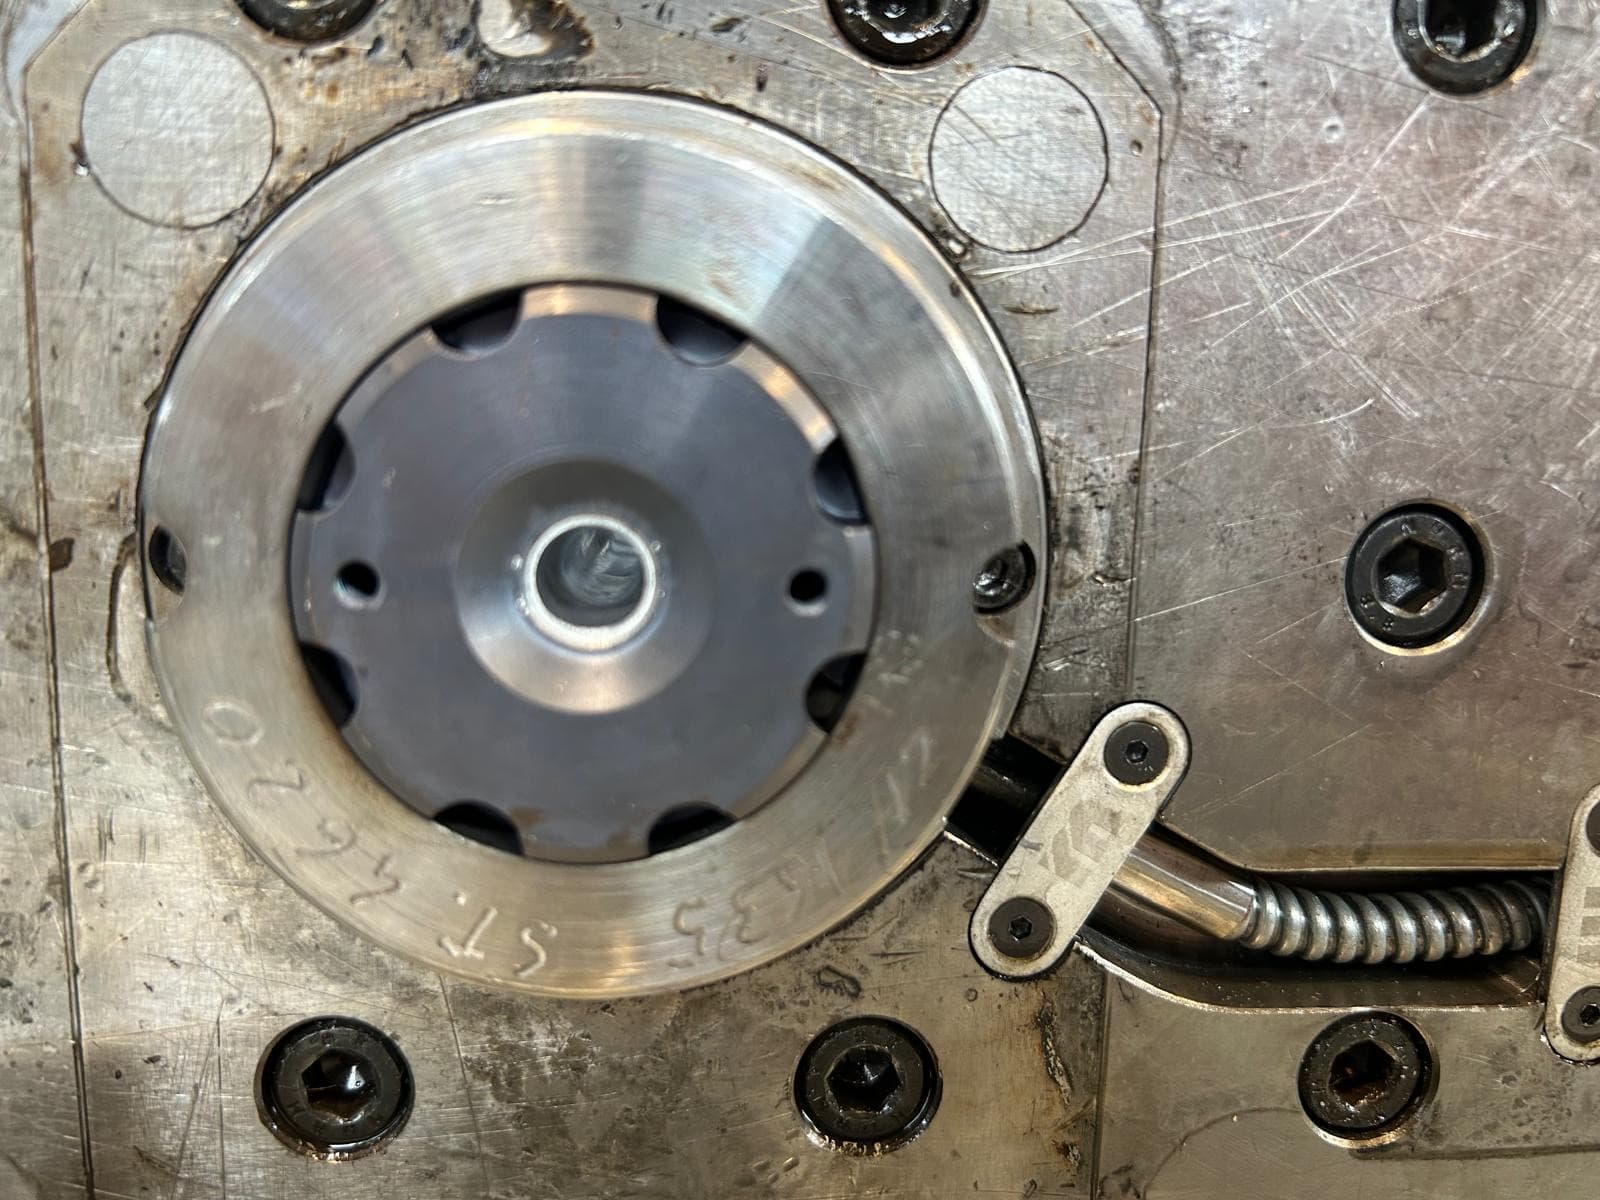
La soluzione è stata l'implementazione del nostro sistema proprietario di iniezione con ugello caldo direttamente sullo stampo pre-esistente.
Questo ha permesso di intervenire in maniera mirata sulla fase di iniezione, mantenendo l'attrezzatura esistente e concentrando lo sviluppo sul punto maggiormente responsabile dell'instabilità produttiva.
L'obiettivo era ottenere una maggiore regolarità nell'alimentazione delle cavità e, di conseguenza, una maggiore uniformità del risultato tra i differenti cicli di stampaggio.
L'intervento è stato eseguito senza ricostruire l'attrezzatura e senza modificare la geometria del pezzo, nel rispetto del vincolo di un ugello da 8 mm.
La validazione è stata eseguita in due fasi: una prova stampo presso lo stabilimento del cliente e, successivamente, un lotto pilota in condizioni di produzione reale.
Perché il peso smette di oscillare
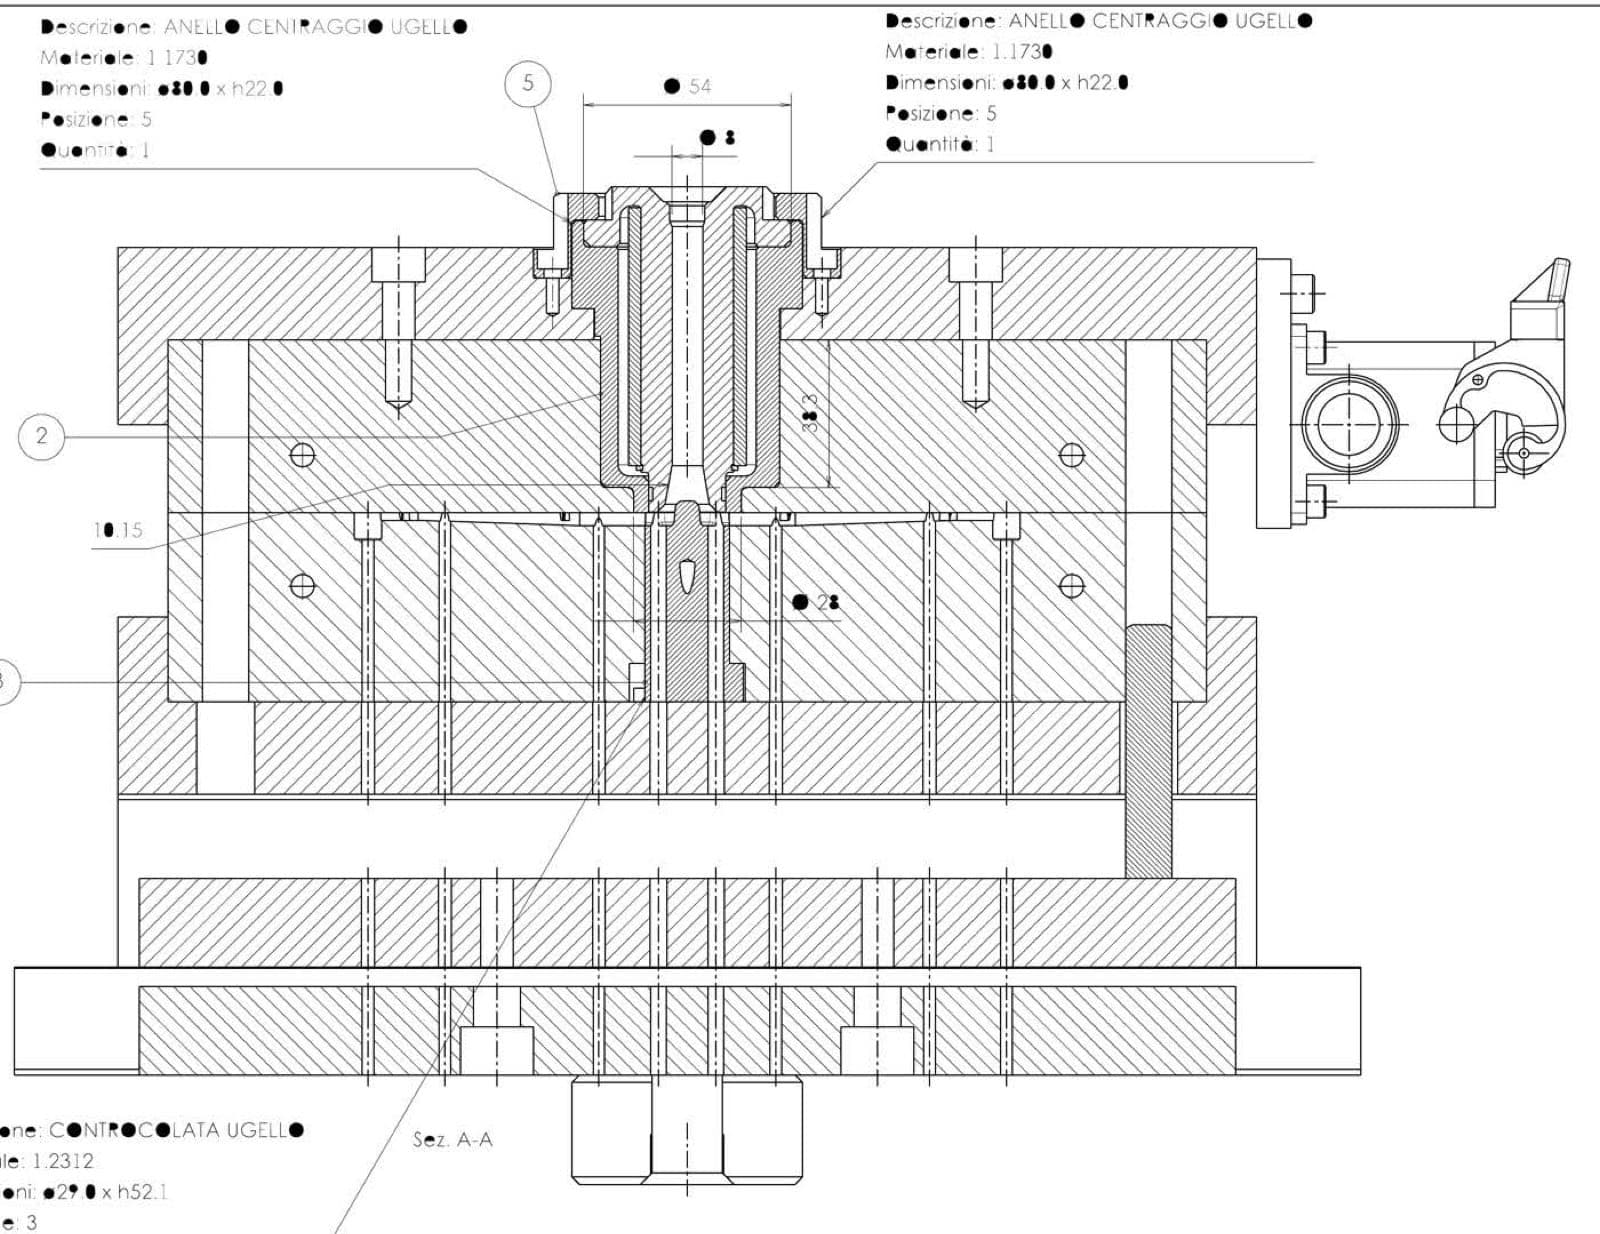
Nell'ugello caldo il materiale resta interamente fuso, e solidifica solo nell'ultimo tratto: una camera d'aria lo isola dal resto dello stampo.
La stampata resta così integralmente nella controcolata, e il metallo raggiunge la cavità a temperatura e pressione più elevate.
Nel sistema tradizionale la pressione si manifesta come un colpo d'ariete; con l'ugello cresce in modo progressivo, dall'ugello verso il pezzo.
Ne derivano, congiuntamente, una matarozza più piccola, una densità più alta e una porosità più bassa.
E la ripetibilità ciclo dopo ciclo, che su otto impronte fa la differenza fra un peso oscillante e un peso stabile.
I dettagli del progetto
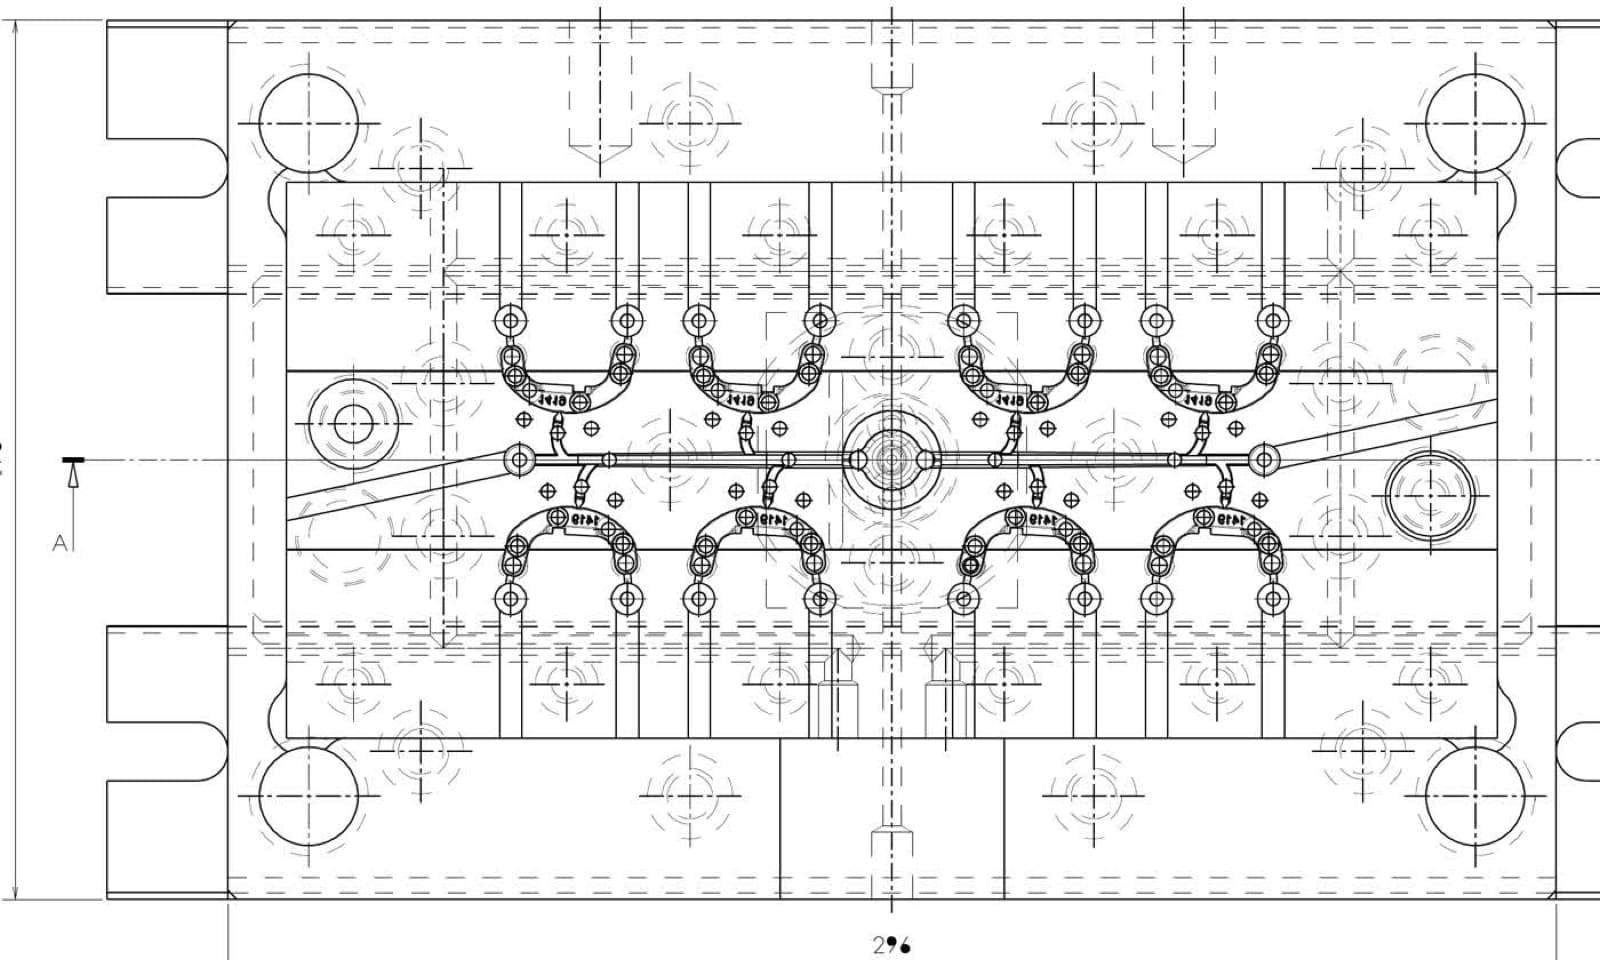
La configurazione dello stampo prevede 8 impronte, rendendo particolarmente importante la ripetibilità del processo.
In uno stampo multi-impronta, la stabilità deve infatti essere mantenuta contemporaneamente sull'intera produzione.
La variazione del peso rappresentava un indicatore immediatamente misurabile dell'instabilità presente nel processo.
L'integrazione del sistema a ugello caldo è stata quindi sviluppata con un obiettivo preciso: rendere il comportamento dello stampo più uniforme, stabile e ripetibile nel tempo.
Il peso di questa staffa non è un dato secondario: incide sulla resistenza meccanica, e quindi sulla durata del pezzo nell'applicazione in cui viene montato.
Per questo il controllo non è stato eliminato, né lo sarebbe stato in alcun caso.
Prima dell'intervento veniva eseguito su ogni singolo pezzo.
Con il processo stabilizzato è cambiata la frequenza, non l'esistenza del controllo: da integrale è diventato statistico, a lotto, su alcune migliaia di pezzi.
A tale scopo è stata sviluppata una macchina dedicata che pesa i pezzi in linea: il controllo non rallenta più l'uscita dalla pressa.
«Sul lotto pilota stampato con ugello a caldo la percentuale di scarto per pezzi sottopeso è pari a 0%. Con il sistema di stampaggio con ugello caldo si riscontra un netto miglioramento.» — reparto R&D del cliente
Il miglioramento non ha riguardato solamente la qualità del singolo pezzo, ma la capacità dell'intero sistema produttivo di mantenere condizioni costanti ciclo dopo ciclo.
L'implementazione del sistema proprietario a ugello caldo ha consentito di ottenere: Azzeramento della fluttuazione di peso.
Eliminazione della causa di una percentuale significativa di scarti.
Maggiore stabilità del processo produttivo.
Maggiore robustezza dello stampaggio.
Passaggio dal controllo del peso su ogni pezzo a un controllo statistico a lotto, con una macchina dedicata che pesa in linea.
Il risultato è stato quindi un processo produttivo non soltanto più affidabile, ma anche più semplice da gestire.
Questo progetto dimostra come l'ottimizzazione di un processo esistente possa generare risultati importanti anche attraverso un intervento mirato.
Non sempre è necessario riprogettare completamente un'attrezzatura.
In questo caso, l'integrazione del sistema proprietario a ugello caldo ha permesso di trasformare uno stampo caratterizzato da una variabilità non accettabile in un processo stabile, robusto e controllabile.
Un intervento concentrato sulla causa del problema, con un effetto diretto sulla qualità e sulla gestione della produzione.
Il sistema è pensato per il retrofit: si integra su attrezzature già in uso, senza fermare la produzione oltre il tempo di una prova stampo.
Sulla base di questi risultati il cliente ha dichiarato l'intenzione di estendere il sistema ad altri stampi.