Il confronto: senza venting vs Venturi
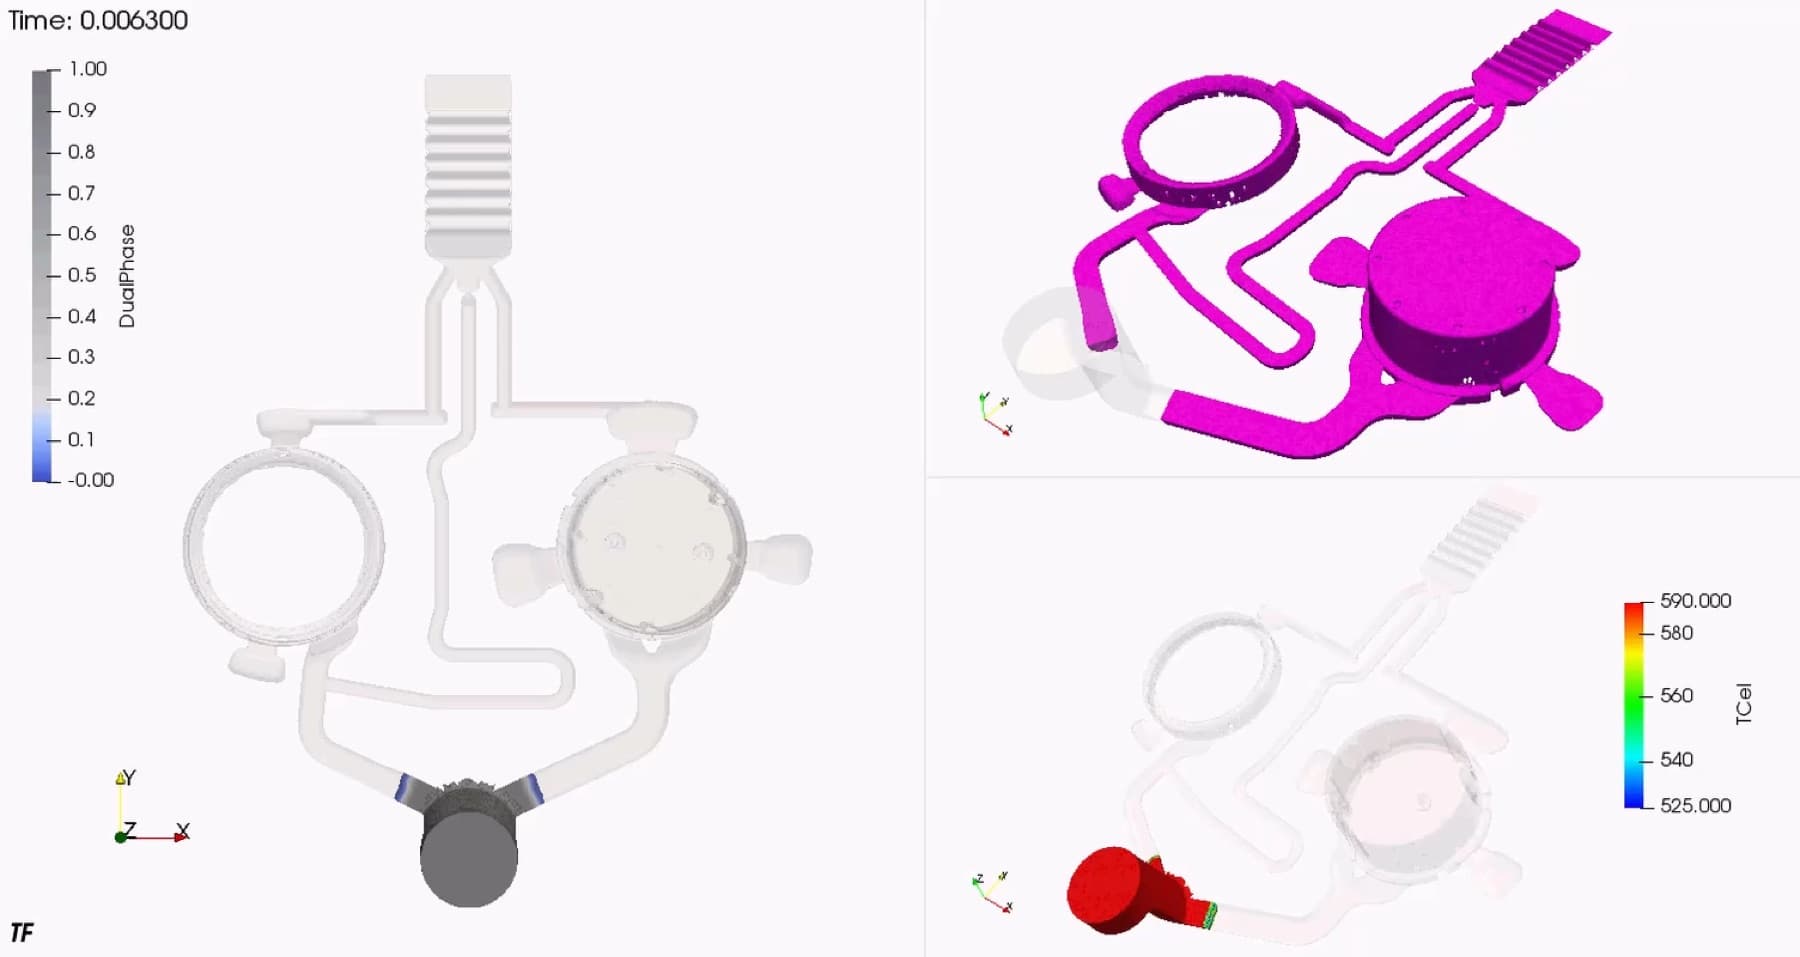
Lo studio ha messo a confronto due configurazioni, a parità di parametri di processo: pressione specifica sul metallo 800 bar, velocità di seconda fase intorno ai 2 m/s, riempimento in circa 25 millesimi di secondo.
L'indicatore è uno solo, scelto appositamente: l'aria attesa a fine riempimento, calcolata sulle celle che ne contengono almeno l'1% in volume.
È l'aria che si trasformerà in porosità, ovvero quella che sul pezzo estetico si manifesta in verniciatura.
Le simulazioni hanno permesso di osservare la diversa distribuzione dell'aria residua al termine del riempimento e di valutare l'efficacia della soluzione prima della sua implementazione.
La configurazione originaria dello stampo, nella quale l'evacuazione dell'aria risultava insufficiente rispetto alle esigenze del componente.
Una configurazione sviluppata per favorire l'estrazione dell'aria dalla cavità durante l'avanzamento del metallo.
Ridurre l'aria intrappolata nella fusione
Uno degli indicatori principali utilizzati nello studio è stata la quantità di aria attesa a fine riempimento.
Per rendere il confronto significativo, nelle visualizzazioni sono state considerate le zone contenenti almeno l'1% di aria in volume al termine del riempimento.
Il confronto tra configurazione senza valvola e soluzione Venturi evidenzia una marcata riduzione delle zone interessate dalla presenza di aria residua.
E soprattutto indica dove si concentra: l'aria si sposta quasi interamente nel canale ausiliario e nel pettine, ovvero all'esterno del pezzo, dove viene rimossa insieme alla matarozza.
Questo permette di intervenire direttamente su una delle cause alla base delle difettosità della fusione, prima che queste diventino visibili durante le lavorazioni estetiche successive.
Un sistema Venturi integrato nel processo esistente
Sulla base dei risultati dell'analisi è stata studiata l'implementazione del sistema proprietario Venturi.
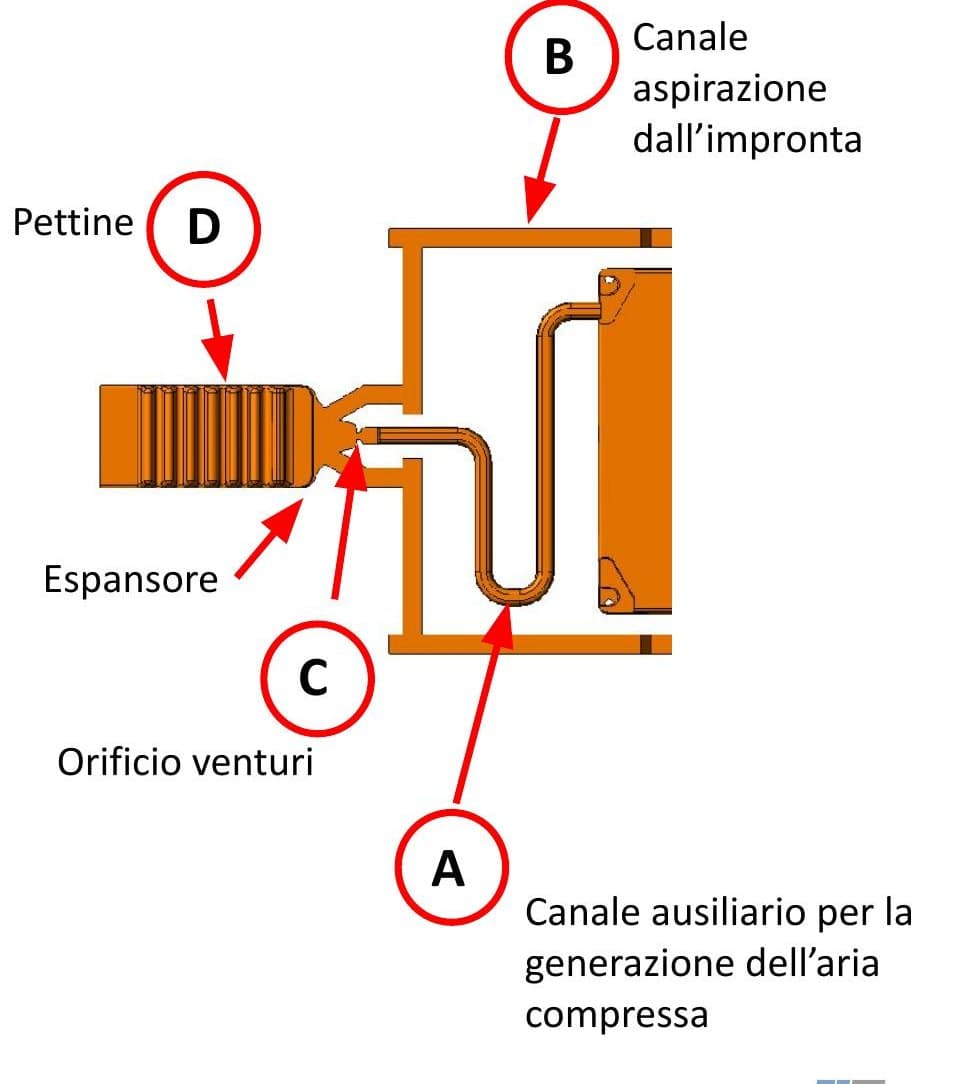
La soluzione introduce un venting semi-attivo capace di supportare l'evacuazione dell'aria dalla cavità durante il riempimento.
L'aspetto fondamentale del progetto è però il modo in cui l'intervento è stato concepito.
L'obiettivo non era sostituire l'attrezzatura esistente, ma recuperarla, inserendo una soluzione specifica nel punto in cui il processo mostrava la propria maggiore criticità.
In concreto: su ciascuno dei due stampi il canale ausiliario è stato ricavato dal sistema di alimentazione esistente e collegato alle impronte.
Si tratta di una lavorazione meccanica sulle piastre, senza interventi sulla geometria del pezzo né sui parametri di pressa.
Costo e fermo macchina sono paragonabili a quelli di una riparazione ordinaria.
È questo che rende la soluzione applicabile a uno stampo già in produzione, anziché a uno da ricostruire.
Due famiglie di componenti, lo stesso principio
L'analisi di venting è stata sviluppata sui particolari delle due famiglie, comprendendo il coperchio e la cornice della prima famiglia, la cornice e il corpo della seconda.
Per entrambe le configurazioni è stato studiato il comportamento dello stampo senza predisposizione specifica di venting e con l'introduzione del sistema semi-attivo Venturi.
Questo ha permesso di verificare l'approccio su geometrie differenti e valutare l'efficacia della soluzione rispetto alle specifiche criticità di riempimento.
I dettagli del progetto
Il progetto riguardava componenti in alluminio di medie dimensioni, a singola impronta e con un requisito prevalentemente estetico.
Il difetto ha un nome: blister, ovvero bolle sotto la superficie del pezzo.
Derivano dall'aria rimasta intrappolata nella fusione, nelle zone immediatamente sotto la pelle.
Sul pezzo grezzo non sono visibili.
Ma per la verniciatura i pezzi vengono riscaldati a 80-100 °C, e con l'aumento della temperatura aumenta anche la pressione dell'aria intrappolata: le bolle più vicine alla superficie emergono e il difetto compare.
Si manifestava quindi a fine ciclo, quando il pezzo era già stato fuso, estratto, sbavato e movimentato — e a quel punto non poteva più essere accettato: diventava scarto.
La conseguenza pratica è che il problema non si risolve in verniciatura.
Si risolve a monte, eliminando l'intrappolamento dell'aria durante il riempimento dello stampo.
Prima di intervenire fisicamente sulle attrezzature è stata sviluppata un'analisi di venting attraverso simulazione.
Lo studio ha interessato differenti componenti delle due famiglie, analizzando il comportamento del riempimento nelle configurazioni esistenti e confrontandolo con una soluzione dotata di venting semi-attivo.
L'obiettivo era comprendere dove l'aria tendesse a rimanere intrappolata e valutare preventivamente l'effetto di un sistema di evacuazione più efficace.
La simulazione ha quindi permesso di trasformare una problematica riscontrata in produzione in un fenomeno leggibile e analizzabile prima dell'intervento sullo stampo.
Uno dei principali vincoli del progetto era limitare l'impatto dell'intervento.
La soluzione è stata quindi sviluppata con l'obiettivo di correggere la problematica senza modifiche sostanziali a: lo stampo esistente, la macchina, la pressa.
Questo approccio permette di concentrare l'investimento sulla causa reale dell'inefficienza, preservando quanto già presente e funzionale nell'impianto produttivo. Invece di sostituire l'intero sistema, l'attività parte quindi dall'analisi del processo per individuare la modifica capace di generare il maggiore beneficio con il minore impatto sull'attrezzatura.
Il valore dell'intervento sta soprattutto nel cambio di prospettiva.
Il problema emergeva durante la verniciatura, ma la sua origine doveva essere ricercata molto prima, durante la fase di fusione e riempimento dello stampo.
Attraverso la simulazione è stato possibile: Analizzare il comportamento del riempimento.
Individuare le aree interessate dalla presenza di aria.
Confrontare differenti strategie di venting.
Verificare virtualmente l'effetto del sistema Venturi.
Definire un intervento mirato sugli stampi esistenti.
In questo modo una difettosità apparentemente legata alla fase di finitura è stata affrontata intervenendo direttamente sulle condizioni che la generavano.
I difetti che comparivano in verniciatura sono stati eliminati.
Il cliente riferisce che i pezzi scartati, in precedenza la totalità della produzione, sono scesi sotto il 3%.
La misura documentata di questo caso è quella della simulazione riportata sopra, che mostra dove l'aria cessa di restare intrappolata.
Questo progetto mostra come uno stampo problematico non debba necessariamente essere sostituito.
Attraverso analisi CAE, studio del venting e implementazione mirata del sistema Venturi, è possibile intervenire sulla causa delle inefficienze mantenendo gran parte dell'infrastruttura produttiva esistente.
L'obiettivo è trasformare uno stampo che genera scarti e instabilità qualitativa in un processo più efficace, intervenendo dove realmente necessario.
Analizzare il difetto.
Comprendere il processo.
Modificare solo ciò che serve.