




























Ottimizzazione del processo di riempimento attraverso l'applicazione di un sistema Venturi
Alluminio, stampo a due impronte, qualità tecnica.
Con il nostro metodo MolDna® il tuo processo diventa un asset aziendale.
Misuriamo il ciclo produttivo e consegniamo, documentata, la finestra di parametri entro cui produrre: più produzione, meno scarti.
A chi ci rivolgiamo
Garantiamo prodotto, tempi e commessa. La responsabilità del risultato è nostra, dal disegno al pezzo conforme.
Un modello del processo di iniezione, costruito sulle vostre presse. Rimane di vostra proprietà.
Riduzione di scarti e porosità attraverso la misurazione del processo di fusione.
Come lavoriamo · filiera
Per chi acquista, seguiamo l'intera filiera nelle quattro fasi.
Per chi produce, interveniamo direttamente sulla produzione esistente per ottimizzarla.
Fase 01
Partiamo dal prodotto e affianchiamo il cliente nelle scelte costruttive e di finitura — geometrie, spessori, tolleranze, superfici — per ottimizzare la producibilità e la resa finale del pezzo.
Co-designFase 02
Progettato sul pezzo: simuliamo il riempimento, sviluppiamo lo stampo, lo costruiamo e lo collaudiamo fino al raggiungimento dello standard qualitativo richiesto.
Multi-materialeFase 03
Pila, installato a bordo pressa, rileva a ogni ciclo pressioni, temperature e tempi.
I dati vengono correlati con la qualità dei pezzi prodotti, per individuare i parametri realmente influenti e la loro impostazione ottimale.
Fase 04
Le specifiche tecniche per produrre in modo ottimale e ridurre gli scarti, documentate e di proprietà del cliente.
Il processo non dipende più dai tentativi di messa a punto né dalla singola persona.
Pila è il dispositivo che installiamo sulla pressa per misurare il processo ciclo dopo ciclo. Invece di ricercare la regolazione per tentativi, sottoponiamo lo stampo a un piano di prove strutturato, il DOE: facciamo variare i parametri significativi e misuriamo le quote del pezzo.
Poche decine di cicli sono sufficienti per caratterizzare lo stampo e definire il punto di lavoro.
Registra pressione, velocità di iniezione, temperature e tempi.
Le misure di ogni ciclo vengono incrociate con i parametri impostati, per stabilire quali incidono realmente sul risultato e in quale misura.
I parametri entro cui il pezzo risulta conforme vengono documentati: il setup diventa ripetibile senza una nuova messa a punto.
Referenze
Alcune di loro.
Casi studio
Ottimizzazione del processo di riempimento attraverso l'applicazione di un sistema Venturi
Alluminio, stampo a due impronte, qualità tecnica.
Controllo delle deformazioni e stabilità dimensionale attraverso simulazione Moldex3D e analisi DOE
ABS, stampo 1+1, qualità estetica, componente di grandi dimensioni.
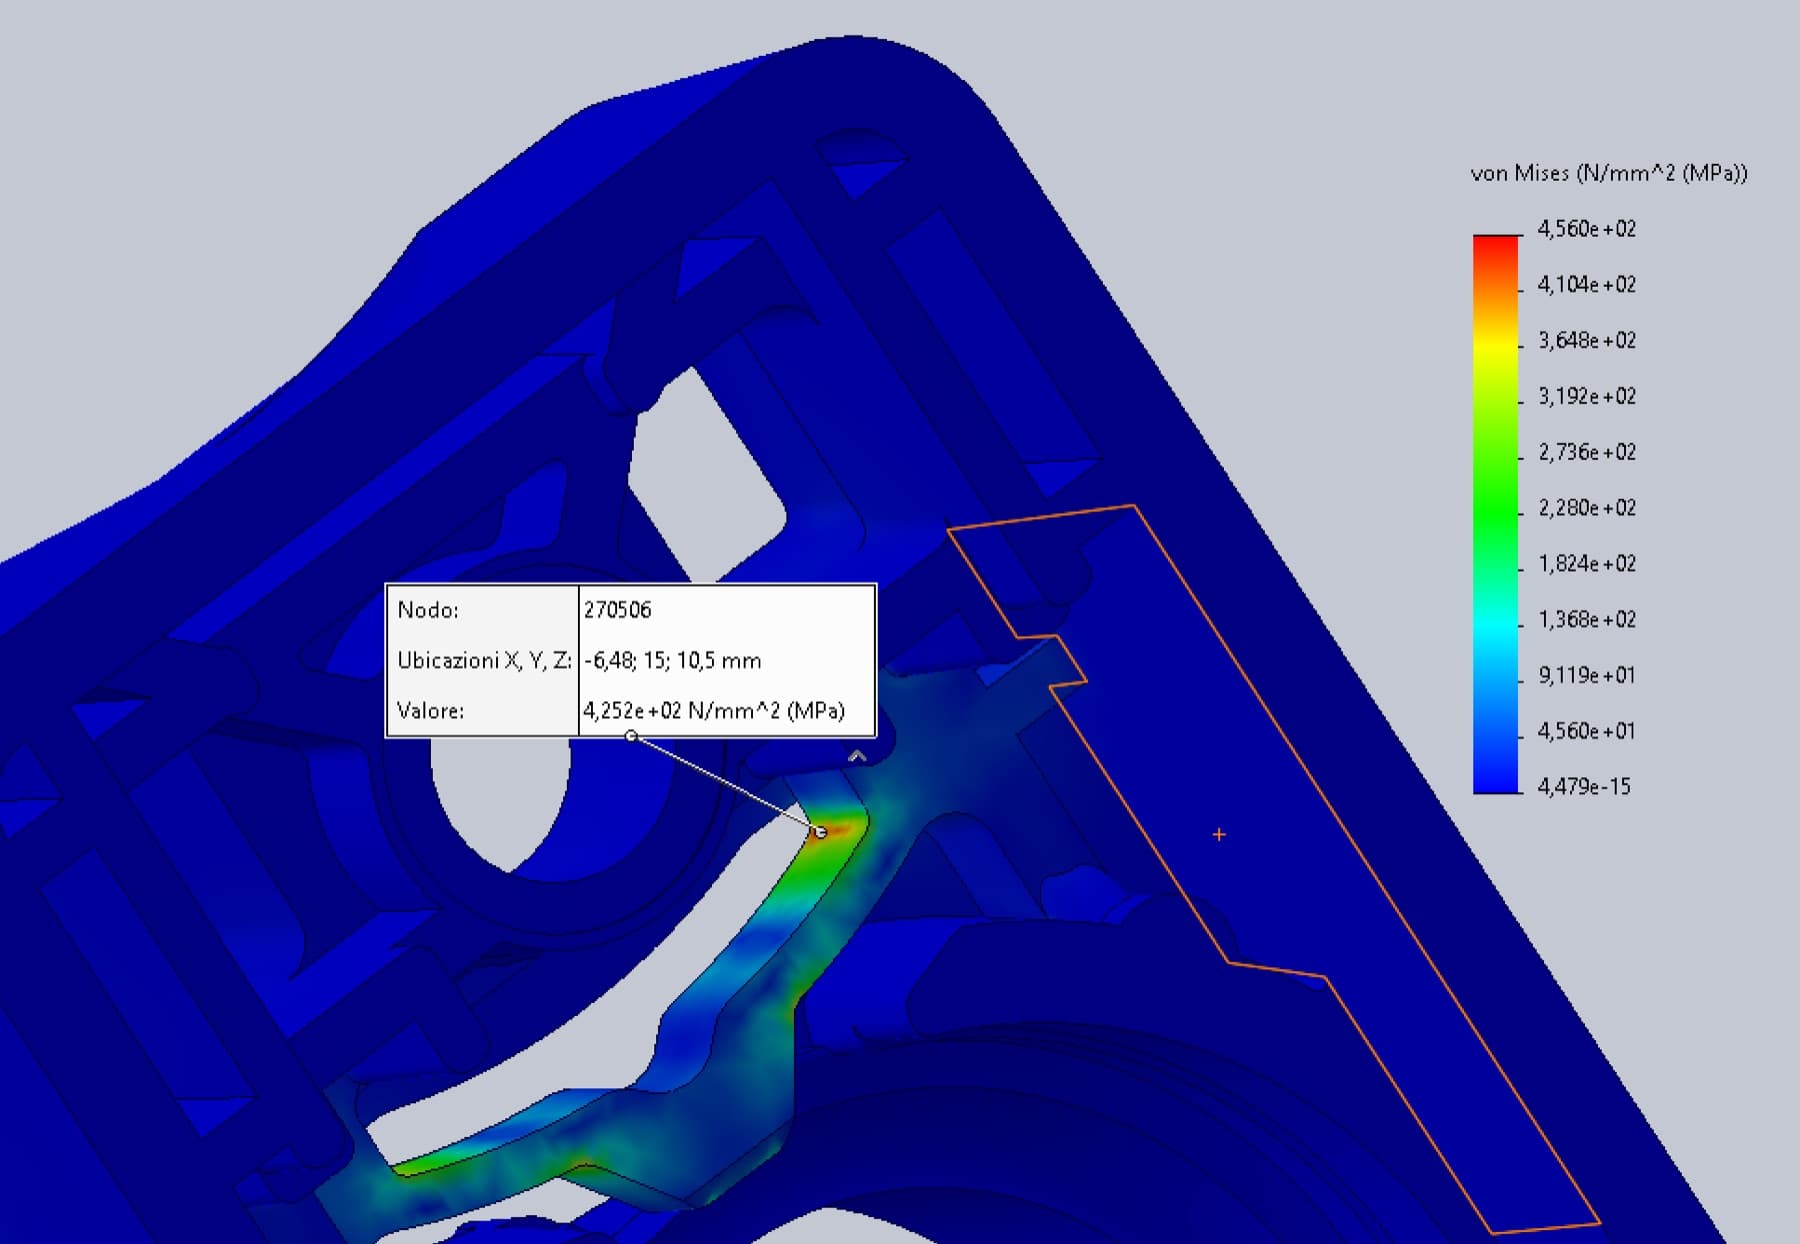
Dal concept al prodotto validato a norma, con le correzioni introdotte in fase di progetto, dove il costo dell'intervento è minimo
POM e zama, un'impronta per pezzo, qualità estetica.
Team TF Lab
Contattaci
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.