Stampi · Guida
Costruzione stampi: come si realizza uno stampo per pressofusione e per materie plastiche
Come si costruisce uno stampo per pressofusione e per materie plastiche: progetto, acciai, lavorazioni, campionatura in pressa e durata in cicli.
TF Lab6 min di lettura
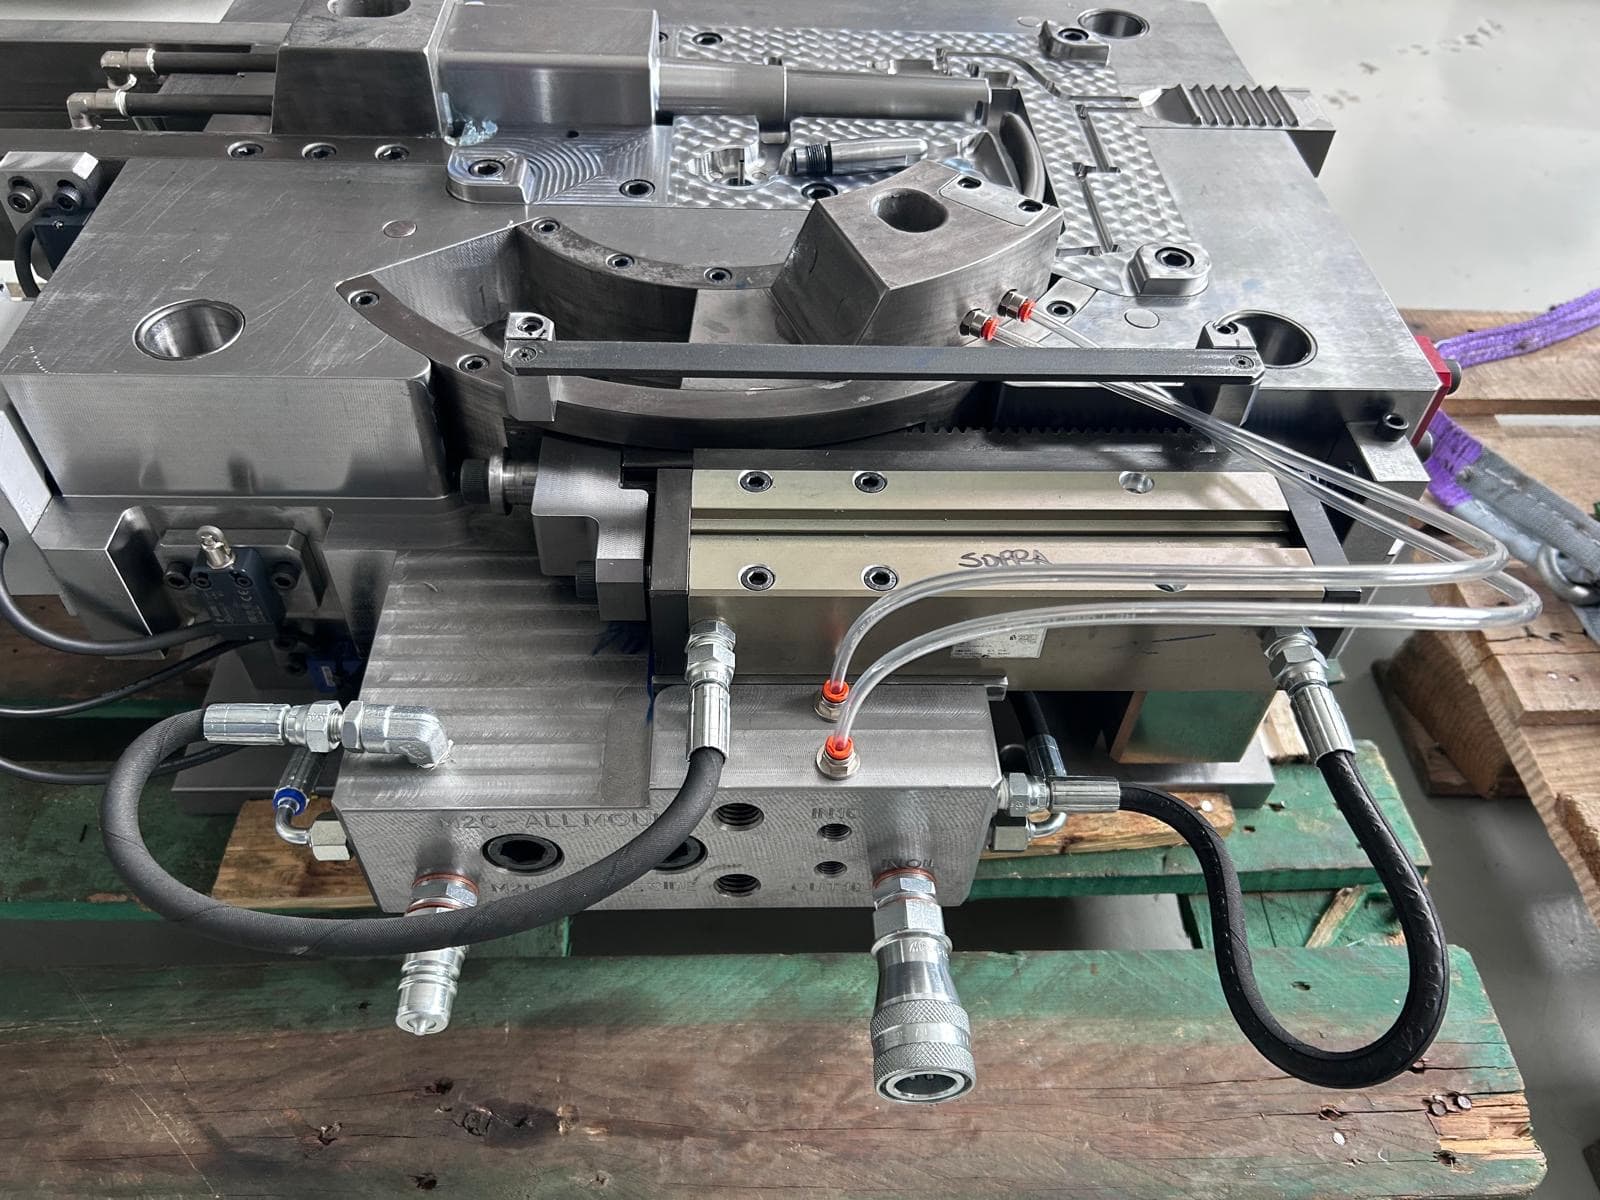
Uno stampo è l'attrezzatura che dà forma al pezzo: due metà in acciaio che, chiuse in pressa, formano una cavità in cui si inietta metallo fuso o plastica. Per costruirlo servono il progetto, la scelta dell'acciaio, le lavorazioni, i trattamenti, il montaggio e la campionatura in pressa. Le capacità dello stampo si definiscono in progetto, prima di iniziare le lavorazioni.
Quali sono le fasi della costruzione di uno stampo?
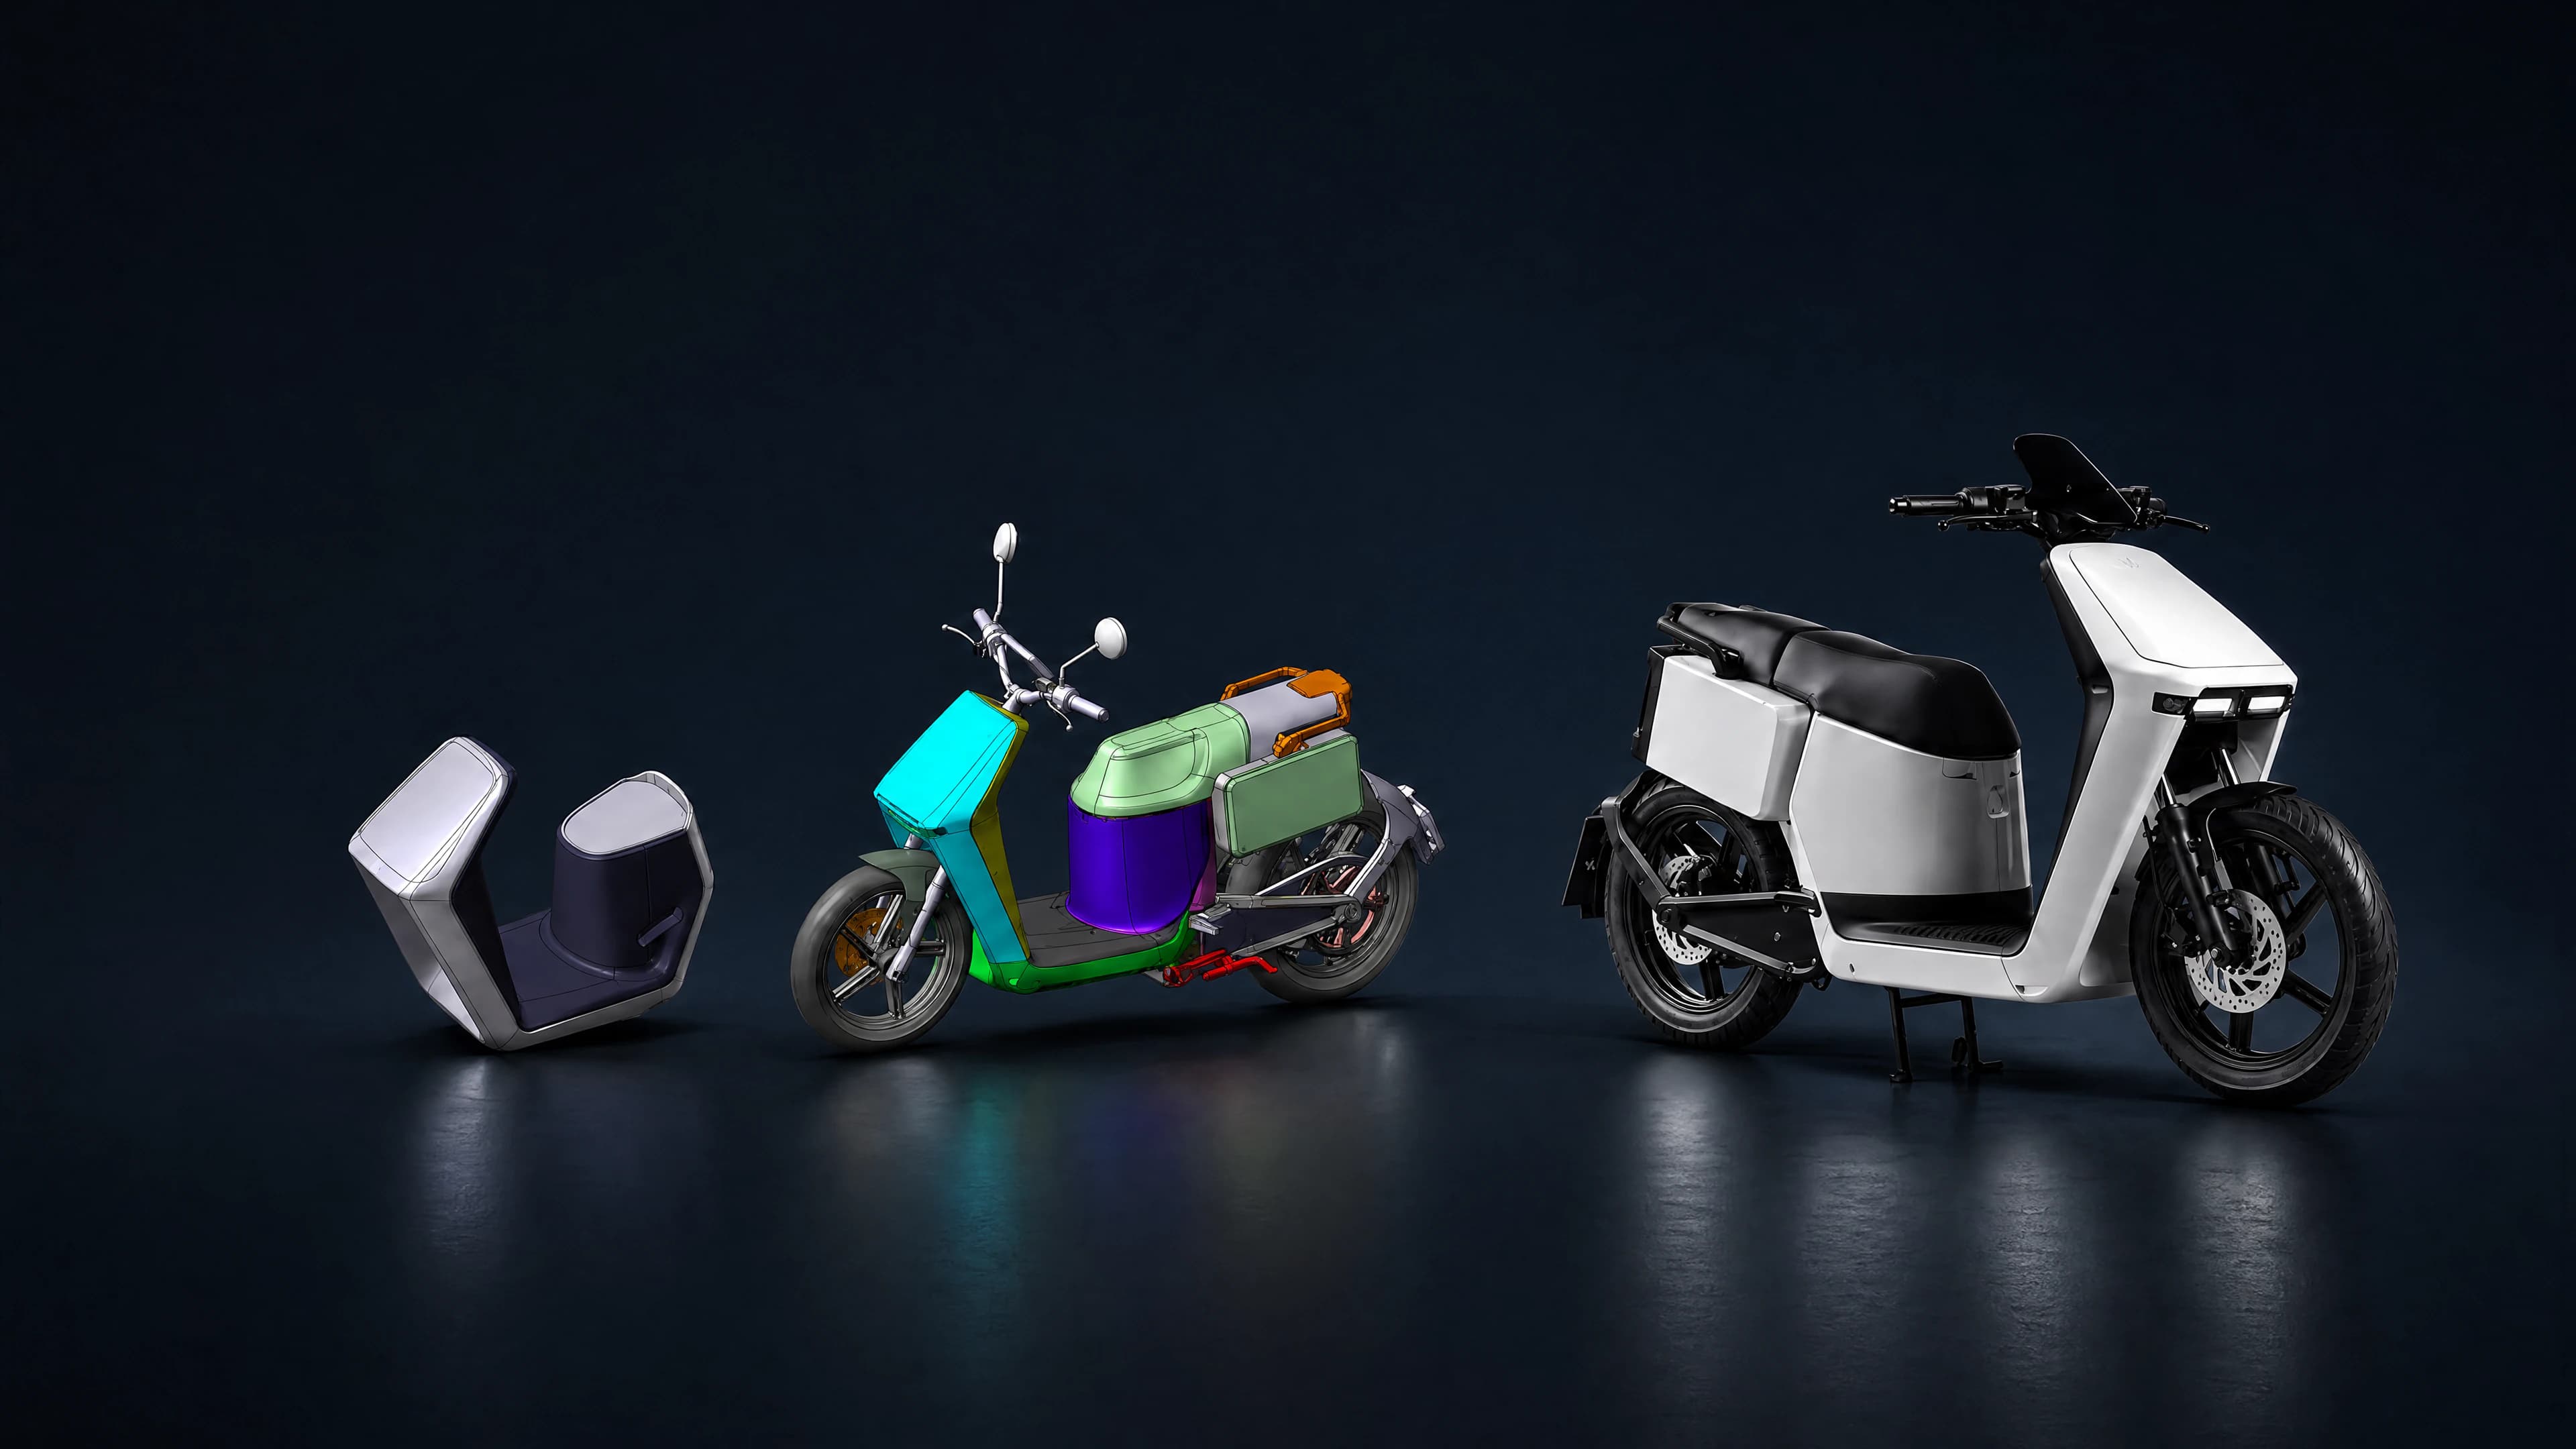
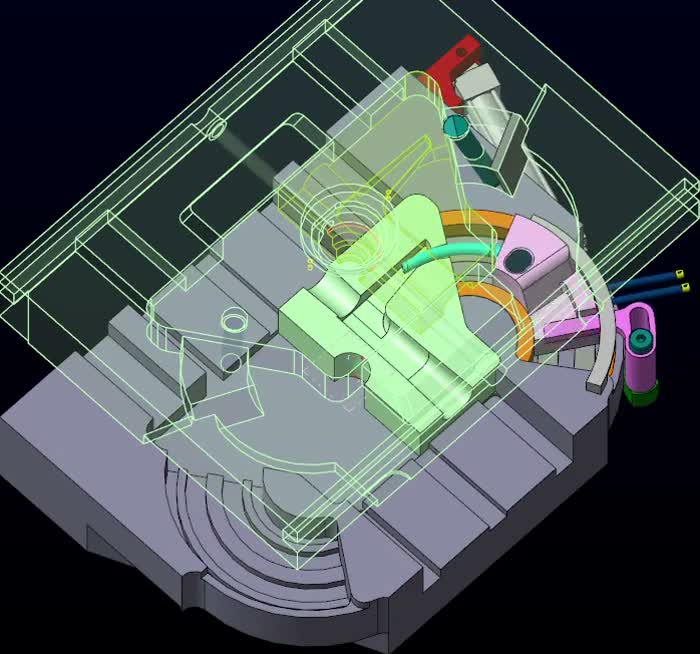
Prima di disegnare lo stampo si verifica che il pezzo sia producibile, esaminando geometria, spessori, materiale, riempimento e resistenza. Si progetta quindi lo stampo in funzione della pressa su cui lavorerà, del materiale che riceverà e delle condizioni di produzione previste.
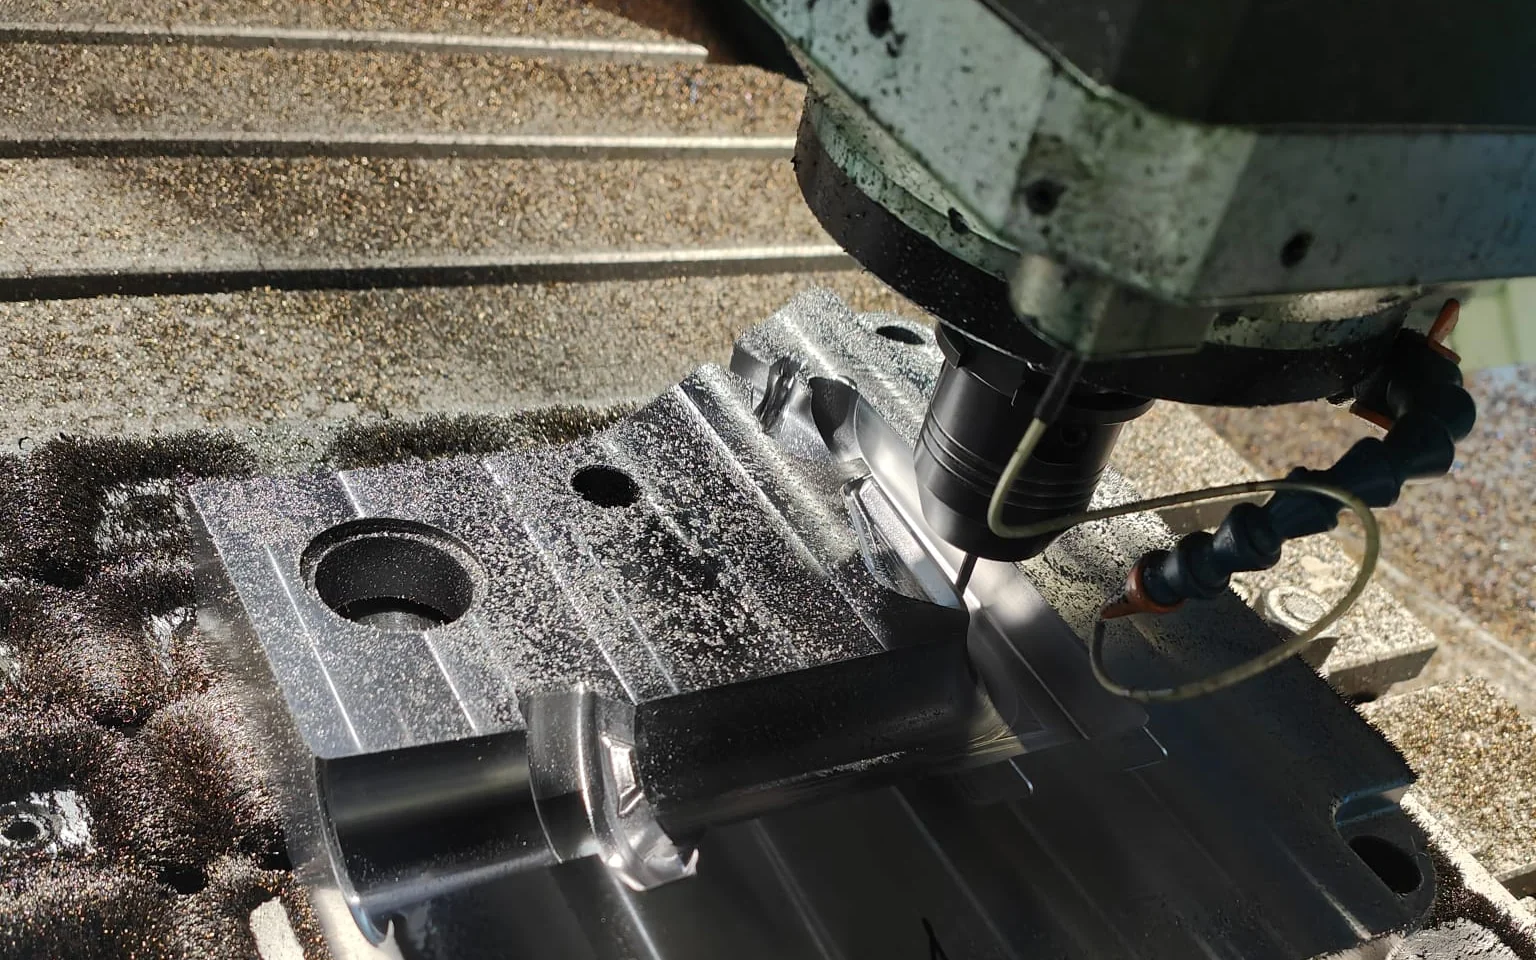
Con il progetto approvato si scelgono gli acciai e si passa alla costruzione. Le lavorazioni comprendono la fresatura delle piastre, la foratura dei circuiti di condizionamento, l'elettroerosione dove l'utensile non arriva, i trattamenti termici e superficiali, la finitura della cavità e il montaggio dei componenti, dagli estrattori alle guide. L'ordine dipende dall'acciaio scelto.
Lo stampo finito va in pressa per la campionatura: si producono i primi pezzi, si misurano e si eseguono le correzioni necessarie, ripetendo le prove fino al pezzo conforme. Si consegnano infine i parametri verificati, perché il lotto successivo riparta da condizioni note.
Perché il progetto pesa più della costruzione?
Una modifica sul disegno è un'ora di lavoro. La stessa modifica a stampo costruito comporta lo smontaggio, la rilavorazione in officina, il rimontaggio e una nuova campionatura, con la pressa ferma per tutta la durata dell'intervento.
Alcune scelte diventano definitive con la costruzione. In un caso pubblicato da TF Lab, un'unica attrezzatura produce dieci configurazioni diverse dello stesso rubinetto, con un cambio versione di mezz'ora. Questa capacità è stata prevista in progetto; introdurla dopo avrebbe richiesto dieci stampi. Il caso completo.
Prima della costruzione si usano quindi strumenti che costano poco rispetto a una modifica dello stampo: la verifica agli elementi finiti per le parti che devono resistere a un carico e la simulazione di riempimento per capire come il materiale entra nella cavità e dove resta l'aria. Come lavora la simulazione e dove si ferma lo spiega l'articolo sulla simulazione del riempimento.
Quale acciaio si usa per uno stampo?
La scelta dipende dal materiale da stampare. Nella pressofusione di alluminio lo stampo riceve metallo fuso a ogni ciclo e si raffredda subito dopo. Lo shock termico ripetuto produce una rete di cricche superficiali: la fatica termica è la causa più frequente di fine vita degli stampi per pressofusione. Si usano di norma acciai per lavorazioni a caldo come l'1.2344 (AISI H13), resistenti allo shock termico e alla fatica termica.
Nello stampaggio di materie plastiche le sollecitazioni termiche sono minori. Contano la lucidabilità, la lavorabilità, la resistenza alla corrosione e, con le plastiche caricate vetro, la resistenza all'usura. Fra gli acciai per stampi plastica c'è l'1.2738 (AISI P20), fornito già bonificato a una durezza che permette di lavorarlo senza tempra successiva.
Dove la ruggine non è accettabile, come in ambienti umidi, nel medicale o per i pezzi trasparenti, oppure dove serve un'ottima lucidabilità, si sceglie per inserti e tasselli un inossidabile come l'1.2083, che mantiene anche i canali di raffreddamento liberi dalla ruggine.
Quali lavorazioni servono per costruire uno stampo?
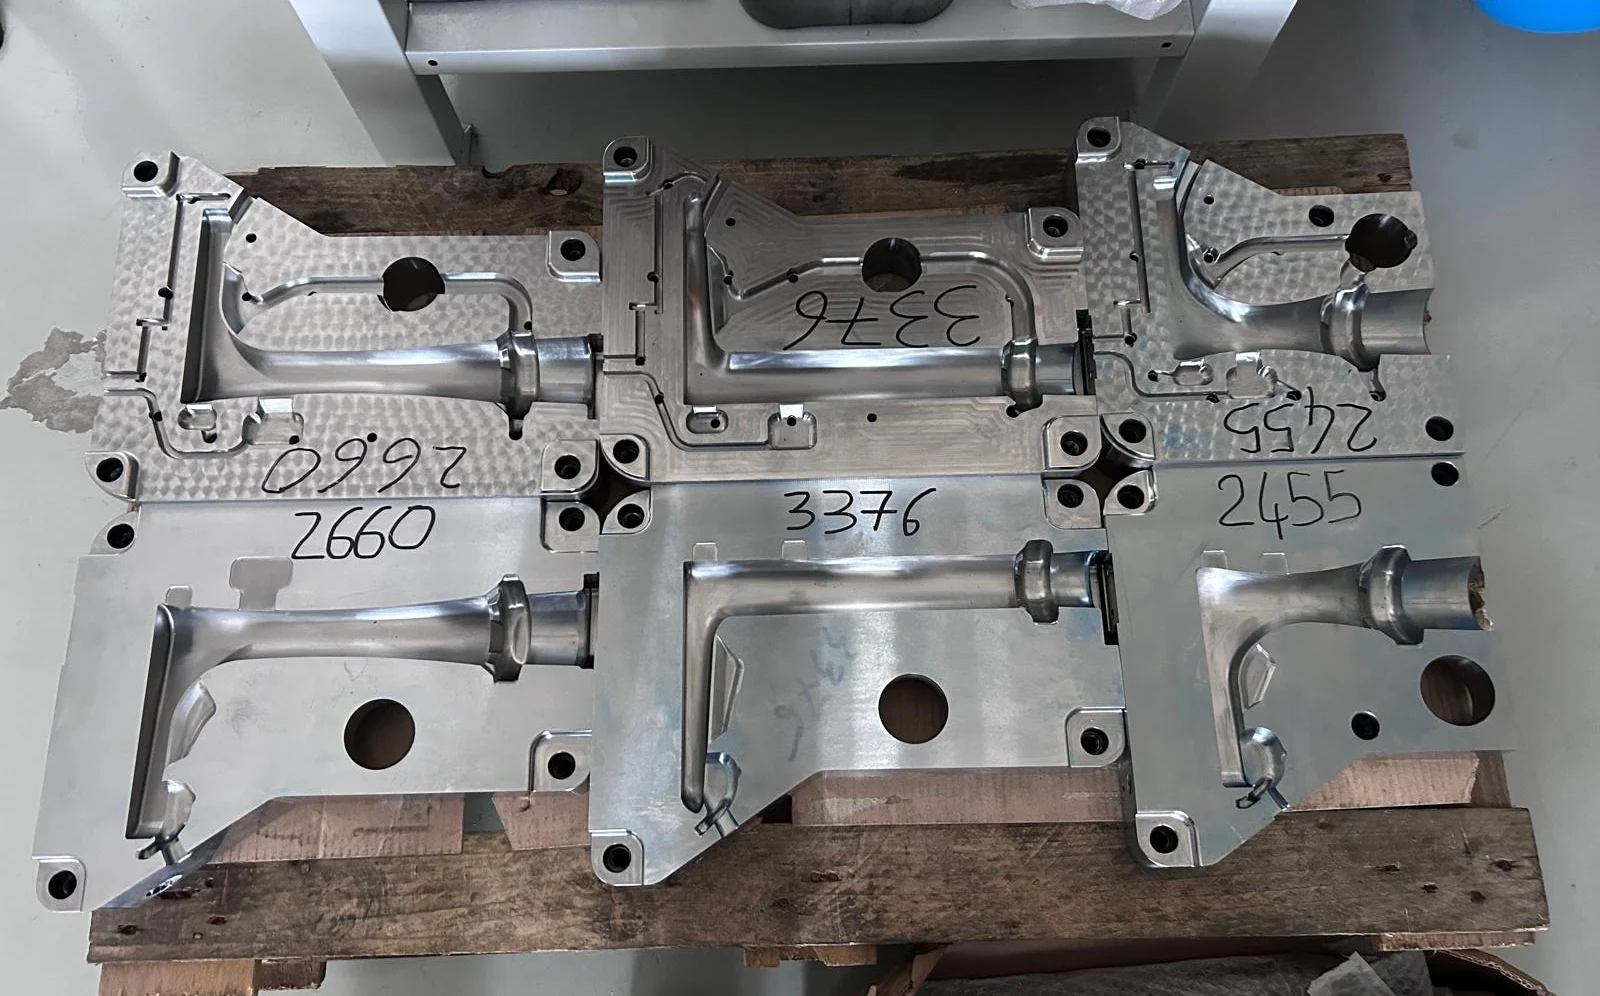
Le piastre si sgrossano e si fresano fino alla forma della cavità. Si fresano o si forano anche i circuiti di condizionamento, in cui scorre il fluido che tiene lo stampo alla temperatura di lavoro. La loro posizione incide sul raffreddamento del pezzo e si decide in progetto.
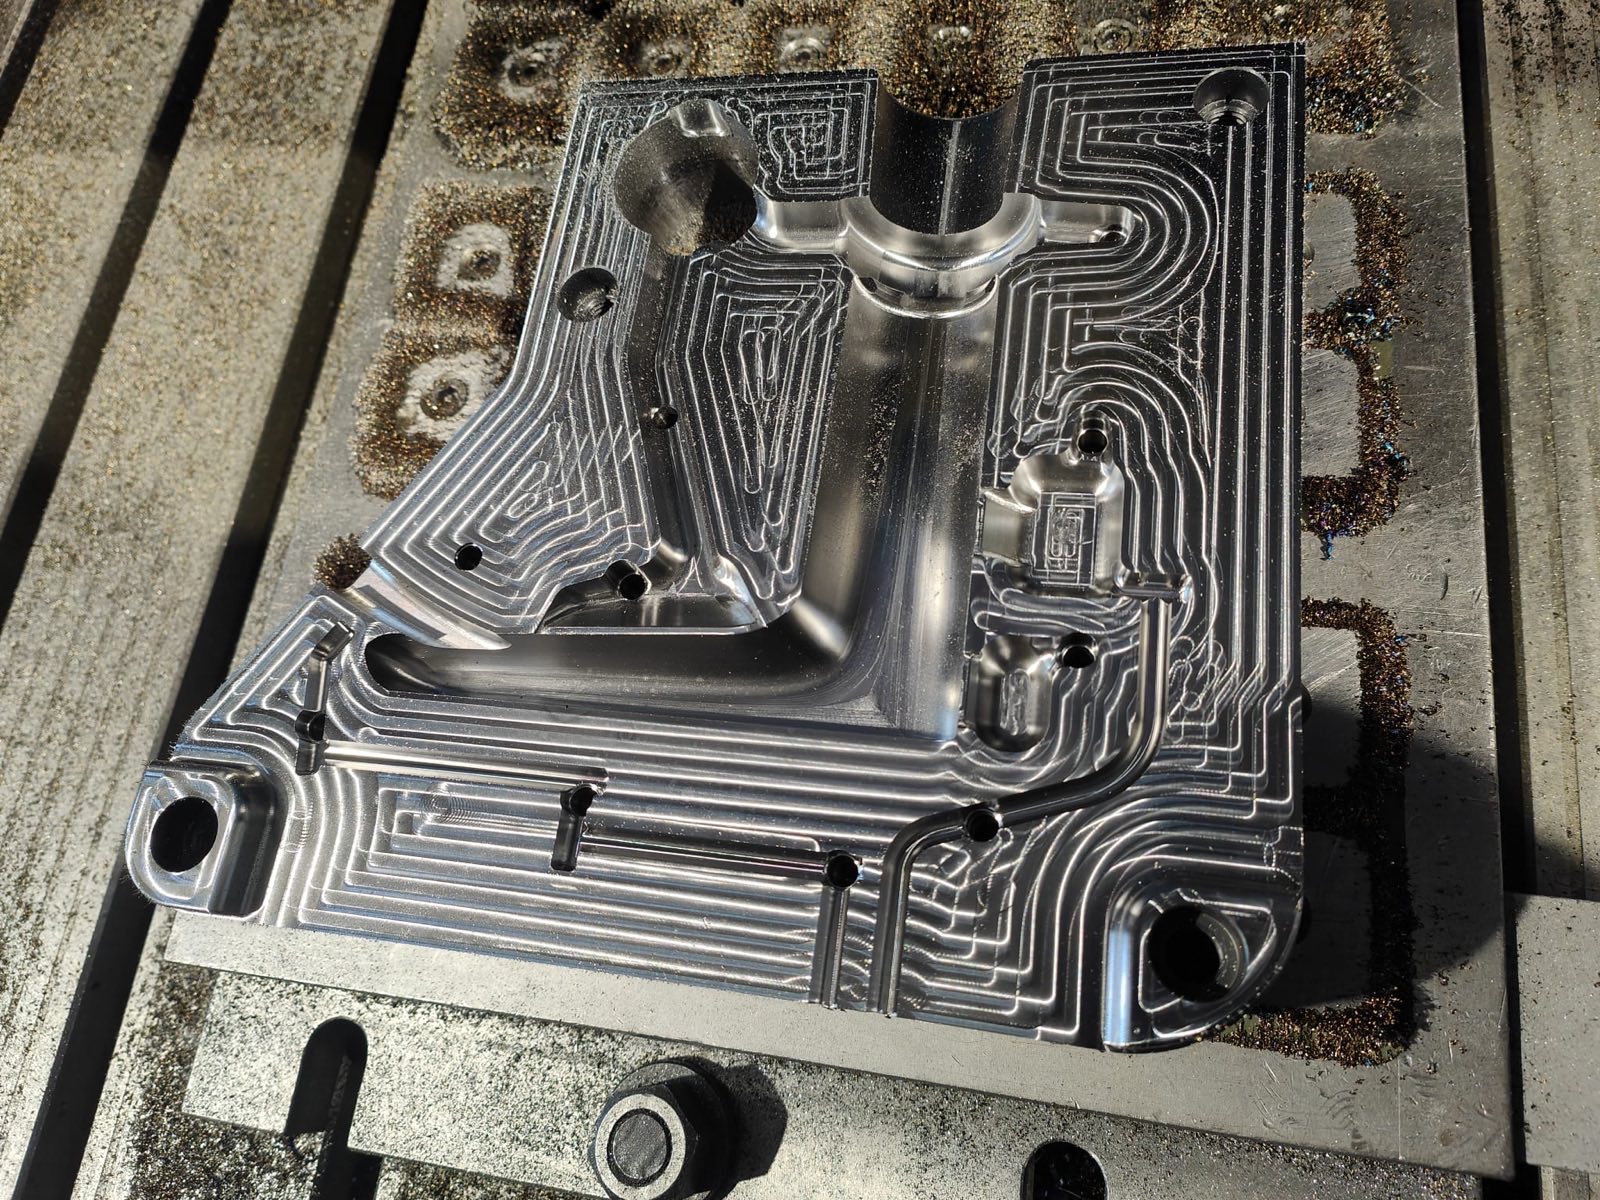
Nelle nervature profonde e negli spigoli vivi interni, dove la fresa non arriva, si lavora per elettroerosione: un elettrodo sagomato asporta il materiale con scariche elettriche. Buona parte dei dettagli di una cavità si ottiene così.
Alcuni particolari si possono costruire per fabbricazione additiva, che permette di realizzare canali di raffreddamento che seguono la forma del pezzo, impossibili da ottenere con forature in linea retta.
Sugli stampi per pressofusione la superficie della cavità si tratta spesso con la nitrurazione, che ne aumenta la durezza e la resistenza all'usura e contrasta le cricche da fatica termica.
Come si collauda uno stampo nuovo?
Il collaudo avviene con la campionatura in pressa. La prima prova verifica il funzionamento dello stampo: apertura, chiusura, movimenti e circuiti di raffreddamento. Le prove successive producono pezzi completi, che si misurano rispetto al disegno.
Le correzioni riguardano di solito il raffreddamento, gli attacchi di iniezione, lo sfiato dell'aria e l'estrazione. Si ripete finché tutte le quote critiche rientrano nelle tolleranze.
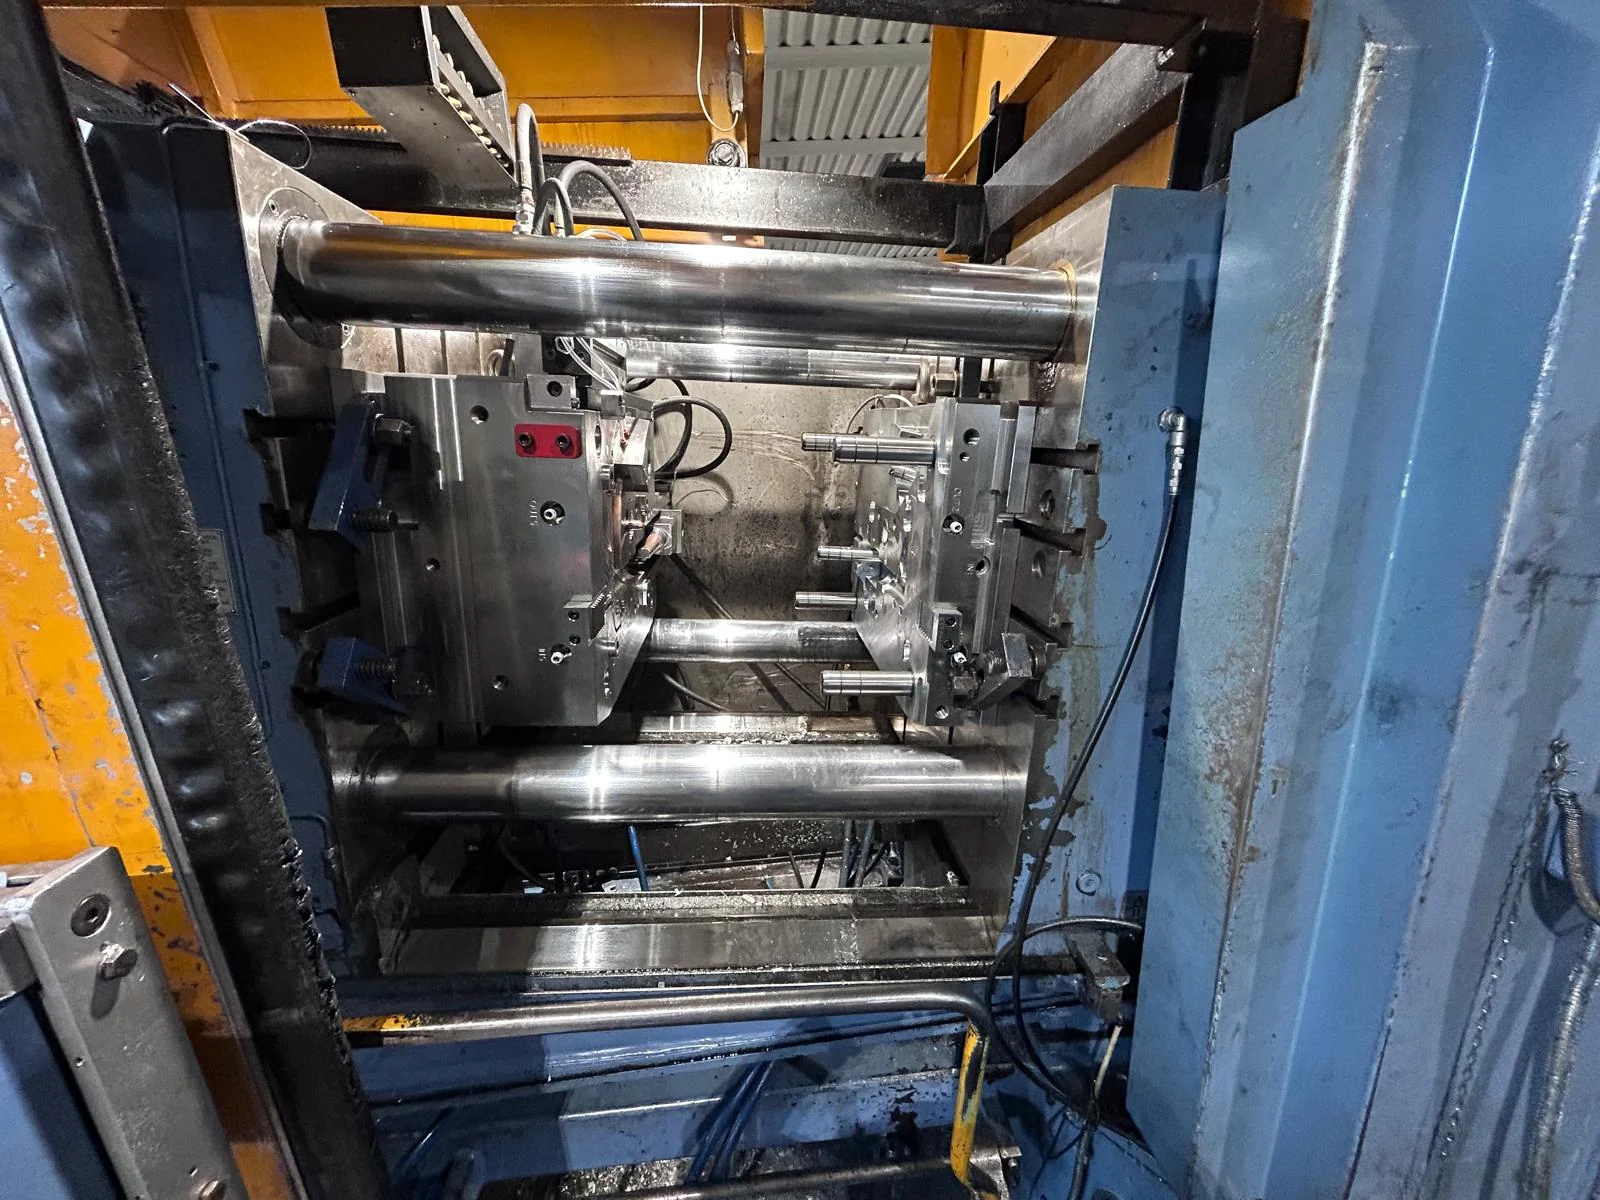
I parametri trovati in collaudo valgono per quella pressa: su un'altra macchina la stessa regolazione può dare un risultato diverso. TF Lab collauda lo stampo a bordo macchina e consegna le impostazioni con cui il pezzo è risultato conforme.
Quanto dura uno stampo?
La durata si misura in cicli e dipende dal materiale che lo stampo riceve, dalla qualità dell'acciaio e dal trattamento termico.
Per la pressofusione, l'International Zinc Association indica per uno stampo da zama una vita tipica intorno al milione di cicli, contro circa 200.000 per l'alluminio, che si cola a temperature più alte.
Uddeholm indica per gli inserti in H13 circa 125.000 cicli nei getti di alluminio per motore e trasmissione, che nei getti strutturali possono scendere a 75.000.
Sulla durata incide anche la manutenzione. Lo stampo si ferma periodicamente per essere riparato e, negli stampi per pressofusione, si ripristina lo strato nitrurato quando si consuma. Se è possibile recuperare uno stampo che produce difetti, si interviene sul punto che li genera.
FAQ
Domande frequenti.
È l'attrezzatura, di solito in acciaio, che contiene in negativo la forma del pezzo.
Montato in pressa, riceve il materiale fuso, lo tiene in forma mentre solidifica e lo rilascia a ogni ciclo.
Costruisce lo stampo a partire dal progetto: lavora le piastre, esegue l'elettroerosione, monta e aggiusta i componenti.
Il progettista decide come sarà fatto lo stampo e può lavorare presso lo stampista o in uno studio di progettazione separato.
Lo stampo per pressofusione lavora con metallo fuso a temperature molto più alte e subisce fatica termica: si costruisce con acciai per lavorazioni a caldo e spesso si nitrura.
Per lo stampo per plastica si privilegiano lucidabilità e resistenza alla corrosione.
Le due lavorazioni sono descritte nelle pagine [pressofusione](/fusione-metallo) e [stampaggio plastica](/stampaggio-plastica).
Le differenze tra zama e alluminio sono approfondite nella [guida alla pressofusione](/news/pressofusione-zama-alluminio).
Sì, ma la modifica richiede di smontarlo, rilavorarlo, rimontarlo e ripetere la campionatura, con la pressa ferma.
Alcune capacità, come il numero di versioni che lo stampo può produrre, devono essere previste in progetto.
TF Lab progetta e produce stampi per pressofusione di zama e alluminio e per materie plastiche: segue la costruzione, collauda lo stampo sulla pressa e consegna i parametri verificati.
Interviene anche sugli stampi esistenti che producono difetti.
[I servizi](/servizi).
Da leggere dopo
Pressofusione · Guida
Pressofusione di zama e alluminio: come cambia il processo
Zama su macchine a camera calda, alluminio su camera fredda: come cambiano ciclo, peso del pezzo, dettagli e difetti nella pressofusione delle due leghe.
Simulazione e misura · Articolo
Simulazione di riempimento dello stampo: cosa prevede e cosa va misurato
Cosa prevede la simulazione di riempimento dello stampo, dove si ferma e perché la velocità va misurata sulla pressa.
Team TF Lab
Contattaci
Il punto di partenza
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.