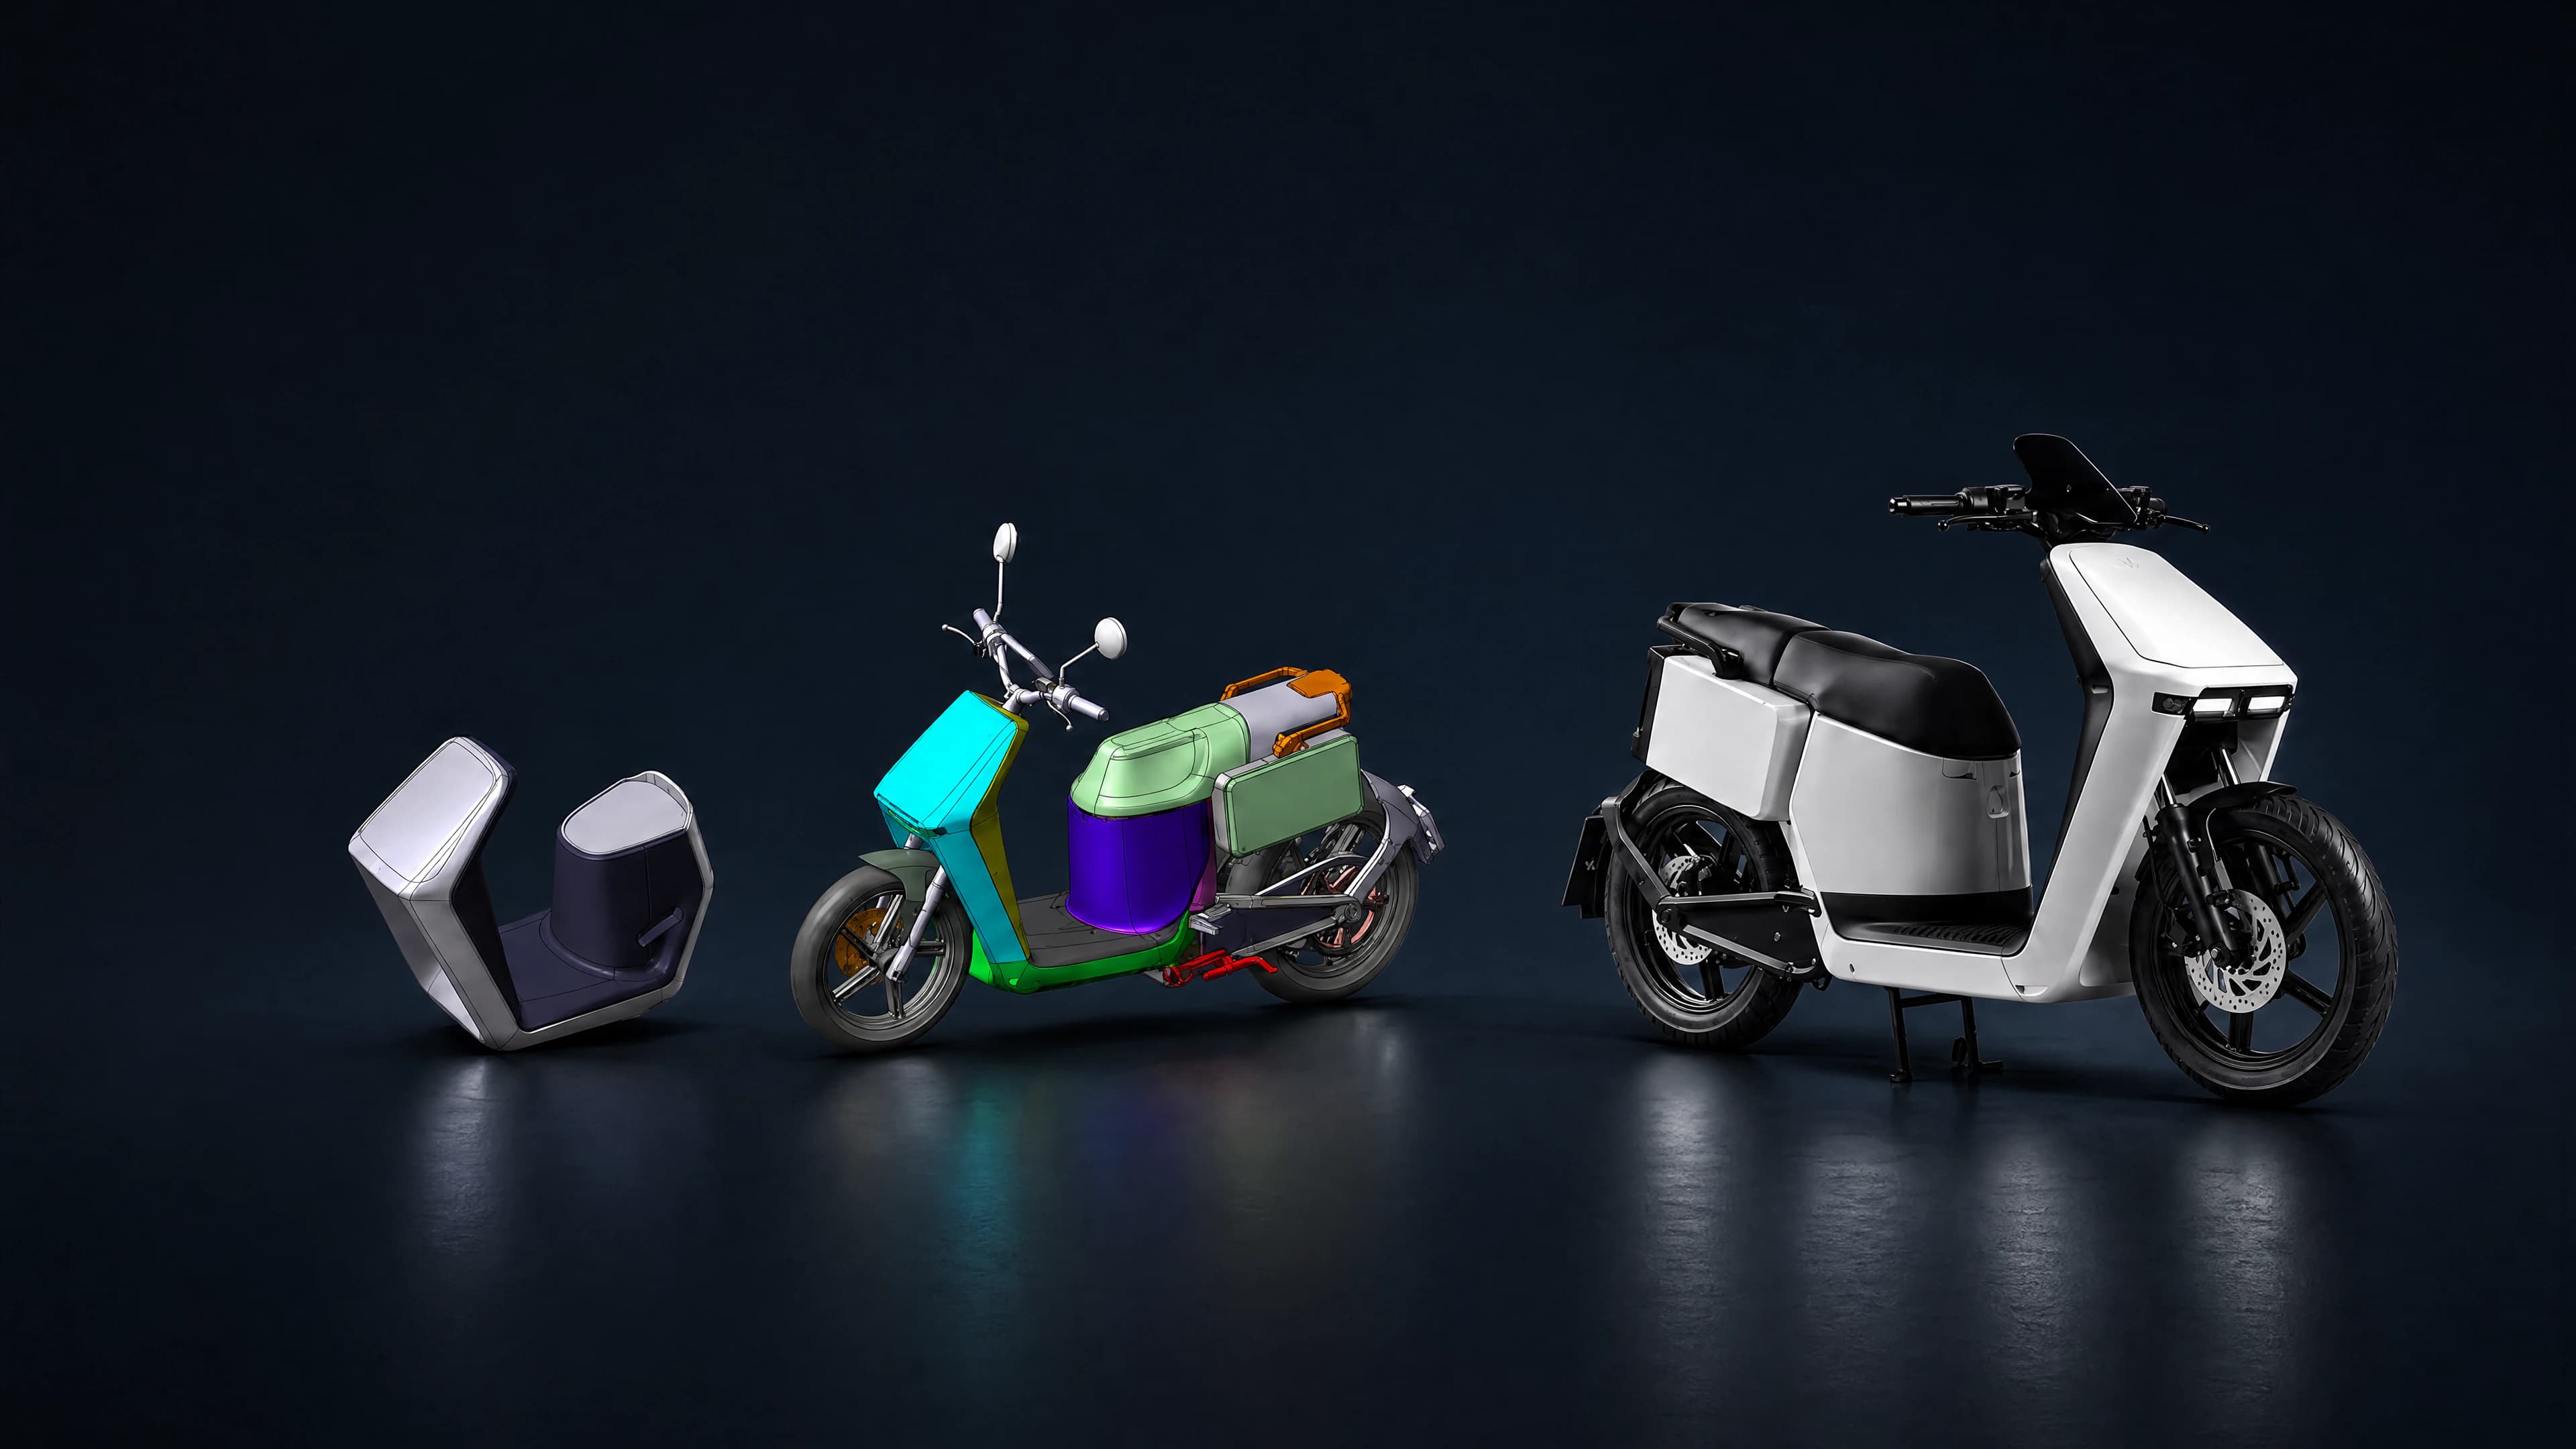
Stampaggio a iniezione · Guida
Stampaggio a iniezione: come funziona il ciclo, cosa si regola e da dove nascono i difetti
Stampaggio a iniezione: come funziona il ciclo, pressa, stampo, materiali, parametri da regolare e difetti tipici con le loro cause.
TF Lab8 min di lettura
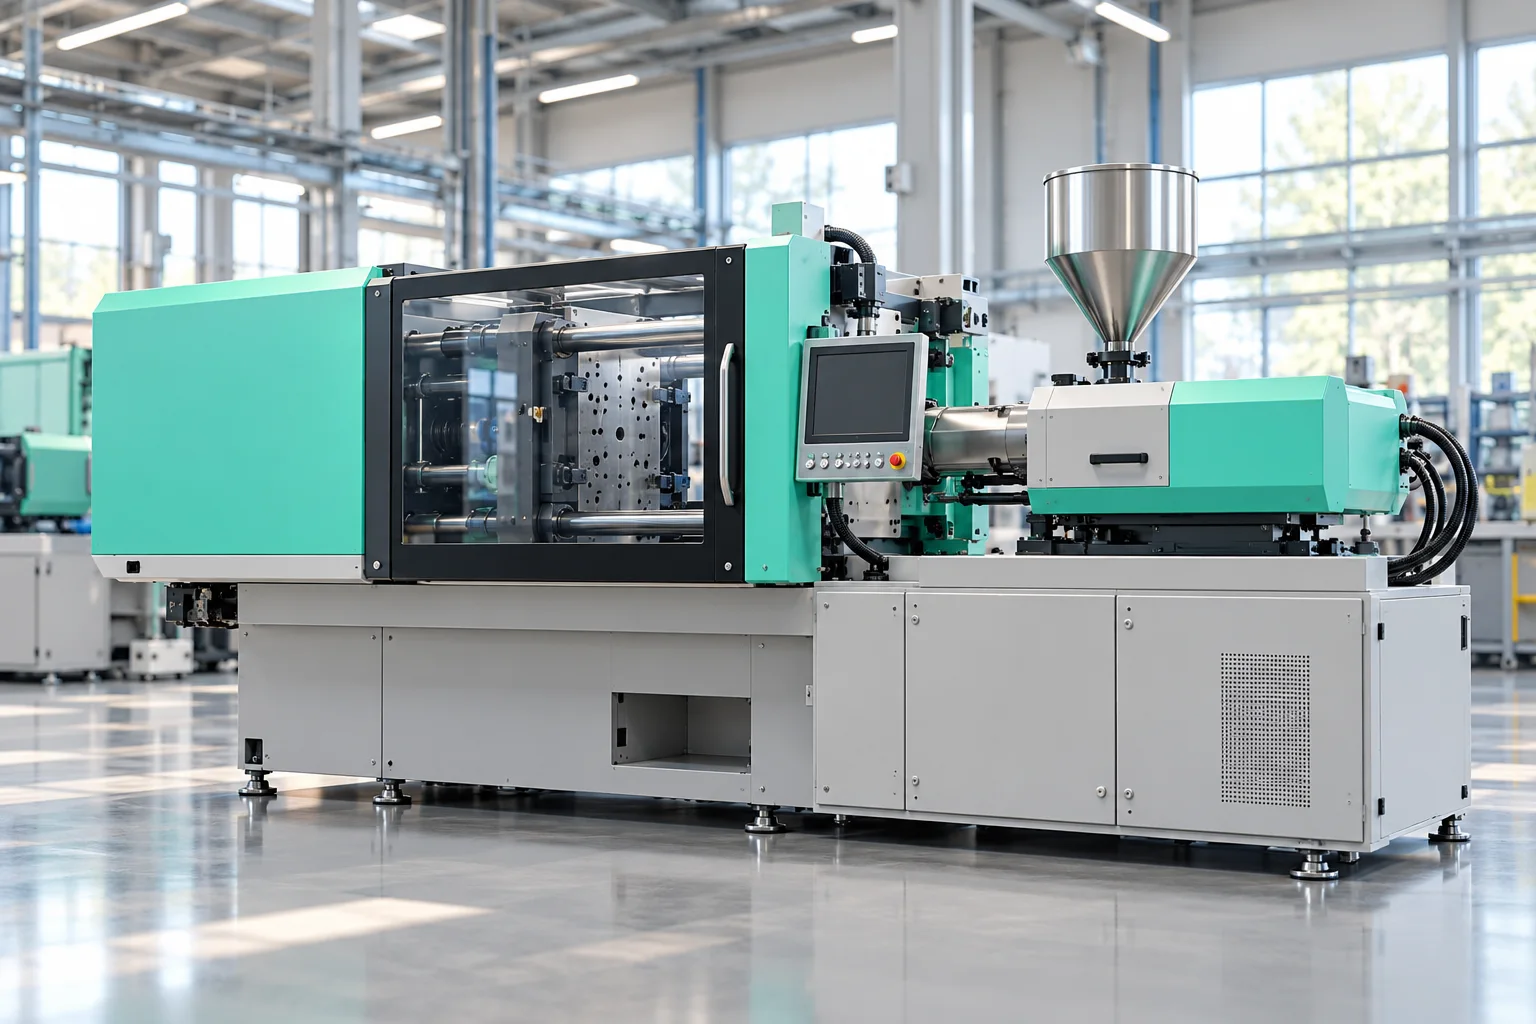
Lo stampaggio a iniezione è il processo con cui un materiale plastico, fuso nel cilindro di una pressa, viene iniettato in uno stampo chiuso, dove si raffredda e prende la forma della cavità. Il ciclo si ripete a ogni stampata e comprende plastificazione, riempimento, mantenimento, raffreddamento, apertura dello stampo ed estrazione. Conviene quando servono molti pezzi uguali, perché il costo dello stampo, che è la voce principale, si distribuisce sulla produzione.
Come funziona il ciclo di stampaggio a iniezione?
Il materiale arriva alla pressa in granuli, che nel cilindro vengono scaldati e fusi: questa fase è la plastificazione. Il calore proviene in parte dalle fasce riscaldanti attorno al cilindro e in parte dall'attrito generato dalla rotazione della vite. La temperatura del fuso dipende da entrambi i contributi.
Con lo stampo chiuso, il materiale fuso viene spinto nella cavità attraverso i canali di alimentazione e il punto di iniezione. Terminato il riempimento, la pressa passa al mantenimento e continua a spingere materiale per compensare il ritiro mentre il polimero si raffredda. Segue il raffreddamento, sempre a stampo chiuso, finché il pezzo è abbastanza solido da essere estratto. Lo stampo si apre, gli estrattori spingono fuori il pezzo e il ciclo ricomincia. Nel frattempo la vite ha già preparato il materiale per il ciclo successivo, in un tempo che non deve superare quello di raffreddamento.
Il tempo ciclo è il tempo necessario a completare tutte le fasi, da una stampata alla successiva. Il raffreddamento è di solito la fase più lunga: secondo la documentazione di Autodesk Moldflow può arrivare all'80% del ciclo, e una rassegna scientifica del 2025 lo colloca fra il 50 e l'80%. Per questo uno scambio di calore efficiente nello stampo è decisivo per accorciare il ciclo.
Un ciclo, visto dallo stampo
Com'è fatta una pressa a iniezione?
Una pressa ha due gruppi principali. L'unità di iniezione porta il materiale dalla tramoggia al cilindro riscaldato, dove la vite lo plastifica e lo spinge verso l'ugello, da cui entra nello stampo. L'unità di chiusura tiene chiuse le due metà dello stampo.
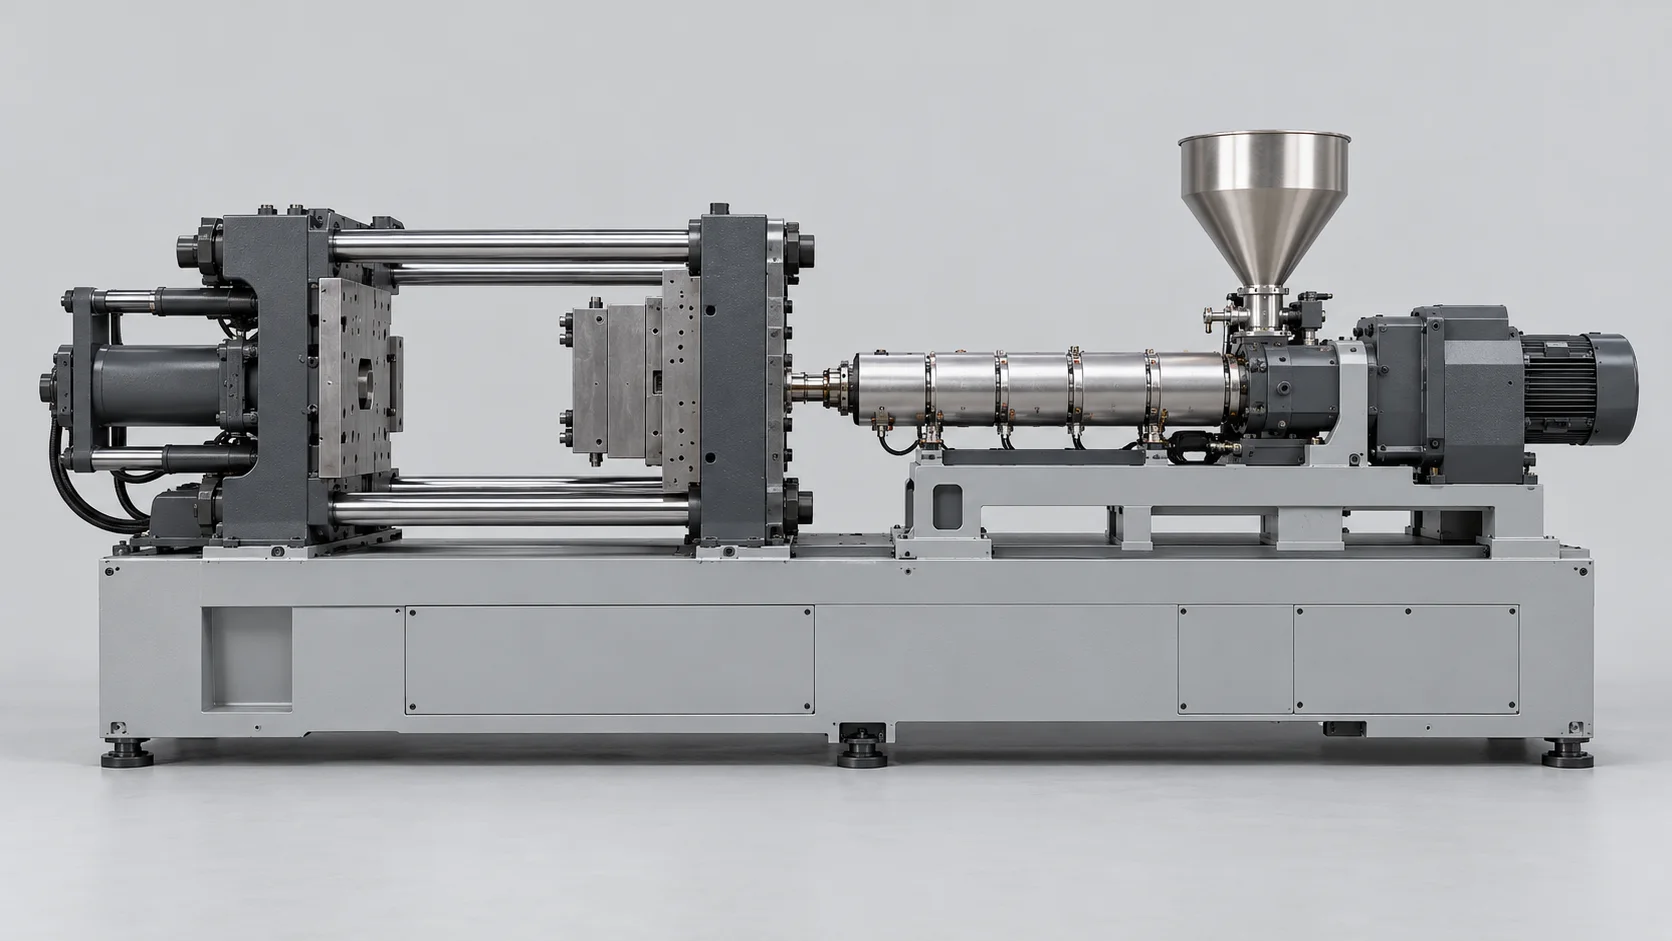
- 1 Tramoggia
- 2 Cilindro riscaldato, con la vite
- 3 Ugello
- 4 Stampo
- 5 Unità di chiusura
La forza di chiusura è la forza necessaria a tenere chiuso lo stampo durante il riempimento della cavità e il mantenimento. Dipende dalla pressione nella cavità e dall'area del pezzo proiettata sul piano di chiusura. Se la forza è insufficiente, le due metà dello stampo cominciano a separarsi e il materiale esce lungo la linea di chiusura, formando bave.
Com'è fatto uno stampo per materie plastiche?
Lo stampo contiene la cavità, cioè il negativo del pezzo, e i canali che la alimentano. Il punto di iniezione è il passaggio attraverso cui il materiale fuso entra nella cavità. In un sistema a canale freddo, i canali non sono riscaldati e il materiale al loro interno solidifica a ogni ciclo, diventando uno sfrido. Un sistema a canale caldo mantiene invece il materiale fuso fino al punto di iniezione, con meno scarto e una corsa di apertura più corta.
Gli sfiati lasciano uscire l'aria dalla cavità mentre il materiale avanza e, nella maggior parte dei casi, si trovano nei punti in cui termina il riempimento. Devono essere abbastanza profondi da far passare l'aria e abbastanza sottili da non lasciar passare il materiale. Gli estrattori spingono il pezzo fuori dallo stampo all'apertura. I circuiti di raffreddamento fanno circolare un fluido attorno alla cavità: la loro geometria determina come il calore viene sottratto al pezzo. Il raffreddamento va mantenuto uniforme, salvo quando una differenza voluta serve a ridurre la deformazione o ad aiutare l'estrazione.
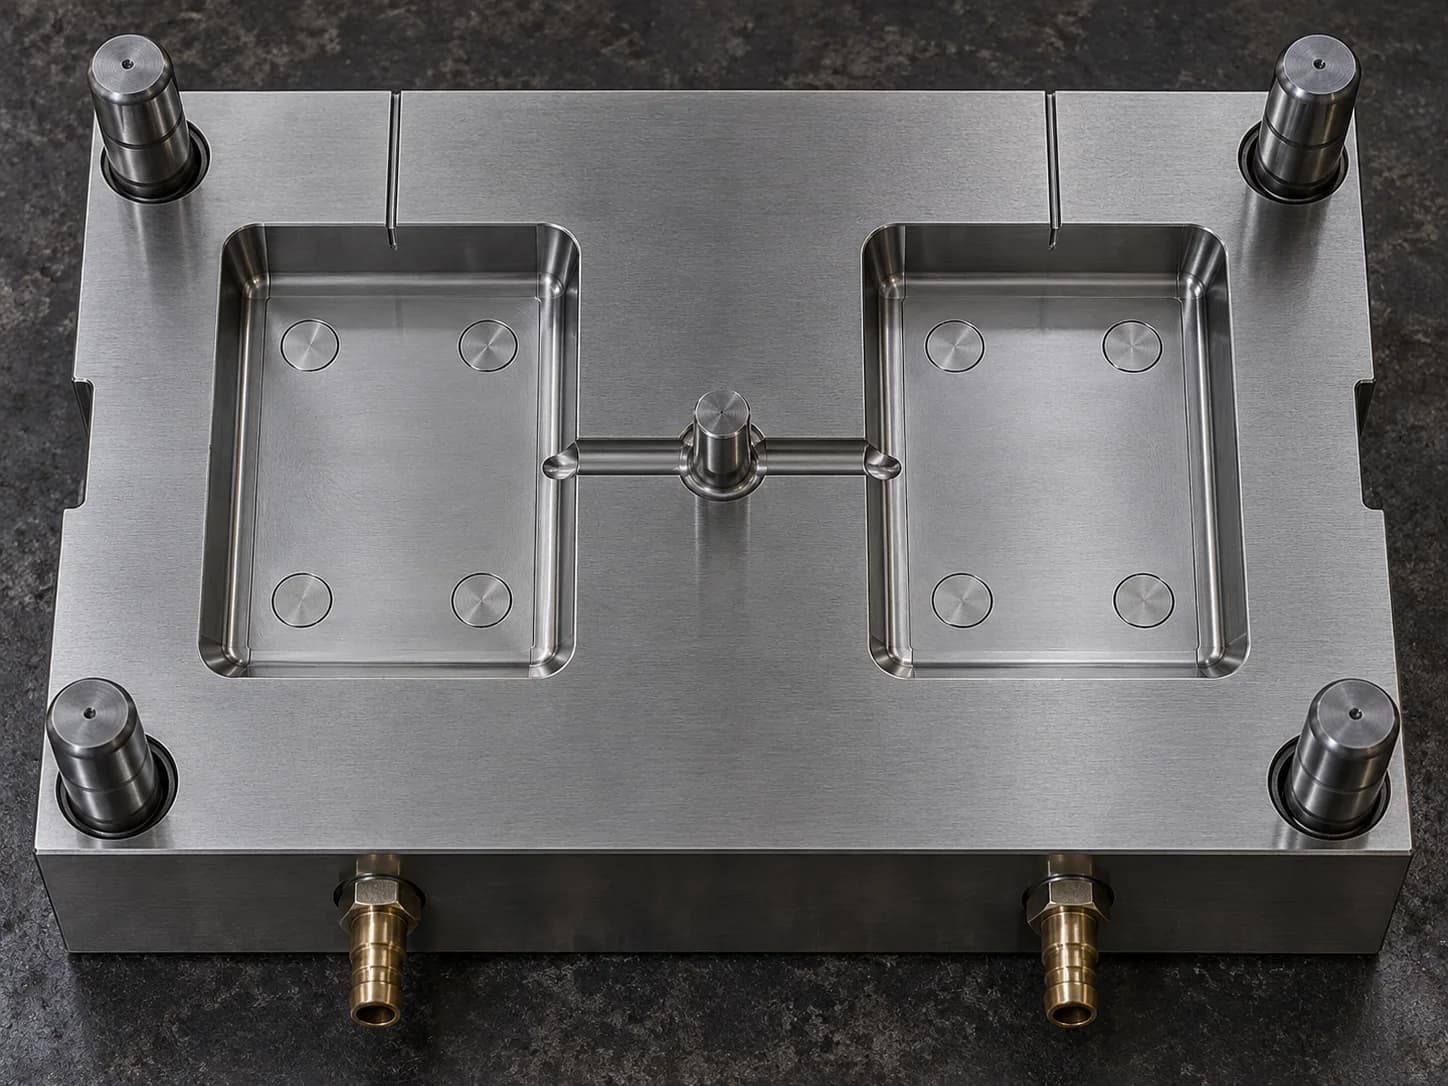
- 1 Cavità
- 2 Canale di alimentazione
- 3 Punto di iniezione
- 4 Estrattori
- 5 Sfiati
- 6 Raffreddamento
La progettazione e la costruzione di uno stampo, dagli acciai al collaudo, sono spiegate nella guida alla costruzione degli stampi.
Quali materiali si stampano a iniezione?
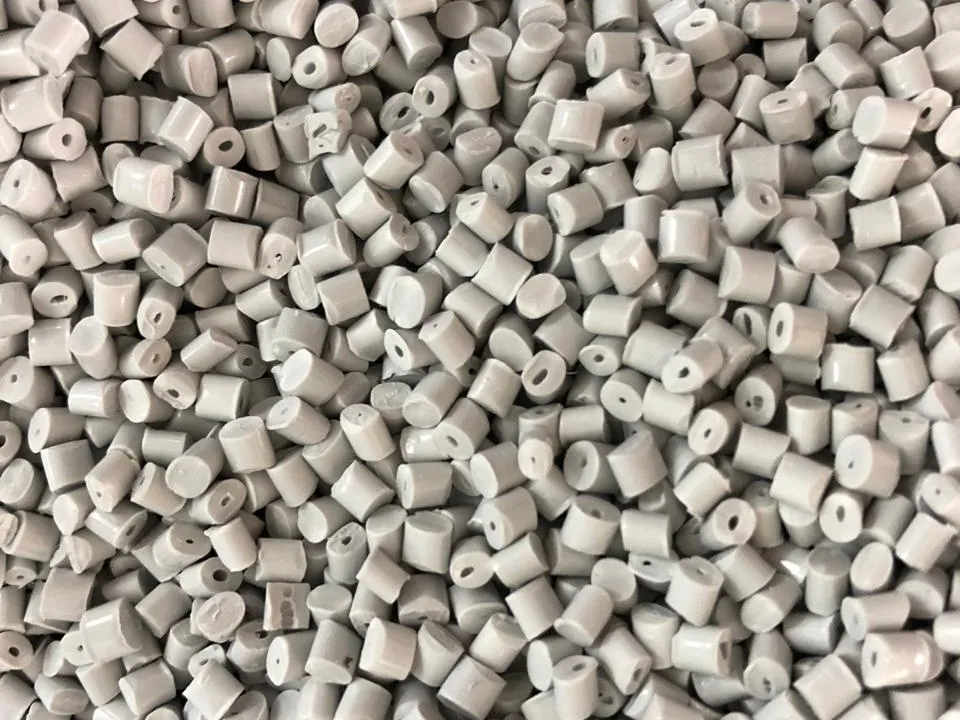
Si stampano soprattutto termoplastici, che si dividono in due famiglie: gli amorfi, come ABS e policarbonato, e i semicristallini, come polipropilene e poliacetale. Nei semicristallini la cristallizzazione riduce il volume mentre il materiale si raffredda, e il ritiro è più alto.
Le schede tecniche dei produttori riportano il ritiro di ciascun grado. Per un ABS (Terluran GP-22 di INEOS Styrolution) è 0,40-0,70%; per un policarbonato (Makrolon MD4821 di Covestro) è 0,20-0,50%; per un poliacetale (Delrin 500P di DuPont) è 1,9% in direzione trasversale e 2,0% nella direzione del flusso; per il polipropilene, secondo la guida di INEOS, è 0,8-2,5% a seconda della resina, delle condizioni di stampaggio, dello spessore e della direzione del flusso. Sono valori di quei gradi o di quelle resine, e non regole della famiglia: lo stampo si dimensiona sul materiale scelto.
Quali parametri si regolano sulla pressa?
I parametri principali sono la temperatura del materiale e quella dello stampo, la pressione e la velocità di iniezione, la pressione e il tempo di mantenimento, la contropressione durante la plastificazione, i tempi del ciclo e la velocità di apertura. Le schede dei materiali indicano gli intervalli di partenza: per l'ABS Terluran GP-22, la temperatura del materiale è fra 220 e 260 °C e quella dello stampo fra 30 e 80 °C; per il Delrin 500P, la temperatura del materiale è fra 210 e 220 °C e quella dello stampo fra 80 e 100 °C. Per il policarbonato Makrolon AL2447, Covestro indica una pressione di mantenimento pari al 50-75% di quella di iniezione.
All'interno di questi intervalli, i valori adatti dipendono dallo stampo e dal pezzo. L'obiettivo della messa a punto è la velocità di produzione più alta compatibile con il minor numero di scarti, verificata con dati e non con un solo pezzo riuscito. L'articolo sui parametri dello stampaggio a iniezione spiega come questi parametri si comportano nel tempo e perché un processo si sposta anche se nessuno li modifica.
Quali sono i difetti tipici e da cosa dipendono?
Risucchi: sono avvallamenti sulla superficie nei punti in cui il ritiro non è stato compensato. Compaiono soprattutto nelle sezioni spesse e in corrispondenza delle nervature; fra le cause di processo ci sono una pressione o un tempo di mantenimento insufficienti, un punto di iniezione che solidifica troppo presto e temperature troppo alte. La leva principale è la pressione di mantenimento.
Bave: sono un velo di materiale fuoriuscito lungo la linea di chiusura o attorno agli estrattori. Dipendono da forza di chiusura insufficiente, piani di chiusura usurati, pressione eccessiva nella cavità o sfiati troppo profondi.
Incompleti: si hanno quando la cavità non si riempie del tutto. Fra le cause ci sono materiale o stampo troppo freddi, materiale insufficiente e aria che non riesce a uscire.
Linee di giunzione: sono i segni visibili nei punti in cui due fronti di materiale si incontrano. Temperature troppo basse le rendono più marcate.
Deformazione: il pezzo si piega dopo l'estrazione perché si è raffreddato o ritirato in modo non uniforme.
Bruciature: sono macchie scure nei punti in cui l'aria intrappolata si scalda per effetto della compressione fino a bruciare il materiale, oppure dove il materiale è rimasto troppo a lungo ad alta temperatura.
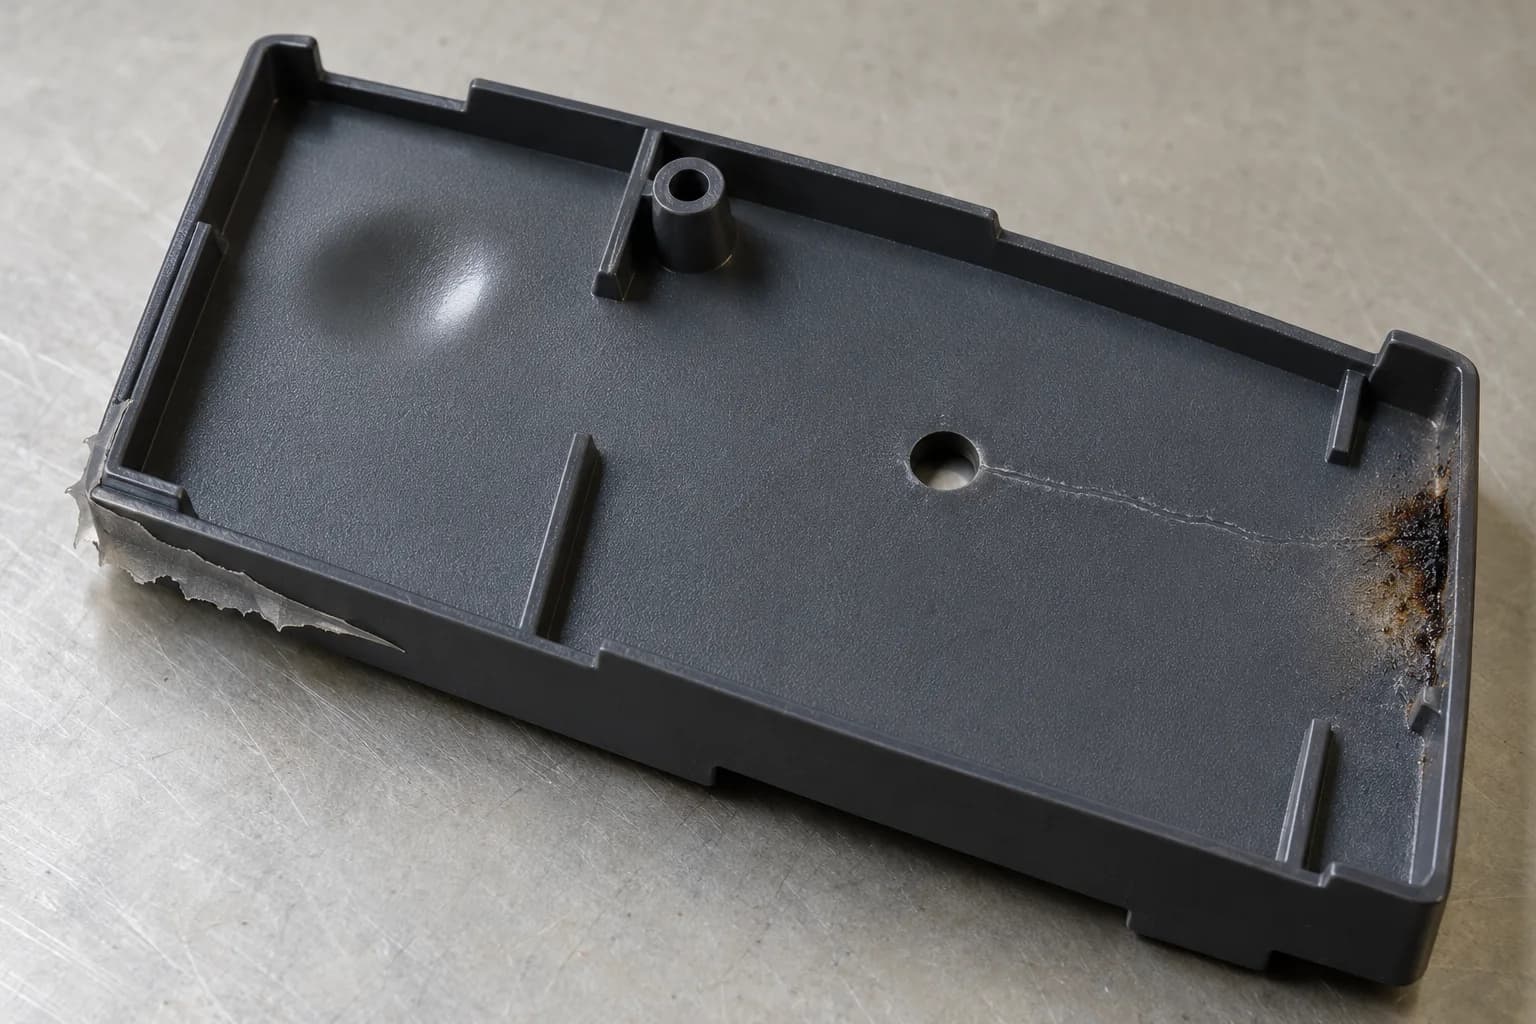
- 1 Risucchio
- 2 Bava
- 3 Linea di giunzione
- 4 Bruciatura
Ogni difetto ha più cause possibili, e la stessa causa può produrne più d'uno: correggere un difetto può farne comparire un altro.
Il caso delle griglie in ABS, componenti estetici di grandi dimensioni in uno stampo 1+1, mostra il metodo. Su pezzi di questo tipo, anche quando la cavità si riempie correttamente, differenze termiche e ritiri non uniformi possono deformare il pezzo dopo l'estrazione. La simulazione Moldex3D di riempimento, compattazione, raffreddamento e deformazione è servita a capire, prima di costruire lo stampo, come interagivano geometria, processo e condizionamento dello stampo. Successivamente un DOE, cioè un piano di prove studiato a tavolino, ha fatto variare quattro temperature delle zone dello stampo, sul lato fisso e sul lato mobile, nelle zone interne ed esterne. Sono state svolte sedici prove, misurando sei quote del pezzo. Ne è stata ricavata una mappa dell'influenza di ciascuna temperatura sulle diverse zone e, da questa, la finestra di processo, valutata rispetto alle tolleranze richieste e usata come riferimento per la produzione.
Simulazione Moldex3D, griglie in ABS
Quando conviene lo stampaggio a iniezione?
Lo stampaggio a iniezione conviene quando i pezzi da produrre sono molti. Il costo principale è lo stampo, e il costo per pezzo scende man mano che lo stampo si ammortizza su più pezzi. Le soglie di convenienza rispetto ad altri processi variano molto con il pezzo e il materiale. Quelle pubblicate vengono in gran parte da fornitori di servizi, ciascuno con il proprio interesse.
Oggi i lotti tendono ad accorciarsi: lo stesso stampo resta in pressa per meno tempo e deve produrre pezzi conformi fin dai primi cicli. In queste condizioni la messa a punto per tentativi costa di più perché, se le regolazioni non sono registrate, ogni ripartenza ricomincia dalle prove.
FAQ
Domande frequenti.
Il principio è lo stesso: un materiale fuso viene iniettato in uno stampo chiuso. Lo stampaggio a iniezione lavora materie plastiche, mentre la pressofusione lavora leghe metalliche come zama e alluminio. Cambiano le temperature, le pressioni, i tempi e i difetti tipici. La pressofusione è spiegata nella guida a zama e alluminio.
La durata dipende dal pezzo, dal materiale e dallo spessore. La fase che pesa di più è di solito il raffreddamento: per questo la temperatura dello stampo e il circuito di raffreddamento incidono direttamente sul tempo ciclo.
TF Lab progetta e produce stampi per materie plastiche, e misura e ottimizza il processo di stampaggio dei termoplastici a bordo pressa: simulazione prima di costruire, misura dei cicli in produzione con Pila, DOE per definire la finestra di processo. Il servizio è descritto nella pagina stampaggio plastica.
Da leggere dopo
Stampaggio a iniezione · Articolo
Parametri dello stampaggio a iniezione: perché gli stessi valori non danno sempre lo stesso pezzo
I parametri dello stampaggio a iniezione: perché gli stessi valori possono dare pezzi diversi e come riconoscere la deriva del processo con le misure.
Stampi · Guida
Costruzione stampi: come si realizza uno stampo per pressofusione e per materie plastiche
Come si costruisce uno stampo per pressofusione e per materie plastiche: progetto, acciai, lavorazioni, campionatura in pressa e durata in cicli.
Pressofusione · Guida
Pressofusione di zama e alluminio: come cambia il processo
Zama su macchine a camera calda, alluminio su camera fredda: come cambiano ciclo, peso del pezzo, dettagli e difetti nella pressofusione delle due leghe.
Team TF Lab
Contattateci
Il punto di partenza
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.