Pressofusione · Guida
Pressofusione di zama e alluminio: come cambia il processo
Zama su macchine a camera calda, alluminio su camera fredda: come cambiano ciclo, peso del pezzo, dettagli e difetti nella pressofusione delle due leghe.
TF Lab5 min di lettura
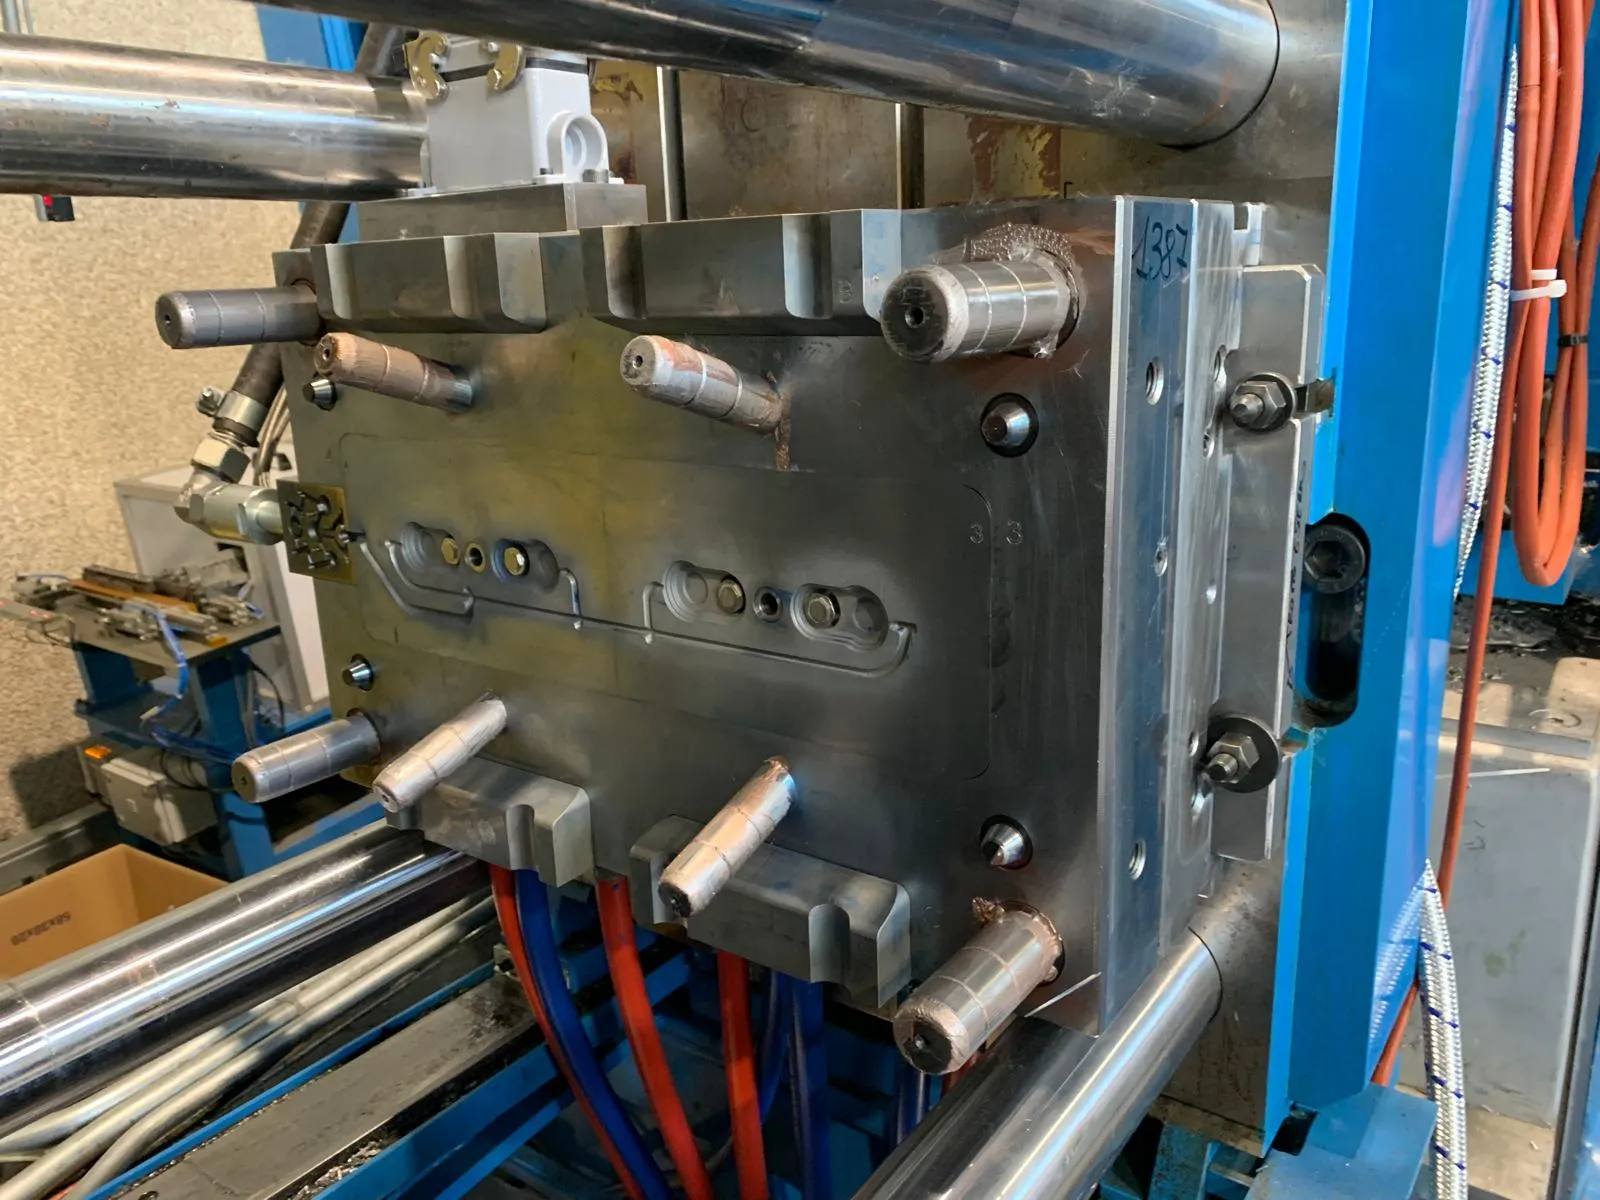
La pressofusione consiste nell'iniettare metallo fuso ad alta pressione in uno stampo in acciaio. Il metallo solidifica, lo stampo si apre e il pezzo viene estratto. La zama, una lega di zinco, si lavora su macchine a camera calda; l'alluminio su macchine a camera fredda. La lega scelta incide sul ciclo, sul peso del pezzo, sui dettagli ottenibili e sull'uso a cui è destinato.
Come funziona un ciclo di pressofusione?
Le due metà dello stampo si chiudono formando la cavità. Il metallo fuso entra attraverso il sistema di alimentazione, riempie la cavità in una frazione di secondo e resta sotto pressione mentre solidifica. Lo stampo si apre e gli estrattori spingono fuori il pezzo insieme al materiale solidificato nei canali, che viene separato e rifuso.
Durante il riempimento, il metallo deve espellere l'aria presente nella cavità. Se l'evacuazione dell'aria è insufficiente, l'aria resta intrappolata nel pezzo e genera porosità. Il progetto dello stampo comprende perciò anche il sistema di sfiato.
Come cambiano il ciclo e la macchina tra zama e alluminio?
Nella pressofusione della zama si usano macchine a camera calda. Il gruppo di iniezione è immerso nel bagno di metallo fuso e spinge la lega nello stampo a ogni ciclo. Il metallo arriva direttamente dal bagno, con cicli rapidi, nell'ordine di una quindicina di cicli al minuto.
L'alluminio si lavora su macchine a camera fredda. L'alluminio fuso scioglie il ferro con cui viene a contatto, quindi il gruppo di iniezione non può restare immerso nel bagno. A ogni ciclo il metallo viene prelevato dal forno e versato nella camera di iniezione. Questo passaggio rende il ciclo più lento.

La scelta della lega determina anche il reparto e la macchina su cui lavorerà lo stampo.
Quando scegliere la zama e quando l'alluminio?
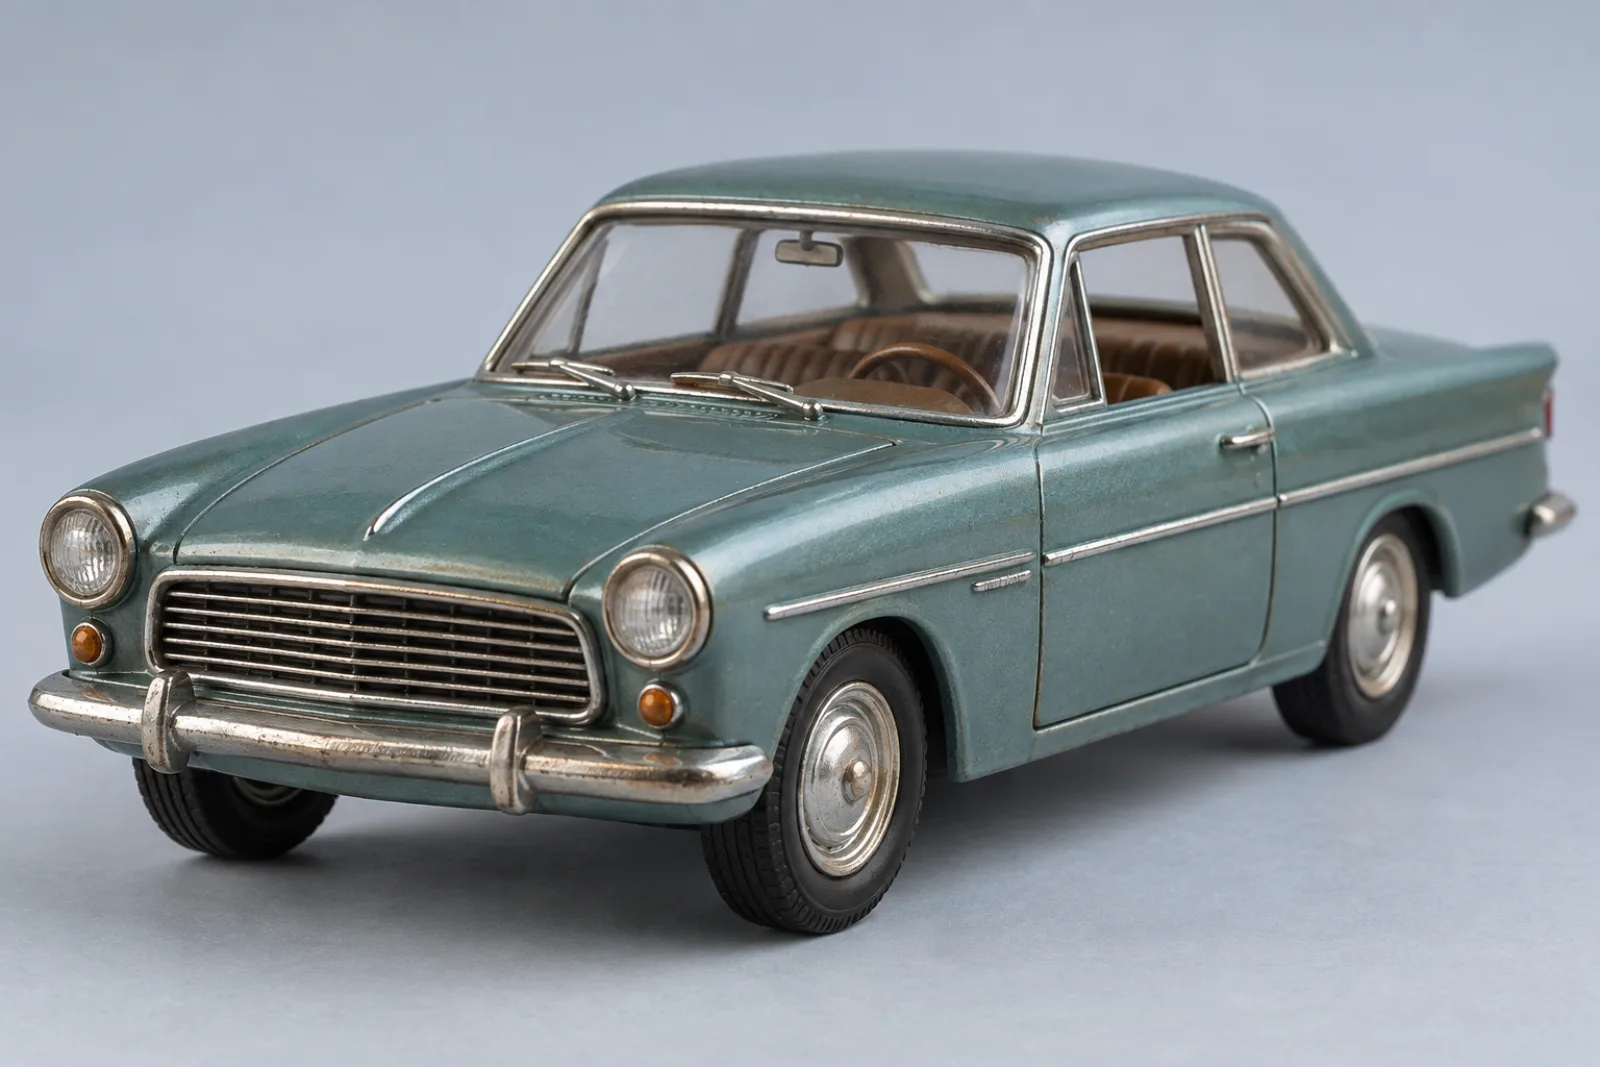
La zama riproduce bene i dettagli fini e consente pareti più sottili: lo spessore minimo di parete indicato per le leghe di zinco è inferiore a quello indicato per l'alluminio. Le macchinine in miniatura di una volta erano fatte in zama anche per ottenere fari, tergicristalli e altri dettagli minuti.
La zama ha una densità di circa 6,6-6,7 grammi per centimetro cubo, l'alluminio di circa 2,7. A parità di volume, lo stesso pezzo in zama pesa circa due volte e mezzo quello in alluminio. Anche se l'alluminio costa di più al chilo, il pezzo finito può quindi costare meno perché richiede meno materiale.
Per i componenti che devono sostenere un carico si sceglie l'alluminio, che a parità di peso offre una resistenza maggiore. Nell'automotive, le sospensioni sono in alluminio; la zama si usa per componenti non strutturali come supporti di componenti elettrici, parti del tergicristallo ed elementi di finitura.
Che cos'è l'ugello caldo installato sullo stampo?
Sulla macchina, "camera calda" indica il gruppo di iniezione immerso nel metallo fuso. Sullo stampo, l'espressione può riferirsi all'ugello caldo che TF Lab progetta e realizza per la zama.
In uno stampo tradizionale il metallo solidifica anche nei canali di alimentazione. Quel materiale viene separato dal pezzo e rifuso a ogni ciclo. Con l'ugello caldo, la zama resta fusa fino all'ultimo tratto, isolata dal resto dello stampo, e raggiunge la cavità a temperatura e pressione più elevate. La pressione cresce progressivamente dall'ugello verso il pezzo. Si ottengono una materozza più piccola, un pezzo più denso e meno poroso e una maggiore ripetibilità tra i cicli.
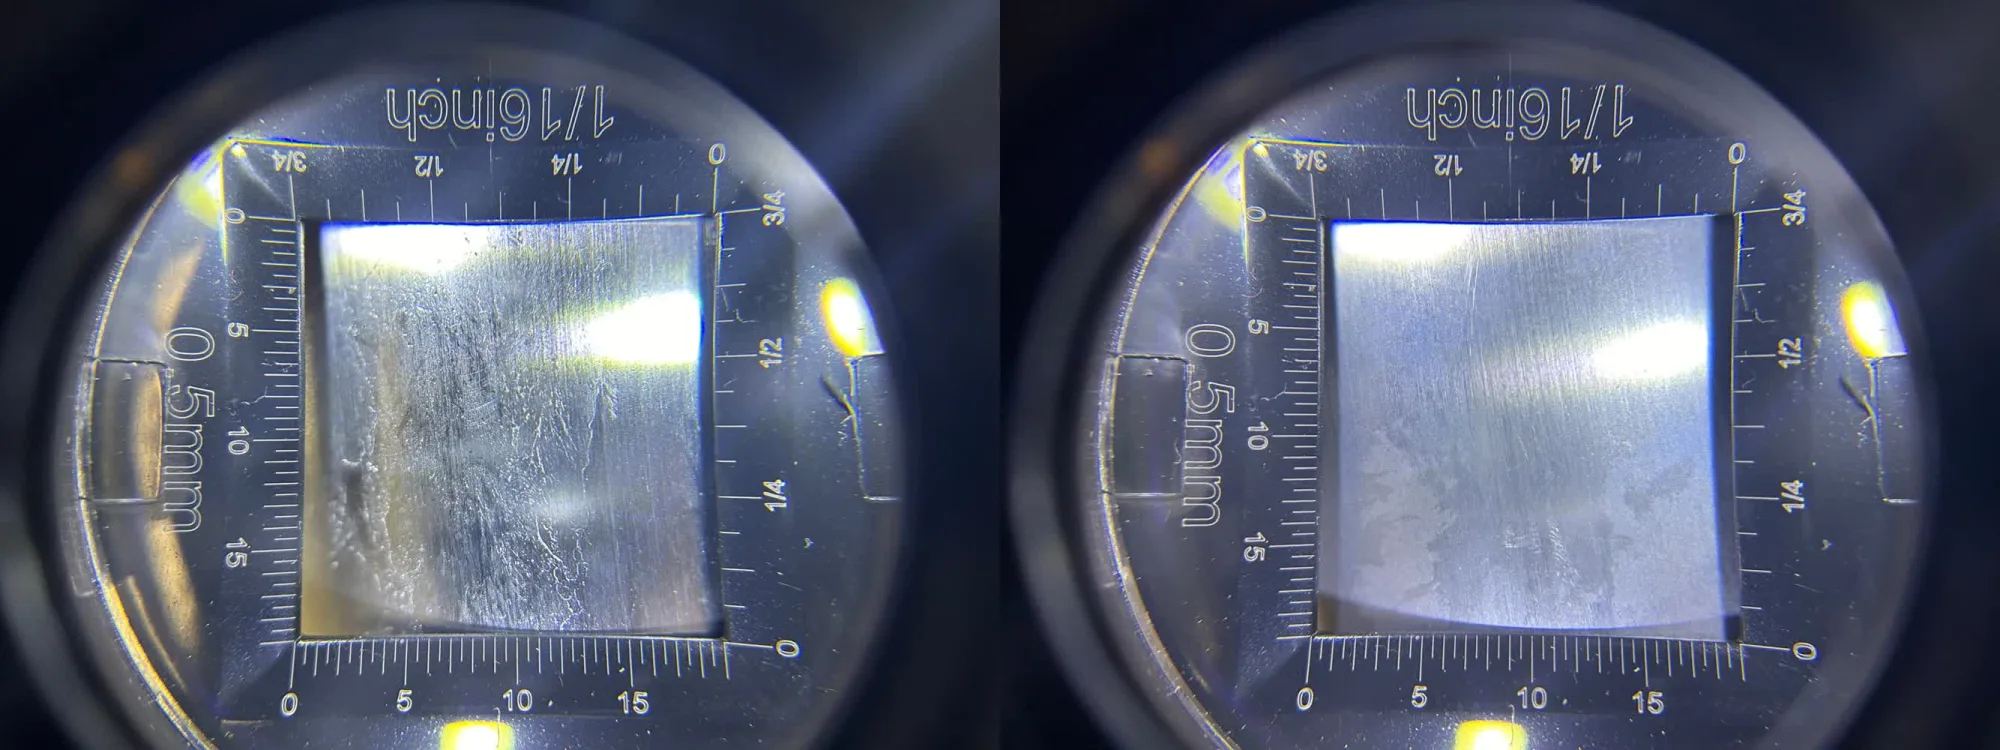
In un caso pubblicato da TF Lab, uno stampo a otto impronte per una staffa strutturale in zama produceva pezzi con un peso troppo variabile. Ogni pezzo doveva essere pesato all'uscita dalla pressa. L'ugello caldo è stato installato sullo stampo esistente, senza ricostruirlo né modificare la geometria del pezzo, e la fluttuazione del peso è stata eliminata. Il caso completo.
Il reparto deve gestire una centralina e un termoregolatore per mantenere una temperatura in più. All'inizio è un parametro che l'operatore non conosce; con la pratica si impara a gestirlo come gli altri.

Dove nascono i difetti nella pressofusione?
Porosità, pezzi incompleti e variazioni di peso possono dipendere dalla geometria del pezzo, dal riempimento, dall'evacuazione dell'aria, dalla temperatura dello stampo o dai parametri del ciclo. Individuare la causa prima di modificare lo stampo evita interventi inutili: ogni modifica richiede di smontarlo, rilavorarlo in officina, rimontarlo e ripetere il campionamento, con la pressa ferma.
Il metodo MolDna® di TF Lab parte dal difetto. La simulazione di riempimento individua le zone critiche e la modifica da provare; Pila registra i dati della pressa a ogni ciclo. Il risultato viene verificato sui pezzi prodotti, con la lega e nelle condizioni del reparto. Come si applica alla pressofusione: Pressofusione, analisi dei difetti.
FAQ
Domande frequenti.
La zama riproduce meglio i dettagli fini e si lavora su macchine a camera calda.
L'alluminio si lavora su macchine a camera fredda.
A parità di volume, un pezzo in zama pesa circa due volte e mezzo quello in alluminio; l'alluminio a parità di peso offre una resistenza maggiore.
L'alluminio fuso scioglie il ferro del gruppo di iniezione.
Per questo il metallo viene versato nella camera di iniezione a ogni ciclo.
Indica l'ugello caldo installato sullo stampo, che mantiene la zama fusa fino all'ultimo tratto prima della cavità.
Sì.
Nel caso pubblicato da TF Lab è stato installato su uno stampo a otto impronte già in produzione, senza ricostruire l'attrezzatura né modificare la geometria del pezzo.
No.
TF Lab progetta e produce stampi per la pressofusione di zama e alluminio, interviene sugli stampi esistenti che danno difetti e mette a punto il processo sulla pressa del cliente.
Team TF Lab
Contattaci
Il punto di partenza
Un disegno, una foto del pezzo o un difetto ricorrente sono sufficienti per avviare l'analisi.